商机详情 -
上海汽车侧围蒙皮
辊压件的抗剪强度检测针对承受剪切载荷的辊压件(如连接件、销钉),评估其抵抗剪切破坏的能力。检测采用双剪切或单剪切试验装置,安装在电子万能试验机上,加载速度 1-3mm/min,记录剪切破坏时的最大载荷,计算抗剪强度,抗剪强度需≥设计要求(如≥250MPa)。抗剪强度检测需确保剪切面与载荷方向垂直,避免产生附加弯矩影响检测结果。对于焊接或铆接的辊压件,抗剪强度检测需针对焊接接头或铆接部位进行,确保连接部位的抗剪能力达标。抗剪强度不合格的产品,需增加剪切面面积、优化连接结构或选用抗剪强度更高的材料,提升产品的抗剪切能力。行车将钢卷平稳吊装至开卷机的放料架上。上海汽车侧围蒙皮
陶瓷辊压件的材料技术聚焦于耐高温、耐磨性与硬度,适用于高温、高磨损环境(如冶金、化工领域)。常用材质包括氧化铝陶瓷(Al₂O₃含量≥95%)、氮化硅陶瓷(Si₃N₄含量≥90%),氧化铝陶瓷硬度高(HRA≥85)、耐高温(使用温度≤1600℃),但韧性较差;氮化硅陶瓷韧性优于氧化铝陶瓷,耐高温性能更佳(使用温度≤1800℃),耐磨性优异。陶瓷辊压件的制造采用粉末冶金工艺,先将陶瓷粉末压制成坯体,经烧结(1500-1800℃)后进行辊压加工,辊压时需控制压力与速度,避免脆性材料开裂。为提升陶瓷与金属的结合性,可在陶瓷表面制备金属化层(如钛、镍层),便于后续装配与连接。陶瓷辊压件的缺点是脆性大,抗冲击性能差,需避免剧烈碰撞。浙江汽车辊压件成型工艺产品的回弹补偿在模具型面设计中预先考虑。
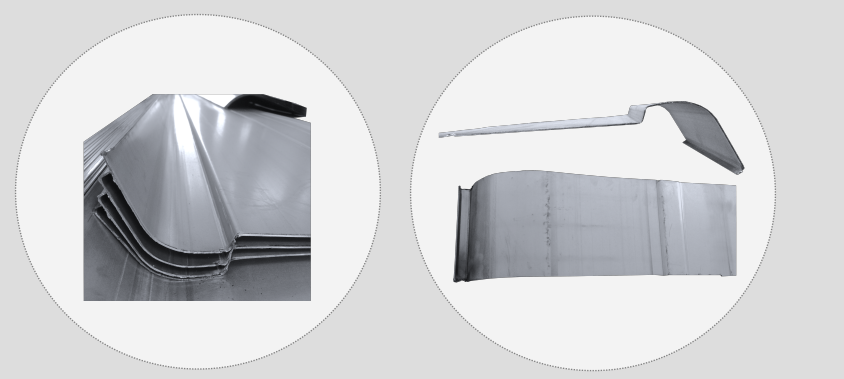
不锈钢波纹辊压件主要用于管道、容器等密封或强化结构,其制造关键在于波纹成型精度与焊接质量。原材料选用 304 不锈钢板,厚度 1-3mm,含镍量≥8%,含铬量≥18%,确保耐腐蚀性与焊接性能。辊压成型前对不锈钢板进行开平、校平处理,校平精度≤0.1mm/m,表面无划痕、凹坑等缺陷。波纹辊压采用针对性波纹轧辊,轧辊波纹形状根据设计要求加工,波高公差 ±0.1mm,波距公差 ±0.2mm,轧辊经等离子喷涂 WC 涂层,厚度 3-5mm,硬度 HRC70 以上,提高耐磨性。辊压时控制轧制速度 8-10m/min,采用氮气保护,防止不锈钢表面氧化产生色差。对于需要拼接的长尺寸零件,采用氩弧焊进行对接焊接,焊接电流 80-120A,焊接速度 3-5mm/s,焊缝高度≥材料厚度,经 PT 渗透检测无气孔、裂纹等缺陷。焊接后进行酸洗钝化处理,去除焊缝氧化皮与焊接飞溅,钝化膜厚度≥8μm,盐雾试验≥72 小时。后续进行尺寸复核,波纹度误差≤0.05mm,直线度误差≤0.2mm/m,确保零件装配精度。
防水密封材料辊压件的材料技术注重提升密封性与耐水性,防止水分渗透,适用于密封、防水部件(如密封圈、防水卷材、管道接口)。常用防水密封材料包括丁腈橡胶(NBR)、氟橡胶(FKM)、硅橡胶、EPDM 橡胶、防水塑料(如 HDPE、PVC)等,丁腈橡胶耐油性好、密封性佳,适用于油水环境密封;氟橡胶耐腐蚀性、耐候性优异,适用于恶劣环境密封;EPDM 橡胶耐候性、耐臭氧性好,适用于户外防水密封;HDPE、PVC 防水塑料耐水性强,适用于管道、防水卷材。防水密封材料辊压前需确保表面清洁,无油污、杂质;辊压工艺需控制压力与温度,确保材料致密,避免产生气孔、缝隙。密封性能需通过水压试验、气密性试验验证,确保在设计压力下无渗漏;耐水性需通过浸泡试验验证,长期浸泡后性能无明显下降。每对成型辊都逐步使金属产生塑性变形。
防盗门边框辊压件需具备防盗性能与结构稳定性,同时兼顾外观美观度,其制造工艺注重强度与精度的平衡。原材料选用 Q235B 或 Q355B 冷轧钢带,厚度 2.5-4mm,抗拉强度≥470MPa,屈服强度≥355MPa,确保边框抗冲击能力。辊压成型采用 14-18 道次连续辊压工艺,轧辊模具根据防盗门设计图纸优化,实现复杂截面成型,截面尺寸公差 ±0.2mm,直线度误差≤0.2mm/m。辊压设备配备同步纠偏系统,材料跑偏量控制在 ±0.15mm 以内,避免成型后边框扭曲。成型后进行在线冲孔与切断,冲孔用于安装合页、锁具,孔径公差 ±0.1mm,孔位度误差≤0.2mm,切断长度公差 ±0.3mm。为增强耐腐蚀性,采用静电喷涂 + 磷化处理,磷化膜厚度≥5μm,漆膜厚度≥70μm,盐雾试验≥600 小时,表面色泽均匀无流挂。后续进行抗冲击测试与装配测试,边框能承受规定力度的冲击无明显变形,与门板、锁具装配间隙≤0.3mm,满足防盗门使用安全与装配要求。交接班时,操作员需当面沟通生产进度与异常。新能源辊压件工艺
我们持续收集生产数据,用于分析与工艺改进。上海汽车侧围蒙皮
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。上海汽车侧围蒙皮