商机详情 -
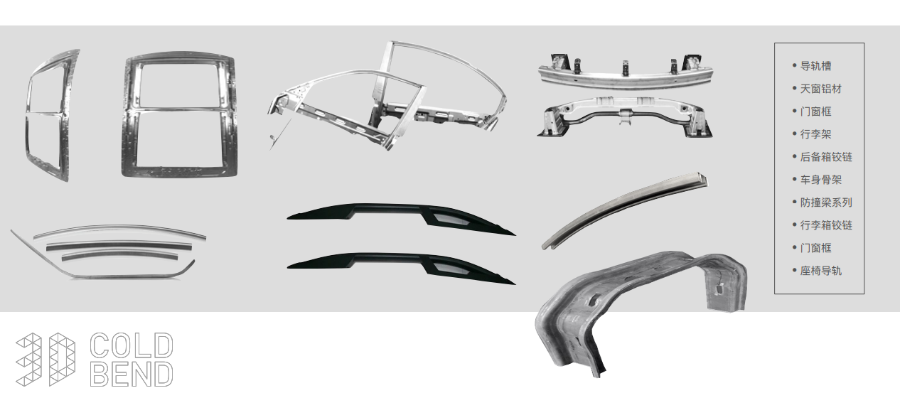
上海新能源车身辊压件
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部位的紧固性能达标。生产线末端的废料由收卷机自动卷起并回收。上海新能源车身辊压件
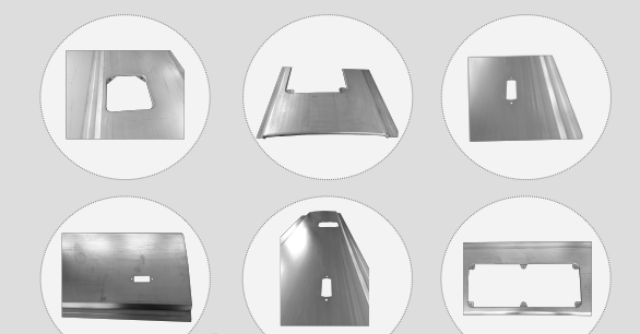
辊压件的尺寸精度检测是质量把控的基础环节,需覆盖截面尺寸、长度、直线度等关键参数。检测前需将辊压件放置在 20±5℃的标准环境中恒温 2 小时,消除温度对测量结果的影响。截面尺寸检测采用高精度激光测径仪,测量范围 0-500mm,测量误差≤±0.01mm,针对复杂截面需选取至少 8 个关键测点,每个测点重复测量 3 次,取平均值作为结果,确保截面各部位尺寸符合设计公差要求(通常控制在 ±0.03-±0.5mm,根据产品用途调整)。长度检测选用数显式长度测量仪,测量精度 ±0.02mm,对于长尺寸辊压件(长度>3m),需分段测量并累计误差,总长度误差不得超过设计限值。直线度检测采用平尺与百分表组合装置,将辊压件放置在精密平台上,每隔 500mm 测量一个数据点,直线度误差≤0.2mm/m 为合格。所有尺寸检测数据需实时记录,建立质量档案,对于超差产品,需分析辊压模具、设备参数等影响因素,及时调整生产工艺。江苏整体式辊压件配套我们严格控制轧辊的径向与轴向跳动精度。
辊压件的焊接质量检测针对需要焊接成型的辊压件,排查焊缝裂纹、气孔、夹渣等缺陷。外观检测首先观察焊缝表面,焊缝应平整、均匀,无未焊透、咬边、飞溅等明显缺陷,焊缝高度与宽度符合设计要求。无损检测采用 PT 渗透检测、UT 超声波检测或 RT 射线检测,根据焊缝厚度与重要程度选择。PT 渗透检测适用于表面缺陷检测,将渗透剂涂抹在焊缝表面,去除多余渗透剂后施加显像剂,观察是否有缺陷显示,无明显缺陷痕迹为合格;UT 超声波检测适用于内部缺陷检测,探头频率 2-5MHz,扫描焊缝区域,无超标内部裂纹、气孔等缺陷为合格;RT 射线检测则针对厚壁焊缝,通过射线成像观察焊缝内部质量,缺陷尺寸不得超过标准限值。焊接质量检测还需验证焊缝力学性能,截取焊缝试样进行拉伸、弯曲试验,焊缝强度不得低于母材强度的 90%,弯曲试验无裂纹产生。焊接质量不合格的产品需进行补焊处理,补焊后重新检测,直至符合要求,确保焊缝可靠性。
辊压件的尺寸稳定性检测用于评估辊压件在长期使用或环境变化后,尺寸保持不变的能力。检测采用自然时效或人工时效方法,自然时效将辊压件放置在标准环境中(20±5℃,湿度 40%-60% RH),放置时间 30-90 天,定期测量关键尺寸,尺寸变化率≤0.1% 为合格。人工时效采用烘箱或环境试验箱,模拟高温、高湿环境(如 60℃、80% RH),放置时间 10-20 天,加速时效过程,时效后尺寸变化率≤0.15% 为合格。对于精密辊压件,还需进行温度循环时效测试,经历多次高低温循环后,尺寸变化率仍需符合要求。尺寸稳定性不合格的产品,使用过程中可能出现变形,影响装配精度与使用性能,需优化辊压工艺(如增加去应力退火工序),消除残余应力,提升尺寸稳定性。坯料进入辊压机组后,由多对排列有序的轧辊逐步改变截面形状,实现连续塑性变形。
辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。生产过程中发现异常立即停机并执行问题排查。上海新能源车身辊压件
生产线首端设有校平机,用于消除原材料的内应力。上海新能源车身辊压件
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性。上海新能源车身辊压件