商机详情 -
商务车左右围蒙皮供应
汽车门框辊压件作为车身结构件,需具备强度较高、较高精度与良好的装配兼容性。原材料选用 HC340LA 强度较高汽车用钢,屈服强度≥340MPa,抗拉强度 440-560MPa,材料延伸率≥22%,满足车身轻量化与安全性要求。辊压成型采用 16 道次连续辊压工艺,轧辊模具根据车身设计图纸采用三维建模优化,确保门框截面与车身贴合度误差≤0.1mm。辊压设备配备同步控制系统,保证上下轧辊转速一致,避免材料跑偏,跑偏量控制在 ±0.2mm 以内。成型过程中对关键尺寸(如门框宽度、高度、弧度)进行实时检测,采用激光测距仪,测量精度 ±0.02mm,数据实时反馈至控制系统,实现闭环控制。成型后进行端部剪切与冲孔加工,冲孔采用数控冲床,孔径公差 H10,孔位度误差≤0.3mm。为提高耐腐蚀性,采用电泳涂装工艺,漆膜厚度≥20μm,电泳后进行高温烘烤(170-180℃,20 分钟),确保漆膜附着力达到 GB/T 9286-1998 1 级标准。后续进行装配模拟测试,与车身其他部件装配间隙≤0.5mm,满足汽车总装要求。部分辊压件需要进行弯曲或冲孔等二次加工,以满足特定安装和结构需求。商务车左右围蒙皮供应
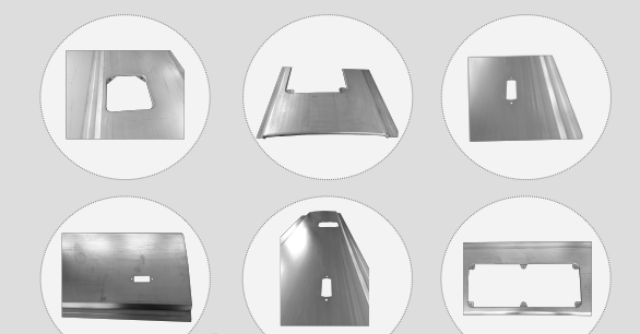
农业机械播种器辊压件(如排种管、开沟器框架)需适应田间作业的颠簸与泥土侵蚀,具备耐磨、抗腐蚀与结构稳固的特点。原材料选用 Q235B 钢板或 304 不锈钢板,厚度 1.5-3mm,Q235B 钢板需具备良好的焊接性能,304 不锈钢板需确保耐泥土腐蚀。辊压成型采用 8-12 道次连续辊压工艺,排种管采用圆形截面辊压,圆度误差≤0.2mm,壁厚均匀性误差≤0.1mm,确保排种顺畅;开沟器框架采用异形截面辊压,截面尺寸公差 ±0.2mm,直线度误差≤0.25mm/m。辊压设备选用中型数控辊压机,轧辊转速控制在 6-10m/min,避免速度过快导致成型缺陷。成型后进行焊接加工,采用 CO₂气体保护焊,焊接电流 100-140A,焊缝高度≥材料厚度,经外观检测无气孔、裂纹。表面处理方面,Q235B 钢板件采用喷塑工艺,漆膜厚度≥70μm,盐雾试验≥400 小时;不锈钢件采用钝化处理,钝化膜厚度≥8μm。后续进行田间模拟测试,排种管无堵塞、漏种现象,开沟器框架在土壤阻力下无明显变形,满足农业播种作业要求。商务车左右围蒙皮供应辊压件的生产记录包括材料批号、工艺参数和检测结果,便于质量追溯和问题分析。
形状记忆合金(SMA)辊压件的材料技术利用其形状记忆效应与超弹性,适用于自适应、减震、密封部件(如智能阀门、医疗支架)。常用形状记忆合金为镍钛合金(Ni-Ti),镍含量 49%-51%,具有优异的形状记忆效应(单程、双程、全程记忆)与超弹性,拉伸变形量可达 8%-10%,卸载后可完全恢复原状。镍钛合金辊压需在奥氏体温度区间(≥50℃)进行,此时材料塑性良好,便于成型;辊压后需进行形状记忆处理(固溶处理 + 淬火 + 定型),设定记忆形状。使用时,当温度降至马氏体转变温度(通常 - 50℃至 10℃),材料可发生塑性变形,升温至奥氏体转变温度后,恢复记忆形状。镍钛合金成本较高,加工难度大,辊压时需控制道次变形量与温度,避免产生裂纹;耐腐蚀性优异,无需额外表面处理。
辊压件的弯曲强度检测针对承受弯曲载荷的辊压件(如支架、横梁),评估其抵抗弯曲变形与断裂的能力。检测采用三点弯曲试验或四点弯曲试验,根据产品结构选择合适的支撑跨度与加载方式。试验设备选用电子万能试验机,加载速度控制在 1-3mm/min,记录载荷 - 位移曲线,计算弯曲强度与弯曲弹性模量,弯曲强度需≥设计要求的强度值(如≥300MPa),弯曲变形在弹性范围内,卸载后无永远变形。对于需要承受冲击弯曲的辊压件,还需进行冲击弯曲试验,在规定的冲击能量下,样品无断裂、裂纹为合格。弯曲强度检测过程中,需确保样品安装牢固,加载点对准试验位置,避免产生附加应力影响检测结果。弯曲强度不合格的产品,需增加材料厚度、优化截面结构或改进辊压工艺,提升弯曲承载能力。长尺寸辊压件在运输时需使用专门支架,防止弯曲变形和表面磕碰。
耐辐射材料辊压件的材料技术注重抵抗电离辐射(如 γ 射线、X 射线)的侵蚀,保持性能稳定,适用于核工业、医疗、航空航天等辐射环境(如核反应堆部件、医疗设备防护件)。常用耐辐射材料包括耐辐射钢(如 1Cr18Ni9Ti)、耐辐射合金(如 Inconel 690)、耐辐射塑料(如 PTFE、PEEK)、陶瓷材料等,耐辐射钢通过添加铬、镍等合金元素,提升抗辐射性能,在辐射剂量 10⁵Gy 以下性能稳定;耐辐射塑料 PTFE、PEEK 在辐射环境下不易降解,机械性能与绝缘性能保持良好;陶瓷材料耐辐射性能优异,同时具备耐高温、耐腐蚀性。耐辐射材料辊压前需进行辐射预处理,检验材料在辐射环境下的稳定性;辊压工艺需控制温度与压力,避免产生残余应力,影响耐辐射性能。耐辐射性能需通过辐射试验验证,确保在设计辐射剂量下长期稳定工作。操作工在控制屏上设定生产速度、长度等关键参数。河北辊压件制造
辊压件的生产通常从金属卷材开卷开始,通过校平装置消除材料内应力,为后续成型提供稳定坯料。商务车左右围蒙皮供应
纳米改性辊压件的材料技术通过添加纳米粒子(如纳米碳酸钙、纳米二氧化硅、纳米黏土)改善基体材料的性能,实现性能升级。纳米粒子尺寸小(1-100nm),比表面积大,与基体材料结合紧密,能明显提升强度、硬度、耐磨性等性能。例如,在塑料辊压件中添加 1%-5% 纳米碳酸钙,可提升拉伸强度 10%-20%、硬度 5%-10%,同时改善成型性;在金属辊压件中添加纳米氧化铝,可提升耐磨性 30%-50%、高温稳定性。纳米改性材料的关键技术是确保纳米粒子均匀分散,避免团聚,通常采用超声分散、偶联剂处理等方法。辊压工艺需根据改性材料的性能调整,如纳米改性塑料需适当降低加工温度,避免纳米粒子团聚;纳米改性金属需控制加热温度,确保纳米粒子与基体结合牢固。商务车左右围蒙皮供应