商机详情 -
天津校车辊压件
建筑幕墙龙骨辊压件需具备抗风载、抗震与装饰性,同时适应建筑外立面的复杂造型,制造工艺注重精度与美观的结合。原材料选用 6063-T5 铝合金型材或 Q235B 冷轧钢带,铝合金型材抗拉强度≥215MPa,屈服强度≥170MPa,具备轻质与耐腐蚀特性;Q235B 钢带需具备良好的成型性能。辊压成型采用 12-16 道次连续辊压工艺,根据幕墙造型设计弧形或直线形轧辊,弧形龙骨弧度误差≤0.3mm/m,直线形龙骨直线度误差≤0.2mm/m。轧辊模具经 CNC 加工中心精加工,辊面光洁度 Ra0.2μm,避免划伤材料表面。辊压设备配备纠偏与弧度检测系统,确保成型后龙骨尺寸一致性,截面尺寸公差 ±0.2mm。成型后进行切割与冲孔,切割采用数控切割机,长度公差 ±0.3mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm。表面处理方面,铝合金龙骨采用阳极氧化处理,氧化膜厚度≥15μm,可根据建筑需求着色;钢龙骨采用氟碳喷涂工艺,漆膜厚度≥40μm,盐雾试验≥800 小时。后续进行抗风载测试与装配测试,龙骨在规定风载下无明显变形,与幕墙面板装配间隙≤0.5mm,满足建筑幕墙安全与装饰要求。我们实时监控设备运行数据,以优化生产效率。天津校车辊压件
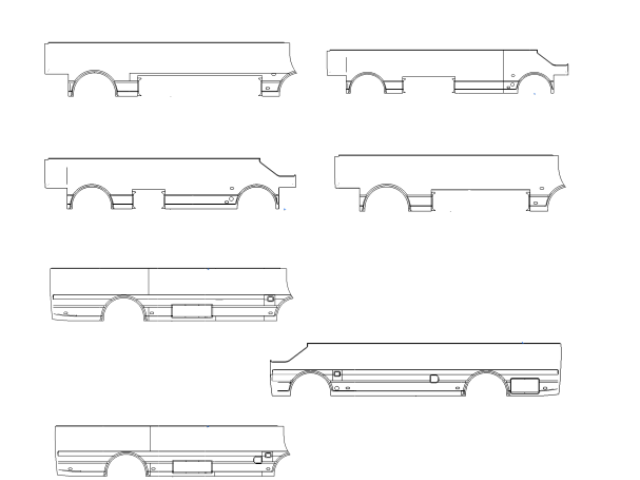
通风管道辊压件(如矩形风管、圆形风管)需具备密封性好、气流阻力小、安装便捷等特点。原材料选用镀锌钢板或不锈钢板,厚度 0.5-2.0mm,镀锌钢板镀锌层厚度≥80g/m²,表面无锌层脱落、划伤等缺陷。辊压成型采用针对性风管辊压机,根据风管形状(矩形或圆形)选择对应的轧辊模具,矩形风管截面尺寸公差 ±0.3mm,圆形风管直径公差 ±0.2mm,圆度误差≤0.15mm/m。辊压速度控制在 5-12m/min,对于圆形风管,采用螺旋咬口辊压工艺,咬口严密,密封性好,无漏风现象。成型后进行切断与咬口连接,切断长度公差 ±1mm,咬口深度均匀,连接强度达标。对于需要拼接的长风管,采用法兰连接或焊接,法兰连接螺栓孔位度误差≤0.3mm,焊接焊缝经气密性检测合格。表面处理根据原材料特性,镀锌钢板风管需去除毛刺,不锈钢风管可进行钝化处理,提高耐腐蚀性。后续气密性测试,风管在 0.05MPa 压力下,漏风率≤3%,满足通风系统气流输送要求。大客车蒙皮辊轧成型机定制生产线首端设有校平机,用于消除原材料的内应力。

辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。
聚碳酸酯(PC)辊压件的材料技术注重透明性、抗冲击性与耐热性,透光率≥90%,抗冲击强度是普通玻璃的 200-300 倍,使用温度范围 - 40℃至 120℃,适用于透明结构件、防护部件。PC 辊压前需进行干燥处理(温度 120-140℃,时间 4-6 小时),去除水分,避免成型后产生气泡、银纹。辊压温度控制在 200-240℃,确保材料充分软化,均匀变形;辊压后需进行退火处理(100-120℃保温 2-3 小时),消除残余应力,提升尺寸稳定性与抗冲击性能。PC 耐候性一般,长期户外使用需添加抗紫外线剂,或通过涂层处理增强防护;PC 易被有机溶剂腐蚀,需避免与酒精等接触。加工完毕的产品需进行表面清洁,去除油污杂质。
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。喷涂前需对辊压件进行脱脂和磷化处理,提高涂层附着力,减少脱落和锈蚀风险。浙江中巴辊压件加工
自动化码垛机器人按预设程序将产品整齐堆叠。天津校车辊压件
空调冷凝管辊压件(如翅片管、连接套管)需具备良好的导热性与密封性,适应空调制冷系统的高压工况,制造工艺围绕导热效率与密封性能展开。原材料选用紫铜管或铝管,紫铜管导热系数≥380W/(m・K),壁厚 1-2mm,表面无氧化皮、划痕;铝管导热系数≥200W/(m・K),确保导热效果。辊压成型采用翅片管针对性辊压工艺,通过轧辊在管表面轧制出散热翅片,翅片高度公差 ±0.1mm,翅片间距公差 ±0.2mm,翅片与管壁结合紧密无脱落。连接套管采用扩口辊压工艺,将管端扩口,扩口直径公差 ±0.15mm,扩口处壁厚均匀无裂纹,确保与其他管道密封连接。辊压设备选用精密数控辊压机,轧辊转速控制在 3-6m/min,低速成型保证翅片成型质量与套管扩口精度。成型后进行脱脂处理,去除表面油污,避免影响制冷系统纯度。表面处理采用钝化处理,钝化膜厚度≥5μm,防止氧化。后续气密性测试与导热性能测试,在规定压力下无泄漏,导热系数达标,满足空调冷凝系统制冷要求。天津校车辊压件