商机详情 -
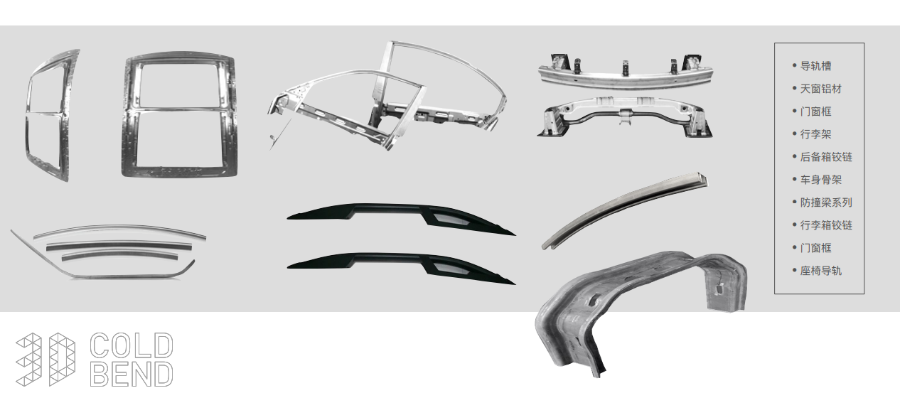
汽车车身冷湾件配套
货架立柱辊压件是仓储货架的关键受力部件,需具备较高的强度与稳定性,制造工艺严格遵循仓储行业标准。原材料选用 Q235B 或 Q355B 强度较高钢带,厚度 2.0-3.5mm,屈服强度≥355MPa,抗拉强度≥470MPa,确保承载能力。辊压成型采用 16-22 道次连续辊压工艺,轧辊模具根据立柱截面(如菱形孔、蝴蝶孔结构)设计,实现复杂孔型与截面同步成型,孔位度误差≤0.3mm,截面尺寸公差 ±0.2mm。辊压设备配备较高精度伺服控制系统,轧辊转速精度 ±0.05m/min,压下量调节精度 ±0.01mm,确保批量生产的一致性。成型后进行定尺切断,长度公差 ±0.5mm,切口垂直度≤0.1mm/m,切口经去毛刺处理,避免安装时划伤。表面处理采用静电喷涂工艺,漆膜厚度≥60μm,色泽均匀,附着力达到 GB/T 9286-1998 1 级,盐雾试验≥400 小时。后续进行承载测试,立柱在额定载荷下的挠度≤L/1000(L 为立柱高度),无明显变形,满足仓储货架重载、多层堆放的使用需求。辊压件的检验包括尺寸测量、外观检查和必要的性能测试,合格后方可入库。汽车车身冷湾件配套
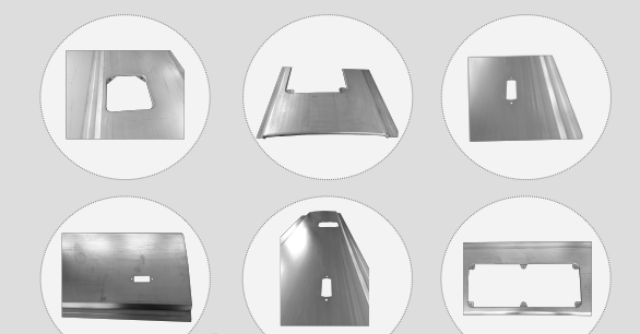
仪器仪表外壳辊压件需具备较高精度、美观、防电磁干扰等特点,其制造工艺注重细节与性能兼顾。原材料选用 SPCC 冷轧板、不锈钢板或铝合金板,厚度 0.8-1.5mm,不锈钢板与铝合金板具备良好的防腐蚀性,冷轧板成本较低,适合批量生产。辊压成型采用精密数控辊压机,配备小型化轧辊模具,实现复杂曲面与截面成型,外壳尺寸公差 ±0.1mm,平面度误差≤0.1mm/m。辊压过程中采用薄油润滑,避免外壳表面产生划痕,成型后进行切断、冲孔与折弯加工,冲孔孔径公差 ±0.05mm,折弯角度误差≤0.1°,确保仪器仪表内部元件装配符合要求。对于需要防电磁干扰的外壳,后续进行导电涂层处理,涂层厚度≥5μm,表面电阻≤10Ω,有效屏蔽电磁信号。表面处理根据需求选择,冷轧板外壳采用静电喷涂,漆膜厚度 15-20μm,色泽均匀;不锈钢外壳采用拉丝处理,表面粗糙度 Ra0.8μm;铝合金外壳采用阳极氧化,氧化膜厚度 10-15μm。后续进行外观检查与功能测试,外壳无变形、划痕,密封性能良好,防电磁干扰达标,满足仪器仪表较高精度使用要求。校车车身辊压件厂家我们实时监控设备运行数据,以优化生产效率。
辊压件的尺寸稳定性检测用于评估辊压件在长期使用或环境变化后,尺寸保持不变的能力。检测采用自然时效或人工时效方法,自然时效将辊压件放置在标准环境中(20±5℃,湿度 40%-60% RH),放置时间 30-90 天,定期测量关键尺寸,尺寸变化率≤0.1% 为合格。人工时效采用烘箱或环境试验箱,模拟高温、高湿环境(如 60℃、80% RH),放置时间 10-20 天,加速时效过程,时效后尺寸变化率≤0.15% 为合格。对于精密辊压件,还需进行温度循环时效测试,经历多次高低温循环后,尺寸变化率仍需符合要求。尺寸稳定性不合格的产品,使用过程中可能出现变形,影响装配精度与使用性能,需优化辊压工艺(如增加去应力退火工序),消除残余应力,提升尺寸稳定性。
建筑龙骨辊压件(如吊顶龙骨、隔墙龙骨)是建筑装饰行业的基础材料,需具备轻质、强度较高、防火、隔音等特性。原材料选用 Q235 冷轧钢带或镀锌钢带,厚度 0.6-1.2mm,镀锌钢带镀锌层厚度≥120g/m²,耐腐蚀性强。辊压成型采用全自动连续辊压生产线,由放卷、校平、辊压、冲孔、切断、堆垛等工序组成,生产效率 20-30m/min。轧辊模具根据龙骨类型(U 型、C 型、T 型)设计,成型后龙骨截面尺寸公差 ±0.2mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm,确保安装时龙骨拼接符合要求。辊压过程中通过张力控制系统保持钢带张力稳定,防止龙骨产生波浪形变形,直线度误差≤0.3mm/m。切断采用飞锯切断机,切断长度公差 ±0.5mm,切口无毛刺。表面处理方面,冷轧钢带龙骨采用喷漆工艺,漆膜厚度≥15μm,镀锌钢带龙骨需去除边缘毛刺。后续进行强度测试与防火测试,龙骨在额定载荷下无明显变形,防火性能达到 GB 8624-2012 B1 级标准,满足建筑装饰安全要求。长尺寸辊压件在运输时需使用专门支架,防止弯曲变形和表面磕碰。
工业滤网框架辊压件用于支撑滤网,需具备结构稳定、耐腐蚀、易装配等特点,其制造工艺围绕滤网适配性与使用环境展开。原材料选用 Q235B 钢板、不锈钢板或铝合金板,厚度 1.0-2.5mm,不锈钢板选用 304 材质,铝合金板选用 6061 材质,根据使用环境选择合适材质。辊压成型采用 6-10 道次连续辊压,轧辊模具根据滤网尺寸与安装方式设计,框架截面尺寸公差 ±0.2mm,边框直线度误差≤0.2mm/m,确保与滤网贴合紧密。辊压设备配备简易纠偏装置,材料跑偏量≤±0.15mm,成型后框架无扭曲变形。后续进行钻孔或冲槽加工,孔径公差 ±0.2mm,槽宽公差 ±0.1mm,便于滤网安装与固定。表面处理根据材质与环境选择,钢板框架采用喷漆或镀锌,镀锌层厚度≥65μm,不锈钢框架采用钝化处理,铝合金框架采用阳极氧化处理,氧化膜厚度≥10μm。后续进行装配测试,框架与滤网装配间隙≤0.1mm,无松动现象,满足工业过滤系统的使用要求。根据产品规格,从仓库领取指定材质与规格的钢卷。汽车座椅导轨定制
精密开卷设备确保带材平稳进入生产线。汽车车身冷湾件配套
再生材料辊压件的材料技术注重资源回收利用与性能平衡,适用于对性能要求不苛刻的场景,降低生产成本。常用再生材料包括再生钢铁、再生铝、再生塑料等,再生钢铁需去除杂质(如铁锈、油污),通过重熔精炼调整成分,确保碳、硫、磷含量符合要求,性能接近原生钢铁,适用于结构类辊压件;再生铝需去除夹杂与气体,通过合金化调整成分,强度可达原生铝的 80%-90%,适用于轻量化结构件;再生塑料需分类回收、粉碎、清洗,去除杂质与老化部分,添加相容剂、抗氧剂等助剂,改善加工性能与力学性能,适用于装饰、非承重类辊压件。再生材料辊压前需进行严格的质量检测,确保成分、性能稳定;辊压工艺需根据材料性能调整,如再生塑料需适当提高加工温度,补偿性能损失。汽车车身冷湾件配套