商机详情 -
中巴无痕辊轧蒙皮价位
自修复材料辊压件的材料技术通过材料自身的自修复机制,修复使用过程中产生的微小裂纹或损伤,延长使用寿命,适用于难以维护或重要的部件(如航空结构件、管道、电子设备外壳)。常用自修复材料包括自修复聚合物(如微胶囊型自修复树脂、动态共价键自修复材料)、自修复金属、自修复复合材料等,微胶囊型自修复树脂在材料内部嵌入含有修复剂的微胶囊,当材料产生裂纹时,微胶囊破裂,修复剂流出并固化,填补裂纹;动态共价键自修复材料通过化学键的断裂与重组实现自修复,在加热或光照条件下即可完成修复。自修复材料辊压件的制造需确保自修复剂或功能基团均匀分布,辊压工艺需控制温度与压力,避免破坏自修复结构。自修复性能需通过损伤 - 修复试验验证,测量修复后的力学性能恢复率,确保修复效果达标。辊压件生产过程中产生的边角料通常回收利用,经过重新熔炼后作为原材料使用。中巴无痕辊轧蒙皮价位
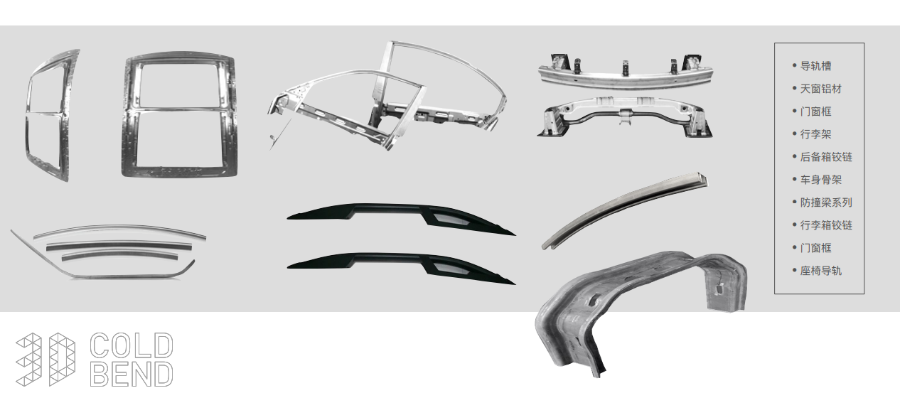
塑料辊压件的材料技术注重成型性、耐磨性与环境适应性,常用材质包括 PVC、PE、PP、ABS 等。PVC 材料成本较低,硬度可调,通过添加增塑剂可改善塑性,适合制造装饰性、结构性辊压件,但耐候性较差,需添加抗紫外线剂延长使用寿命。PE 材料分为高密度(HDPE)与低密度(LDPE),HDPE 强度高、耐磨性好,适合承受载荷的辊压件;LDPE 塑性优异,适合复杂形状成型。PP 材料耐热性较好(使用温度 - 10℃至 120℃),化学稳定性强,适合接触酸碱介质的辊压件。ABS 材料兼具刚性与韧性,表面光洁度高,适合制造外观要求较高的辊压件。塑料辊压前需进行干燥处理(温度 80-100℃,时间 2-4 小时),去除水分,避免成型后产生气泡;辊压温度需根据材料熔点调整,通常控制在 120-200℃,确保材料软化后均匀变形。上海双辊车顶侧蒙皮根据产品规格,从仓库领取指定材质与规格的钢卷。
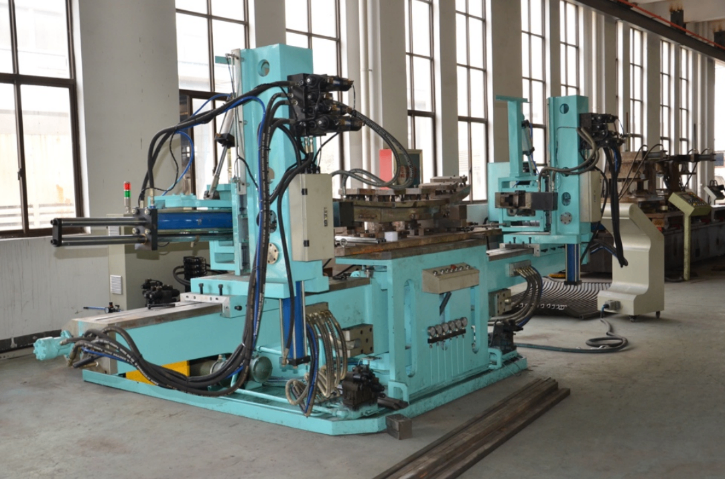
较好强度低合金(HSLA)钢辊压件的材料技术通过微合金化与控轧控冷工艺,在提升强度的同时保持良好的成型性。常用材质如 Q460,碳含量≤0.20%,添加铌(0.01%-0.05%)、钒(0.02%-0.08%)、钛(0.01%-0.05%)等微合金元素,通过细晶强化、沉淀强化提升强度,抗拉强度可达 460MPa 以上,延伸率≥17%。控轧控冷工艺中,加热温度控制在 1150-1200℃,终轧温度 800-850℃,随后快速冷却,细化奥氏体晶粒,避免珠光体组织粗化。HSLA 钢辊压时需控制道次变形量,每次变形率不超过 20%,防止产生过大残余应力;辊压后可进行去应力退火(550-600℃保温 2-3 小时),消除内应力,提升尺寸稳定性。
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,焊接强度≥母材强度的 90%,经气密性检测,泄漏量≤5ml/min(0.3MPa 压力下)。后续进行高温回火处理,消除焊接应力,温度 600-700℃,保温 1 小时。后续进行外观检查与尺寸复核,外壳无变形、裂纹,满足汽车排气系统的高温、振动工作环境。操作工穿戴标准劳保用品,严格遵守安全规程。
聚氨酯(PU)辊压件的材料技术注重弹性、耐磨性与减震性,硬度可调(邵氏 A 30-95),适用于缓冲、密封、传动部件(如胶辊、密封圈)。PU 分为热塑性聚氨酯(TPU)与热固性聚氨酯,TPU 成型性好,可重复加工,热固性聚氨酯弹性、耐磨性更佳。PU 辊压件的制造采用浇注或挤出工艺,先制备 PU 基材,再通过辊压调整尺寸与表面质量。辊压温度控制在 80-120℃,确保材料弹性恢复能力,避免产生变形。为提升耐磨性与耐候性,可在 PU 表面添加耐磨涂层或抗紫外线添加剂。PU 耐油性、耐臭氧性较好,但耐高温性能有限(使用温度≤120℃),需避免在高温环境中长时间使用。辊压件的生产记录包括材料批号、工艺参数和检测结果,便于质量追溯和问题分析。天津客车辊压件
我们可为客户定制开发特殊的辊压截面形状。中巴无痕辊轧蒙皮价位
硅橡胶辊压件的材料技术聚焦于耐高温、耐候性与弹性,使用温度范围 - 60℃至 200℃,能适应高低温循环环境,适用于密封、绝缘、减震部件。硅橡胶分为甲基硅橡胶、乙烯基硅橡胶、氟硅橡胶,甲基硅橡胶耐候性、绝缘性优异,乙烯基硅橡胶弹性、成型性更好,氟硅橡胶耐油性、耐腐蚀性更佳。硅橡胶辊压件的制造采用混炼 - 硫化工艺,先将硅橡胶生胶与补强剂、硫化剂等混合均匀,经辊压成型后进行硫化(150-180℃保温 10-30 分钟),形成稳定的弹性体结构。辊压过程中需控制混炼温度(50-80℃),避免过早硫化;硫化后需进行二次硫化(200-220℃保温 2-4 小时),去除残余挥发物,提升性能稳定性。硅橡胶强度较低,需通过添加白炭黑等补强剂提升强度,同时避免与尖锐物体接触导致划伤。中巴无痕辊轧蒙皮价位