商机详情 -
客车辊压件市场价格
辊压件的耐油性检测针对接触润滑油、液压油等介质的辊压件(如机械传动部件、液压系统配件),评估其抵抗油液腐蚀的能力。检测采用浸泡试验,将辊压件浸泡在对应型号的油液中,浸泡温度 60-80℃,浸泡时间 24-72 小时,试验后观察辊压件表面状态,无腐蚀、变色、变形、开裂等现象为合格。同时测量辊压件的重量变化率与尺寸变化率,重量变化率≤±1%,尺寸变化率≤±0.1% 为合格。对于表面有涂层的辊压件,需检测涂层在油液中的稳定性,无涂层脱落、起皱现象。耐油性不合格的产品,需更换耐油材料(如耐油橡胶、不锈钢)或改进表面防护工艺,确保在油液环境下稳定工作。飞剪或锯切单元在连续运动中完成产品的定长切断。客车辊压件市场价格
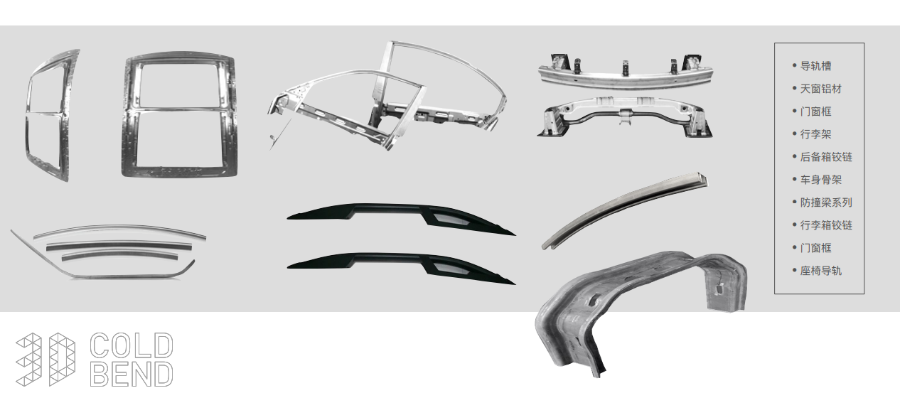
化工设备辊压件(如化工反应釜支架、管道连接件)需适应化工行业高温、高压、强腐蚀环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢、哈氏合金或钛合金,316L 不锈钢耐酸碱腐蚀,哈氏合金耐强腐蚀介质,钛合金耐高温、耐腐蚀性能优异,根据设备使用工况选择。辊压成型前对原材料进行严格检验,化学成分与力学性能达标,表面无氧化皮、划痕等缺陷。辊压采用特种数控辊压机,配备耐腐蚀轧辊,轧辊材质与配件材质匹配,避免辊压时产生污染。成型工艺为 12-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m,壁厚均匀性误差≤0.1mm。成型后进行焊接加工,采用惰性气体保护焊,焊接材料与母材匹配,焊缝经 PT 渗透检测、UT 超声波探伤与 RT 射线探伤,确保无任何缺陷。后续进行热处理,消除焊接应力,提高配件韧性。表面处理采用钝化处理或酸洗钝化,钝化膜厚度≥10μm,提高耐腐蚀性。后续进行耐腐蚀性测试与压力测试,配件在化工介质中浸泡≥1000 小时无腐蚀,在额定压力下无变形、泄漏,满足化工设备安全运行要求。集成式蒙皮辊轧成型机价位良好的冷却系统保证轧辊在恒温下稳定工作。
强度较高铝合金辊压件因轻量化、强度较高特性,广泛应用于航空航天、汽车工业等领域。原材料选用 6061-T6 铝合金型材,抗拉强度≥290MPa,屈服强度≥240MPa,进场前需进行固溶处理与人工时效,确保材质性能稳定。辊压成型前对铝合金型材进行预热处理,温度控制在 120-150℃,保温 30 分钟,降低材料硬度,提高塑性,避免辊压时产生开裂。辊压设备选用高精度数控辊压机,配备伺服驱动系统,轧辊转速精度 ±0.1m/min,压下量调节精度 ±0.01mm。根据零件复杂程度设计多道次渐进式辊压模具,模具材质选用 Cr12MoV 合金钢,经淬火 + 回火处理,硬度 HRC60-64。辊压过程中实时监测材料成型状态,通过激光测径仪检测截面尺寸,误差超过 ±0.03mm 时自动调整轧辊参数。成型后进行去应力退火处理,温度 300-350℃,保温 2 小时,消除辊压过程中产生的残余应力,防止零件变形。后续进行表面阳极氧化处理,氧化膜厚度≥15μm,提高耐磨性与耐腐蚀性,同时根据需求进行着色处理,满足外观要求。
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。精密开卷设备确保带材平稳进入生产线。
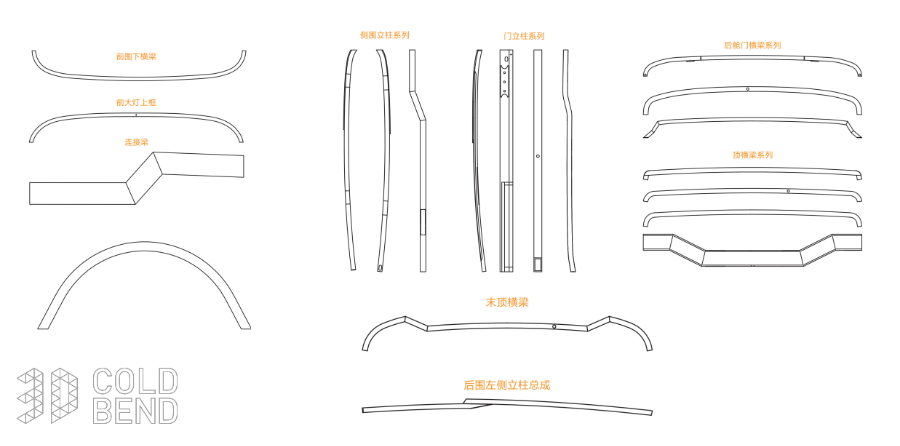
辊压件的抗变形能力检测用于评估辊压件在承受外力后恢复原状的能力,避免使用过程中产生变形。检测采用载荷加载 - 卸载试验,根据产品实际受力情况施加规定的载荷(如拉伸载荷、弯曲载荷、压缩载荷),保持载荷 10 分钟后卸载,测量产品卸载后的变形量,变形量≤0.1% 为合格。对于弹性要求较高的辊压件,需进行多次加载 - 卸载循环试验(通常 10-50 次),每次循环后变形量无明显增加,弹性恢复率≥98% 为合格。抗变形能力检测过程中,需控制加载速度与载荷稳定性,避免冲击载荷影响检测结果。抗变形能力不足的产品,需选用弹性模量更高的材料、优化结构设计或增加强化工艺(如热处理),提升产品的弹性恢复能力。每道轧辊的孔型设计决定辊压件的截面轮廓,需根据材料特性和成形难度进行多次优化。汽车蒙皮辊轧成型机价位
生产过程中需定期检查轧辊磨损情况,必要时进行修复或更换,以保证产品精度。客车辊压件市场价格
辊压机的标准化生产流程是保障产品质量一致性的关键,从订单接收、设计开发、原材料采购、零部件加工、装配调试到成品出厂,每个环节都制定严格的标准作业程序(SOP)。订单接收后,根据用户需求与标准规范进行产品设计,设计文件需经过评审与批准后方可实施。原材料采购严格按照采购标准执行,选择合格供应商,对采购的原材料进行检验,合格后方可入库。零部件加工遵循工艺文件要求,采用标准化的加工设备与工艺参数,确保零部件尺寸与性能的一致性。装配过程按照装配工艺卡操作,使用标准化的工具与设备,控制装配间隙与紧固力矩,确保装配质量。成品出厂前进行严格的出厂检验,检验项目与标准明确,检验合格后颁发产品合格证。标准化生产流程的实施,确保了每一台辊压机的质量稳定可靠,满足用户的使用需求。客车辊压件市场价格