商机详情 -
客车骨架冷弯价格
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。辊压件的成形过程中可能产生回弹,需在孔型设计时进行补偿,保证尺寸准确。客车骨架冷弯价格
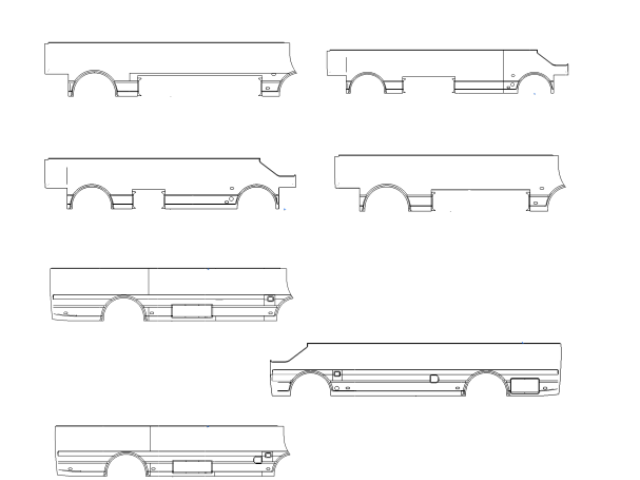
辊压机的标准化生产流程是保障产品质量一致性的关键,从订单接收、设计开发、原材料采购、零部件加工、装配调试到成品出厂,每个环节都制定严格的标准作业程序(SOP)。订单接收后,根据用户需求与标准规范进行产品设计,设计文件需经过评审与批准后方可实施。原材料采购严格按照采购标准执行,选择合格供应商,对采购的原材料进行检验,合格后方可入库。零部件加工遵循工艺文件要求,采用标准化的加工设备与工艺参数,确保零部件尺寸与性能的一致性。装配过程按照装配工艺卡操作,使用标准化的工具与设备,控制装配间隙与紧固力矩,确保装配质量。成品出厂前进行严格的出厂检验,检验项目与标准明确,检验合格后颁发产品合格证。标准化生产流程的实施,确保了每一台辊压机的质量稳定可靠,满足用户的使用需求。商务车蒙皮成型行价试轧样品需进行尺寸测量和力学性能检测,确认符合要求后再进入批量生产。
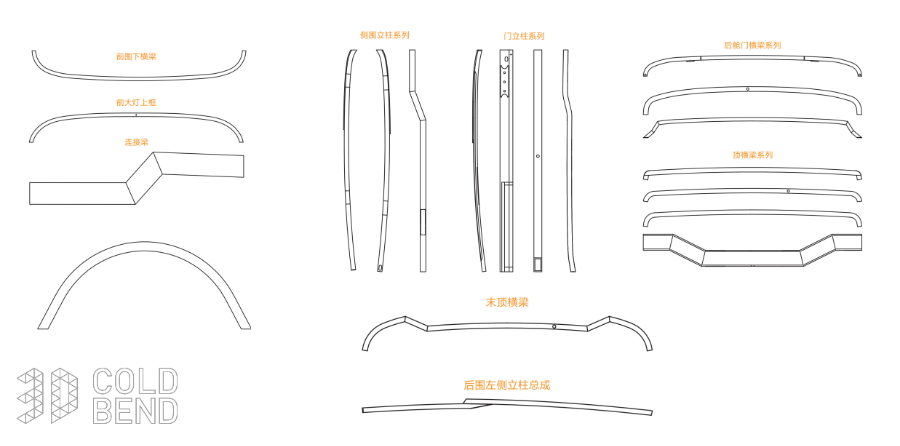
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。
辊压件的耐油性检测针对接触润滑油、液压油等介质的辊压件(如机械传动部件、液压系统配件),评估其抵抗油液腐蚀的能力。检测采用浸泡试验,将辊压件浸泡在对应型号的油液中,浸泡温度 60-80℃,浸泡时间 24-72 小时,试验后观察辊压件表面状态,无腐蚀、变色、变形、开裂等现象为合格。同时测量辊压件的重量变化率与尺寸变化率,重量变化率≤±1%,尺寸变化率≤±0.1% 为合格。对于表面有涂层的辊压件,需检测涂层在油液中的稳定性,无涂层脱落、起皱现象。耐油性不合格的产品,需更换耐油材料(如耐油橡胶、不锈钢)或改进表面防护工艺,确保在油液环境下稳定工作。更换产品型号时,生产团队执行快速的模具切换。
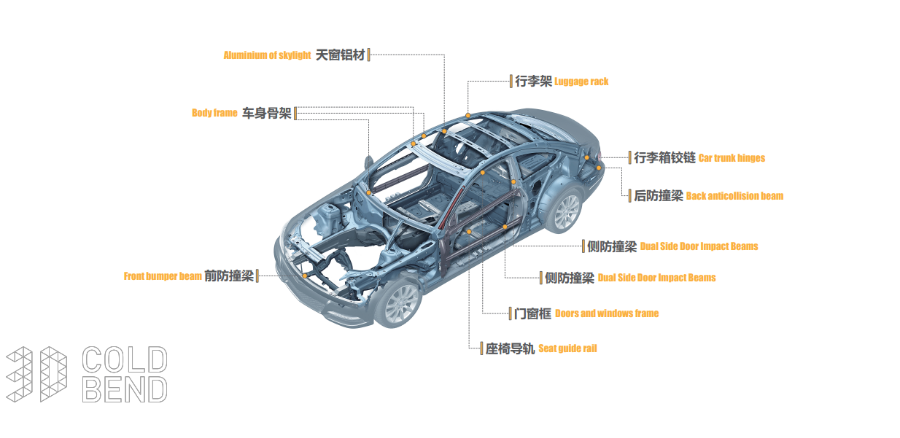
辊压机的可持续制造理念强调在产品全生命周期内,减少资源消耗与环境影响,实现经济效益、环境效益与社会效益的统一。在设计阶段,采用绿色设计理念,优化产品结构,选用环保材料,提高产品的可回收性与可维护性;在制造阶段,采用节能、环保的制造工艺与设备,减少能源消耗与污染物排放,例如,采用变频调速技术降低加工设备的能耗,采用无磷涂装工艺减少废水排放;在使用阶段,通过优化设备性能,降低运行能耗与维护成本,延长设备使用寿命;在报废阶段,建立产品回收体系,对报废的辊压机进行拆解与回收,回收的材料进行再利用,减少资源浪费。可持续制造理念的践行,使辊压机的生产制造更加环保、高效、经济,为行业的可持续发展做出贡献。通过工艺优化,我们致力于实现材料的零浪费。客车左右围冲压蒙皮价格
根据产品规格,从仓库领取指定材质与规格的钢卷。客车骨架冷弯价格
辊压件的使用功能模拟检测针对产品的实际使用场景,模拟使用过程中的工况,评估产品的功能实现情况。检测根据产品用途设定模拟工况,如汽车用辊压件模拟汽车行驶过程中的振动、载荷;机械用辊压件模拟机械运转过程中的摩擦、冲击。检测过程中记录产品的功能表现,如是否正常工作、有无异常噪音、性能参数是否稳定等,功能完全实现、无异常现象为合格。使用功能模拟检测需尽可能贴近实际使用环境,确保检测结果的真实性与可靠性。功能模拟检测不合格的产品,需分析功能失效原因,改进产品设计与生产工艺,确保产品能够满足实际使用需求。客车骨架冷弯价格