商机详情 -
集成式辊压件规格
耐辐射材料辊压件的材料技术注重抵抗电离辐射(如 γ 射线、X 射线)的侵蚀,保持性能稳定,适用于核工业、医疗、航空航天等辐射环境(如核反应堆部件、医疗设备防护件)。常用耐辐射材料包括耐辐射钢(如 1Cr18Ni9Ti)、耐辐射合金(如 Inconel 690)、耐辐射塑料(如 PTFE、PEEK)、陶瓷材料等,耐辐射钢通过添加铬、镍等合金元素,提升抗辐射性能,在辐射剂量 10⁵Gy 以下性能稳定;耐辐射塑料 PTFE、PEEK 在辐射环境下不易降解,机械性能与绝缘性能保持良好;陶瓷材料耐辐射性能优异,同时具备耐高温、耐腐蚀性。耐辐射材料辊压前需进行辐射预处理,检验材料在辐射环境下的稳定性;辊压工艺需控制温度与压力,避免产生残余应力,影响耐辐射性能。耐辐射性能需通过辐射试验验证,确保在设计辐射剂量下长期稳定工作。辊压件的生产记录包括材料批号、工艺参数和检测结果,便于质量追溯和问题分析。集成式辊压件规格

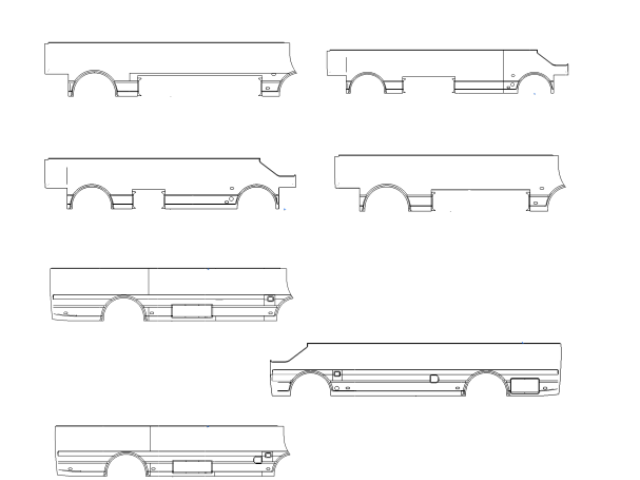
辊压件的力学性能检测直接关系到产品使用安全性,主要包括抗拉强度、屈服强度、延伸率等指标测试。检测样品需从同一批次辊压件中随机抽取,取样位置避开焊缝、切口等应力集中区域,样品尺寸按照 GB/T 228.1-2010 标准加工成标准拉伸试样。抗拉强度与屈服强度检测采用电子万能试验机,试验力范围 0-1000kN,力值精度 ±0.5%,拉伸速度控制在 2-5mm/min,直至样品断裂,记录最大试验力与屈服力,计算抗拉强度与屈服强度,结果需符合原材料对应的力学性能标准(如普通碳钢辊压件抗拉强度≥400MPa,屈服强度≥235MPa)。延伸率检测通过测量样品断裂前后的标距长度,计算断后延伸率,要求延伸率≥20%,确保辊压件具备足够的塑性变形能力。对于承受冲击载荷的辊压件,还需进行冲击试验,采用摆锤式冲击试验机,在 - 20℃或常温环境下测试,冲击功≥34J/cm² 为合格。力学性能检测不合格的批次,需全检排查,必要时追溯原材料质量与辊压工艺参数。铝合金车中顶蒙皮供应新模具上机后,需进行严格的调试与首件验证。
聚甲醛(POM)辊压件的材料技术注重耐磨性、自润滑性与尺寸稳定性,俗称 “赛钢”,适用于机械传动、滑动部件(如齿轮、轴套)。POM 分为均聚甲醛与共聚 甲醛,均聚甲醛强度、硬度较高,共聚甲醛韧性、成型性更好。POM 摩擦系数低(0.10-0.15),耐磨性优异,无需额外润滑,能在干摩擦条件下长期工作。POM 辊压前需进行干燥处理(温度 80-100℃,时间 2-3 小时),去除水分。辊压温度控制在 170-200℃,确保材料软化后均匀变形;辊压后需进行退火处理(100-120℃保温 1 小时),稳定尺寸。POM 耐候性较差,长期户外使用需添加抗紫外线剂;POM 耐腐蚀性一般,避免与强酸、强碱接触。
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部位的紧固性能达标。更换产品型号时,生产团队执行快速的模具切换。
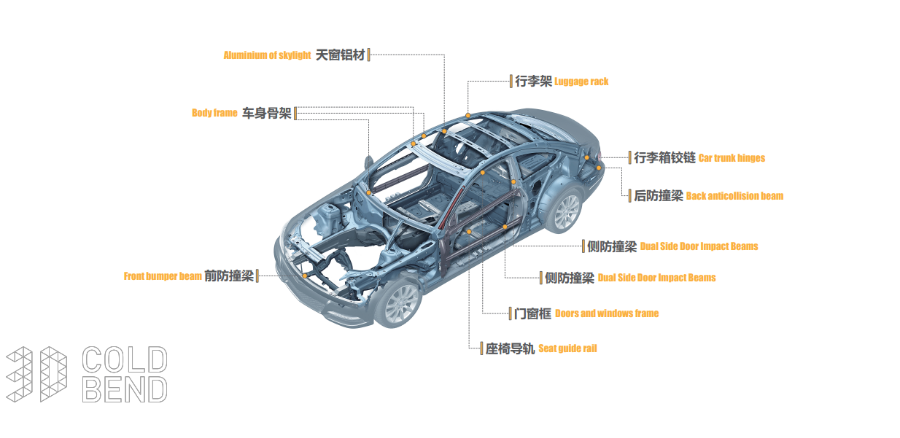
抗静电材料辊压件的材料技术通过降低表面电阻率,消除静电积累,适用于电子、化工、易燃易爆环境(如电子元件包装、化工管道)。常用抗静电材料包括抗静电塑料(如抗静电 PP、抗静电 ABS)、抗静电橡胶、导电纤维复合材料等,抗静电塑料通过添加抗静电剂(如阳离子型、阴离子型、非离子型抗静电剂)或导电填料(如炭黑、金属粉、导电纤维),使表面电阻率降至 10⁶-10¹¹Ω・cm,避免静电积累;抗静电橡胶添加导电炭黑或金属颗粒,表面电阻率≤10⁸Ω・cm。抗静电材料辊压前需进行干燥处理,避免水分影响抗静电性能;辊压工艺需控制温度,避免抗静电剂迁移或分解。抗静电性能需通过表面电阻率测试、静电衰减试验验证,确保在使用环境中能快速消散静电,防止静电引发的安全事故。设备工程师按计划对轧辊进行日常清洁与保养。整体式座椅导轨供应
生产计划员根据订单需求,合理安排生产线排程。集成式辊压件规格
铝合金辊压件的材料技术注重轻量化与强度的平衡,适用于对重量敏感的场景(如汽车、航空部件)。常用材质包括 6061、6063 铝合金,其主要合金元素为镁(0.8%-1.2%)与硅(0.4%-0.8%),通过固溶强化与时效硬化提升强度。6061 铝合金经 T6 热处理后,抗拉强度可达 240MPa 以上,延伸率≥12%,适合承受中等载荷的辊压件;6063 铝合金塑性更好,表面光洁度高,常用于装饰性或低载荷辊压件。为改善辊压成型性,铝合金需进行均匀化处理(520-540℃保温 6-8 小时),消除铸造组织中的成分偏析,提升材料均匀性。辊压后的铝合金件可通过阳极氧化处理,形成厚度 10-20μm 的氧化膜,增强耐腐蚀性与耐磨性。集成式辊压件规格