商机详情 -
江苏客车车顶侧蒙皮
自修复材料辊压件的材料技术通过材料自身的自修复机制,修复使用过程中产生的微小裂纹或损伤,延长使用寿命,适用于难以维护或重要的部件(如航空结构件、管道、电子设备外壳)。常用自修复材料包括自修复聚合物(如微胶囊型自修复树脂、动态共价键自修复材料)、自修复金属、自修复复合材料等,微胶囊型自修复树脂在材料内部嵌入含有修复剂的微胶囊,当材料产生裂纹时,微胶囊破裂,修复剂流出并固化,填补裂纹;动态共价键自修复材料通过化学键的断裂与重组实现自修复,在加热或光照条件下即可完成修复。自修复材料辊压件的制造需确保自修复剂或功能基团均匀分布,辊压工艺需控制温度与压力,避免破坏自修复结构。自修复性能需通过损伤 - 修复试验验证,测量修复后的力学性能恢复率,确保修复效果达标。辊压件的模具调试是关键环节,需通过试轧逐步调整轧辊间隙和导向位置。江苏客车车顶侧蒙皮
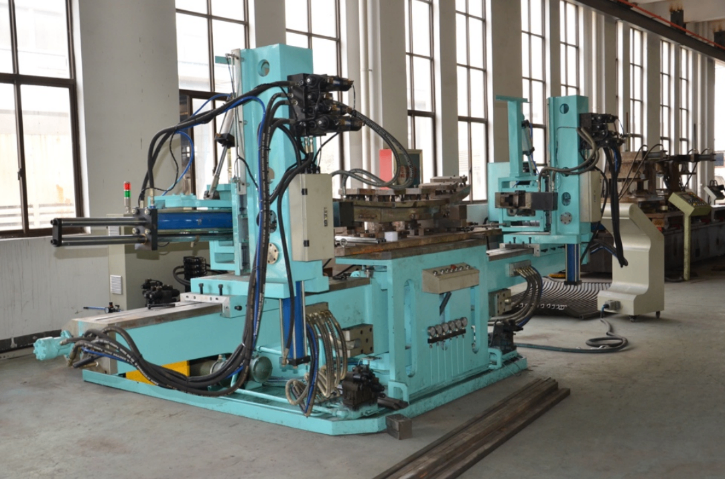
辊压件的冲击韧性检测针对承受冲击载荷的辊压件,评估其在冲击作用下的抵抗能力,避免脆性断裂。检测采用夏比摆锤冲击试验机,根据产品尺寸加工成标准冲击试样(如 U 型缺口、V 型缺口),试验温度根据使用环境设定(常温、-20℃、-40℃等)。冲击试验时,摆锤从规定高度落下,冲击试样,记录冲击功,冲击韧性值(αk)需≥设计要求(如≥34J/cm²),试样断裂后无明显脆性断裂特征(如断口平整、无塑性变形)。对于低温环境下使用的辊压件,低温冲击韧性尤为重要,需确保在极低使用温度下仍具备足够的韧性。冲击韧性不合格的产品,需更换韧性更好的材料、优化热处理工艺或减少应力集中结构,提升产品的抗冲击能力,保障使用安全。车身辊压件制造商在线冲孔、压花可在成型过程中同步完成。
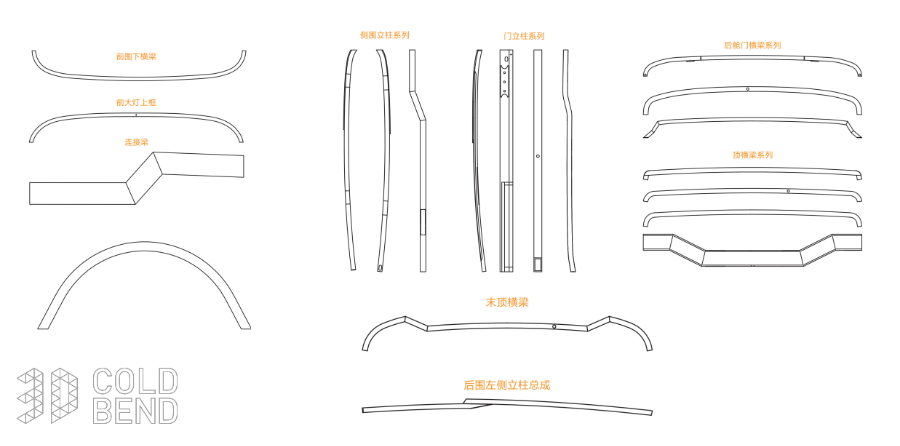
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。
辊压件的表面反光度检测针对有反光要求的辊压件(如装饰性部件、光学设备配件),确保表面反光性能符合设计标准。检测采用光泽度仪,测量角度根据设计要求选择(如 60°、85°),测量范围 0-200GU,测量精度 ±1GU,在辊压件表面均匀选取测点,光泽度值需在设计范围内(如 50-80GU),光泽度偏差≤±5GU 为合格。表面反光度检测需在标准光照条件下进行,避免环境光线影响检测结果。对于需要降低反光度的辊压件,需检测表面雾度,雾度值≥30% 为合格,确保表面无强烈反光。表面反光度不合格的产品,需调整表面处理工艺(如抛光、磨砂),重新处理后检测,直至符合反光性能要求。辊压件成型后需经过定径工序,使截面尺寸进一步稳定,提高产品的直线度和一致性。
辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。交接班时,操作员需当面沟通生产进度与异常。车身辊压件制造商
生产线上通常配备导向装置,确保材料在辊压过程中保持正确位置,防止跑偏和扭曲。江苏客车车顶侧蒙皮
辊压件的弯曲角度检测针对弯曲成型的辊压件,确保弯曲角度符合设计要求,保障装配配合精度。检测采用角度尺、激光角度仪或三坐标测量仪,测量精度 ±0.1°,测量弯曲部位的实际角度与设计角度的偏差,角度误差≤±0.5° 为合格,对于高精度要求的产品,角度误差需控制在 ±0.2° 以内。检测时需选取弯曲部位的关键截面进行测量,确保角度测量的准确性。对于多弯曲角度的辊压件,需逐个测量每个弯曲角度,均需符合设计要求。弯曲角度超差的产品,可采用折弯机进行矫正处理,矫正后重新检测,直至角度达标,避免因角度偏差影响产品的装配与使用。江苏客车车顶侧蒙皮