商机详情 -
新能源左右围蒙皮供应
环氧树脂辊压件的材料技术聚焦于强度、耐腐蚀性与粘接性,适用于结构件、复合材料基体、绝缘部件。环氧树脂分为双酚 A 型、双酚 F 型、酚醛型等,双酚 A 型环氧树脂成型性好、成本较低,双酚 F 型环氧树脂粘度低、韧性好,酚醛型环氧树脂耐高温性能更佳。环氧树脂辊压件的制造通常与增强材料(如玻璃纤维、碳纤维)复合,采用预浸料辊压成型工艺,加热温度控制在 120-180℃,压力 0.5-1.0MPa,使树脂固化,形成较好强度复合材料。辊压过程中需控制树脂含量(30%-50%),确保增强材料与树脂充分结合,避免气泡、缺胶等缺陷。环氧树脂固化后脆性较大,可通过添加增韧剂(如橡胶颗粒、柔性树脂)提升韧性;耐候性较差,需通过涂漆、贴覆防护膜等方式增强户外适应性。我们严格控制轧辊的径向与轴向跳动精度。新能源左右围蒙皮供应
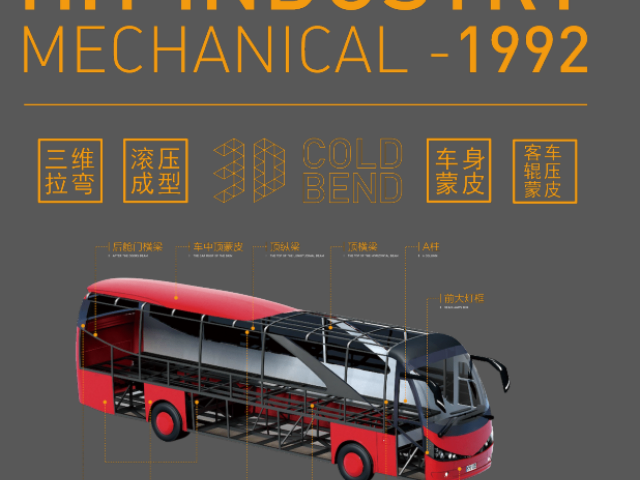
家电配件辊压件(如冰箱门框、洗衣机边框)需兼顾精度、美观与成本,其制造工艺注重细节把控与批量稳定性。原材料选用 SPCC 冷轧板或彩涂板,厚度 0.5-1.2mm,彩涂板涂层附着力≥GB/T 9286-1998 2 级,表面无露底、划伤等缺陷。辊压成型采用 8-12 道次连续辊压,轧辊模具经 CNC 加工中心精加工,辊面光洁度 Ra0.2μm,避免划伤材料表面。辊压设备配备纠偏装置,确保材料跑偏量≤±0.1mm,成型后截面尺寸公差 ±0.2mm。对于带弧度的配件,采用弧形辊压工艺,通过调整轧辊轴线角度,实现连续弧线成型,弧度误差≤0.3mm/m。成型后进行在线切断与冲孔一体化加工,采用数控冲切一体机,孔位度误差≤0.2mm,切断面无毛刺。表面处理根据需求选择,彩涂板件需边缘去毛刺,冷轧板件采用静电喷涂工艺,漆膜厚度 15-20μm,色泽均匀,附着力达标。后续进行外观检验与装配测试,确保配件无变形、划痕,与家电主体装配间隙≤0.3mm,满足批量生产与用户使用要求。江苏大客车立柱冷弯辊压件的材料厚度偏差会影响成形质量,因此原材料需经过严格检验和筛选。
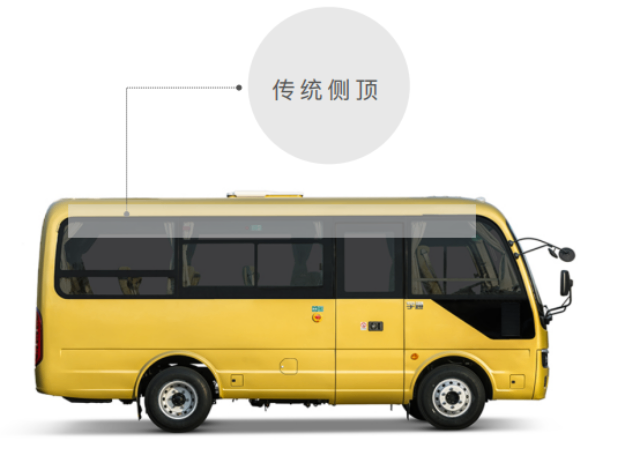
弹簧钢辊压件的材料技术关键是通过成分设计与热处理,实现高弹性与疲劳抗力,适用于制造弹性元件(如弹簧、卡簧)。常用材质为 65Mn、55Si2Mn,65Mn 钢含碳 0.62%-0.70%、锰 0.90%-1.20%,通过淬火 + 中温回火(420-460℃)获得回火屈氏体组织,弹性极限高,疲劳寿命长;55Si2Mn 钢添加硅(1.50%-2.00%),提升弹性模量与耐热性,适合高温环境下的弹性辊压件。弹簧钢辊压前需进行球化退火(750-780℃保温 4-6 小时),降低硬度,改善塑性,确保辊压成型时不产生裂纹。辊压后的弹簧钢件需进行淬火(830-860℃油冷)与回火处理,控制硬度在 HRC42-48,同时进行喷丸处理,消除表面缺陷,提升疲劳性能。
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型后进行焊接加工,采用埋弧焊,焊缝高度≥8mm,经 UT 超声波探伤与 MT 磁粉探伤,确保无内部裂纹与表面缺陷。表面处理采用抛丸除锈后涂防锈漆,漆膜厚度≥100μm,或采用热浸镀锌工艺,镀锌层厚度≥100μm,盐雾试验≥2000 小时。后续进行拉力测试与冲击测试,确保角件抗拉强度≥500MPa,冲击韧性≥40J/cm²,满足集装箱运输过程中的重载与碰撞需求。部分产品需转入二次加工工位进行焊接或攻丝。
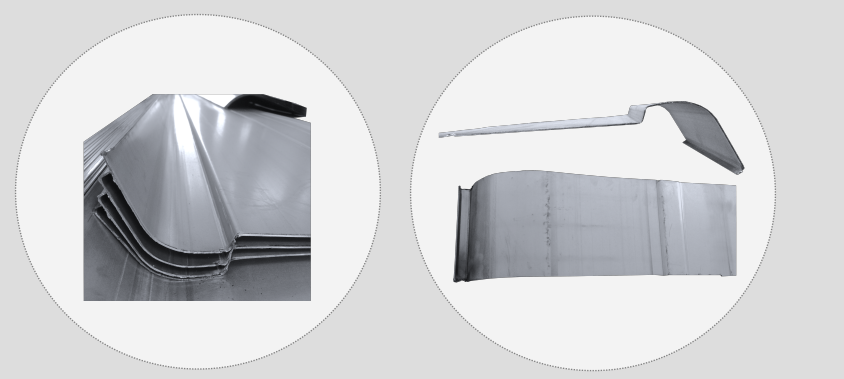
冷弯型钢辊压件是建筑、机械制造等行业的常用材料,其生产制造关键在于截面成型精度与材料力学性能保持。原材料选用 Q235 或 Q355 热轧钢带,宽度公差 ±0.5mm,厚度公差 ±0.1mm,进厂后经校平机校平,校平后的钢带平面度≤0.2mm/m。辊压成型采用多机架连续冷弯工艺,机架数量根据截面复杂程度设置 6-20 架,每架轧辊采用 Cr12MoV 材质,经精密加工与热处理,辊面硬度 HRC60-62。轧辊间距与压下量通过电动调节,调节精度 ±0.01mm,确保每道次成型符合设计要求。辊压速度控制在 10-25m/min,根据材料厚度与截面复杂度动态调整,避免速度过快导致成型不充分或材料撕裂。成型后进行定尺切断,采用液压切断机或飞锯切断机,切断长度公差 ±0.5mm,切口垂直度≤0.15mm/m。对于需要进一步加工的零件,后续可进行冲孔、折弯、焊接等工序,冲孔精度 ±0.2mm,焊接焊缝经无损检测合格。后续进行表面处理,可采用喷漆、镀锌等工艺,镀锌层厚度≥65μm,确保耐腐蚀性,满足不同应用场景需求。我们持续收集生产数据,用于分析与工艺改进。贵州商务车辊压件
操作工对产品端面毛刺进行去除,保证切口光滑。新能源左右围蒙皮供应
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。新能源左右围蒙皮供应