商机详情 -
浙江新能源左侧蒙皮
形状记忆合金(SMA)辊压件的材料技术利用其形状记忆效应与超弹性,适用于自适应、减震、密封部件(如智能阀门、医疗支架)。常用形状记忆合金为镍钛合金(Ni-Ti),镍含量 49%-51%,具有优异的形状记忆效应(单程、双程、全程记忆)与超弹性,拉伸变形量可达 8%-10%,卸载后可完全恢复原状。镍钛合金辊压需在奥氏体温度区间(≥50℃)进行,此时材料塑性良好,便于成型;辊压后需进行形状记忆处理(固溶处理 + 淬火 + 定型),设定记忆形状。使用时,当温度降至马氏体转变温度(通常 - 50℃至 10℃),材料可发生塑性变形,升温至奥氏体转变温度后,恢复记忆形状。镍钛合金成本较高,加工难度大,辊压时需控制道次变形量与温度,避免产生裂纹;耐腐蚀性优异,无需额外表面处理。辊压件的直线度偏差可通过矫直工序修正,使产品满足安装和使用要求。浙江新能源左侧蒙皮

空调冷凝管辊压件(如翅片管、连接套管)需具备良好的导热性与密封性,适应空调制冷系统的高压工况,制造工艺围绕导热效率与密封性能展开。原材料选用紫铜管或铝管,紫铜管导热系数≥380W/(m・K),壁厚 1-2mm,表面无氧化皮、划痕;铝管导热系数≥200W/(m・K),确保导热效果。辊压成型采用翅片管针对性辊压工艺,通过轧辊在管表面轧制出散热翅片,翅片高度公差 ±0.1mm,翅片间距公差 ±0.2mm,翅片与管壁结合紧密无脱落。连接套管采用扩口辊压工艺,将管端扩口,扩口直径公差 ±0.15mm,扩口处壁厚均匀无裂纹,确保与其他管道密封连接。辊压设备选用精密数控辊压机,轧辊转速控制在 3-6m/min,低速成型保证翅片成型质量与套管扩口精度。成型后进行脱脂处理,去除表面油污,避免影响制冷系统纯度。表面处理采用钝化处理,钝化膜厚度≥5μm,防止氧化。后续气密性测试与导热性能测试,在规定压力下无泄漏,导热系数达标,满足空调冷凝系统制冷要求。整体式辊压件配套生产过程中发现异常立即停机并执行问题排查。

太阳能热水器支架辊压件需适应户外日晒雨淋环境,具备耐候性、强度较高与安装便捷的特点。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-3.5mm,进场前进行除锈与校平处理,校平精度≤0.2mm/m,表面无明显划痕。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、冲孔、切断等工序组成,生产效率 12-18m/min。轧辊模具根据支架安装角度与承重需求设计,采用渐进式成型方式,每道次压下量控制在合理范围,成型后支架截面尺寸公差 ±0.3mm,角度误差≤0.3°。辊压过程中通过张力控制系统保持钢带张力稳定(8-12kN),防止支架产生波浪形变形。冲孔采用数控冲床,孔径公差 ±0.15mm,孔位度误差≤0.25mm,便于与太阳能热水器本体连接。表面处理采用热浸镀锌工艺,镀锌层厚度≥80μm,盐雾试验≥1000 小时,防止户外腐蚀。后续进行承重测试与耐候性测试,支架在热水器装满水重量下挠度≤L/250(L 为支架跨度),经高低温循环测试无漆膜脱落、结构变形,满足太阳能热水器户外长期使用要求。
辊压件的表面反光度检测针对有反光要求的辊压件(如装饰性部件、光学设备配件),确保表面反光性能符合设计标准。检测采用光泽度仪,测量角度根据设计要求选择(如 60°、85°),测量范围 0-200GU,测量精度 ±1GU,在辊压件表面均匀选取测点,光泽度值需在设计范围内(如 50-80GU),光泽度偏差≤±5GU 为合格。表面反光度检测需在标准光照条件下进行,避免环境光线影响检测结果。对于需要降低反光度的辊压件,需检测表面雾度,雾度值≥30% 为合格,确保表面无强烈反光。表面反光度不合格的产品,需调整表面处理工艺(如抛光、磨砂),重新处理后检测,直至符合反光性能要求。高速辊压时需加强冷却措施,通过风冷或水冷降低轧辊和材料温度,提高稳定性。
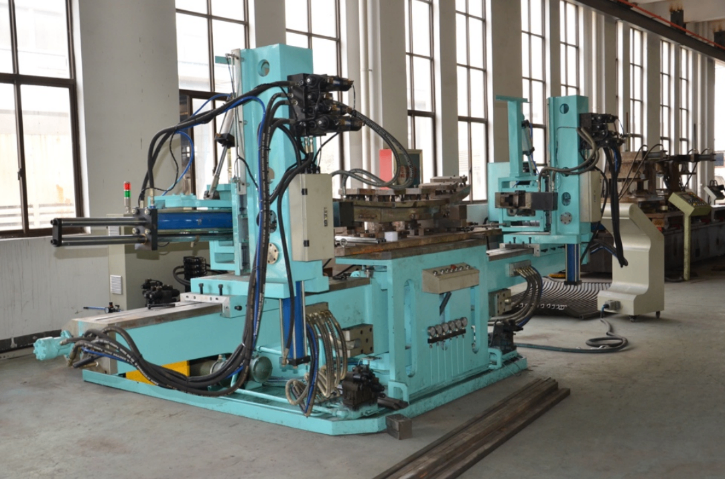
辊压件的表面质量检测需排查划痕、凹坑、氧化皮、毛刺等缺陷,保障产品外观与使用性能。检测采用目视 inspection 与仪器检测相结合的方式,目视检测在充足自然光或标准光源下进行,观察距离≤500mm,视角 30°-90°,表面不得有明显划痕(深度>0.05mm、长度>5mm)、凹坑(直径>1mm)、氧化皮残留等缺陷。对于高精度要求的辊压件,采用表面粗糙度仪检测,测量范围 Ra0.025-10μm,测量精度 ±5%,选取至少 5 个不同区域测量,表面粗糙度需符合设计要求(通常 Ra≤1.6μm)。毛刺检测采用手感触摸与工具测量结合,边缘毛刺高度≤0.05mm,无尖锐凸起,避免装配时划伤其他部件或影响使用安全。表面涂层类辊压件,需检测涂层附着力与厚度,采用划格法测试附着力,划格间距 1mm,胶带粘贴后无涂层脱落为合格;涂层厚度采用涂层测厚仪测量,误差≤±3%,厚度需在设计范围内(如镀锌层≥80μm)。表面质量检测发现的轻微缺陷可进行修复处理,严重缺陷需判定为不合格品,禁止出厂。辊压件的生产节拍由材料速度、切断频率和后续处理能力共同决定,需合理匹配。浙江钢材质带流水槽侧顶蒙皮
切断后的辊压件需进行端面处理,去除毛刺和锐角,避免装配时划伤相关部件。浙江新能源左侧蒙皮
医疗器械输液架辊压件(如伸缩套管、底座框架)需具备轻便、耐腐蚀、无锐角的特点,符合医疗使用的安全与卫生要求。原材料选用 304 或 316L 不锈钢管,管壁厚 1-2mm,316L 不锈钢含钼量≥2.0%,耐腐蚀性更强,适合医疗环境消毒。辊压成型采用伸缩套管针对性辊压工艺,通过多道次轧辊将不锈钢管加工成阶梯式伸缩结构,各节套管直径公差 ±0.1mm,配合间隙≤0.15mm,确保伸缩顺畅无卡顿。底座框架采用异形截面辊压,截面尺寸公差 ±0.15mm,直线度误差≤0.1mm/m,框架无扭曲变形。辊压设备配备无尘车间作业,采用医用级润滑油,避免污染。成型后进行去毛刺处理,所有边缘倒角≥2mm,无锐角、毛刺,防止划伤医护人员与患者。焊接加工采用氩弧焊,焊缝光滑平整,经抛光处理后无凸起,焊接后进行钝化处理,钝化膜厚度≥10μm。后续进行伸缩寿命测试与耐腐蚀测试,套管反复伸缩≥10000 次无卡滞,经医疗消毒试剂浸泡后无腐蚀,满足医疗器械使用要求。浙江新能源左侧蒙皮