商机详情 -
浙江新能源辊压件市价
农机配件辊压件(如农机车架横梁、播种机导轨)需适应田间恶劣工况,具备强度较高、抗冲击与耐锈蚀特性。原材料选用 Q355B 强度较高钢带,厚度 3-6mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²(-20℃)。辊压成型前对钢带进行预处理,采用抛丸除锈,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,增强后续涂层附着力。辊压采用重型数控辊压机,配备强度较高轧辊,轧辊材质为 9Cr2Mo,经淬火 + 低温回火处理,硬度 HRC62-65,确保承受重载而不变形。成型工艺为 12-16 道次渐进式辊压,每道次压下量根据材料力学性能计算,避免产生裂纹,成型后截面尺寸公差 ±0.3mm,直线度误差≤0.25mm/m。成型后进行焊接加固,采用 CO₂气体保护焊,焊接电流 120-180A,焊缝高度≥5mm,经 UT 超声波探伤无内部缺陷。表面处理采用喷塑 + 底漆工艺,漆膜总厚度≥80μm,盐雾试验≥500 小时,防止田间潮湿环境锈蚀。后续进行载荷测试,确保配件能承受农机作业时的振动与载荷,无明显变形或损坏。每道轧辊的孔型设计决定辊压件的截面轮廓,需根据材料特性和成形难度进行多次优化。浙江新能源辊压件市价
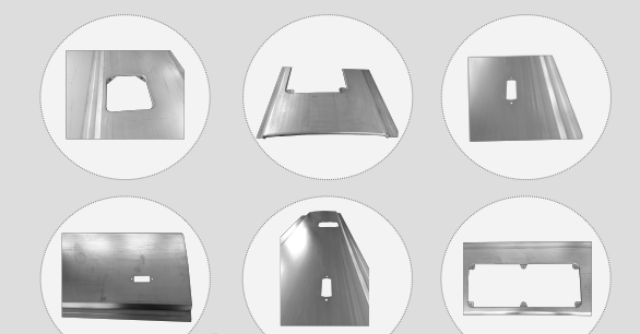
辊压件的气密性检测针对气体输送用辊压件(如管道、阀门部件),确保气体无泄漏,保障使用安全。检测采用压差法或流量法,压差法通过测量封闭腔体内压力变化来判断气密性,在规定压力(通常 0.2-1MPa)下保压 30-60 分钟,压力降≤0.01MPa 为合格;流量法通过测量泄漏气体的流量来评估,泄漏量≤5ml/min 为合格。对于高精度气密性要求的产品,采用氦质谱检漏仪,检测灵敏度≤1×10⁻⁸Pa・m³/s,确保微小泄漏也能被检测到。气密性检测前需对辊压件进行干燥处理,去除内部水分与杂质,避免影响检测准确性。检测过程中需注意密封部位的密封效果,防止因密封不良导致检测结果误判。气密性不合格的产品,需排查泄漏点,进行修复(如焊接补漏、更换密封件)后重新检测。商务车左右围蒙皮行价每对成型辊都逐步使金属产生塑性变形。
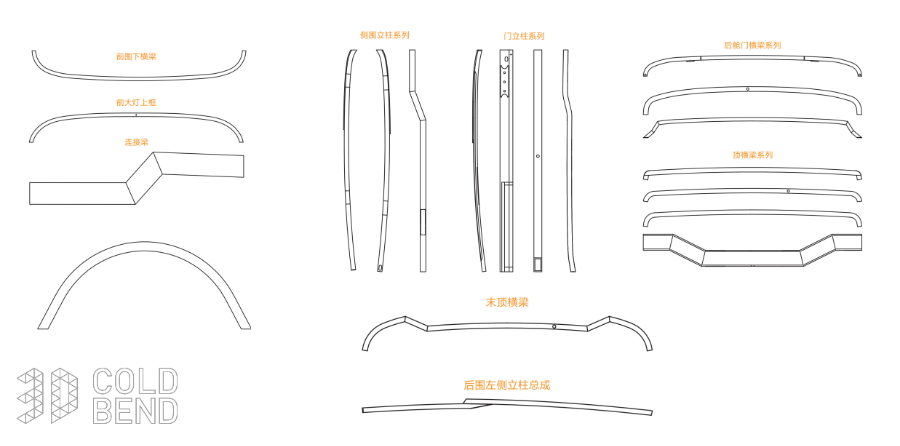
辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其在极端温度下的性能稳定性。检测采用高低温环境试验箱,低温测试温度根据使用环境设定(通常 - 40℃至 - 10℃),高温测试温度(通常 60℃至 150℃),每个温度点保温 4 小时,期间检测辊压件的尺寸变化、力学性能与密封性能。低温环境下,需确保辊压件无脆裂、尺寸收缩率≤0.1%,力学性能下降≤10%;高温环境下,无变形、软化现象,密封性能无泄漏,涂层无脱落。对于温度循环变化环境下使用的辊压件,进行高低温循环测试,循环次数 10-20 次(如 - 20℃×2 小时→室温 ×1 小时→80℃×2 小时→室温 ×1 小时为一个循环),测试后产品各项性能指标仍需符合要求。温度适应性检测不合格的产品,需更换耐温性能更好的材料或改进结构设计,确保在实际使用温度范围内稳定工作。
农业机械播种器辊压件(如排种管、开沟器框架)需适应田间作业的颠簸与泥土侵蚀,具备耐磨、抗腐蚀与结构稳固的特点。原材料选用 Q235B 钢板或 304 不锈钢板,厚度 1.5-3mm,Q235B 钢板需具备良好的焊接性能,304 不锈钢板需确保耐泥土腐蚀。辊压成型采用 8-12 道次连续辊压工艺,排种管采用圆形截面辊压,圆度误差≤0.2mm,壁厚均匀性误差≤0.1mm,确保排种顺畅;开沟器框架采用异形截面辊压,截面尺寸公差 ±0.2mm,直线度误差≤0.25mm/m。辊压设备选用中型数控辊压机,轧辊转速控制在 6-10m/min,避免速度过快导致成型缺陷。成型后进行焊接加工,采用 CO₂气体保护焊,焊接电流 100-140A,焊缝高度≥材料厚度,经外观检测无气孔、裂纹。表面处理方面,Q235B 钢板件采用喷塑工艺,漆膜厚度≥70μm,盐雾试验≥400 小时;不锈钢件采用钝化处理,钝化膜厚度≥8μm。后续进行田间模拟测试,排种管无堵塞、漏种现象,开沟器框架在土壤阻力下无明显变形,满足农业播种作业要求。辊压机组的润滑系统需保持良好状态,确保轧辊轴承运转平稳,减少发热和磨损。
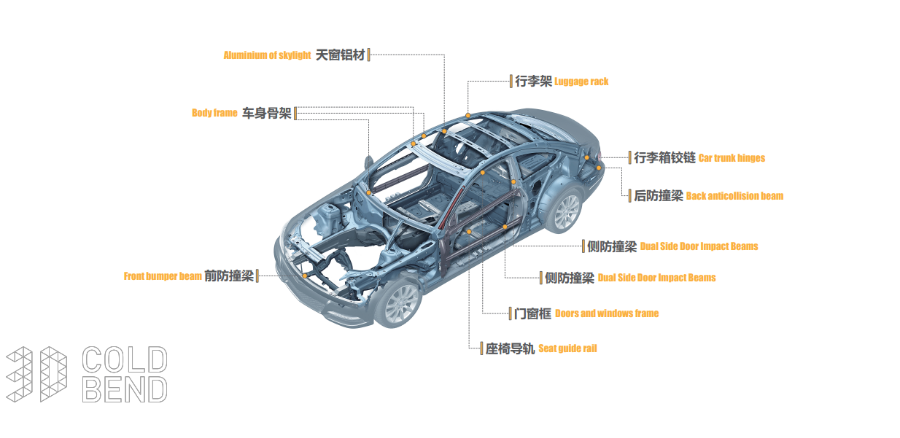
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。辊压件的表面处理方式包括镀锌、喷涂、电泳等,可提升耐腐蚀性和外观质量。浙江钢材质车身立柱
辊压件的直线度偏差可通过矫直工序修正,使产品满足安装和使用要求。浙江新能源辊压件市价
辊压机的可持续制造理念强调在产品全生命周期内,减少资源消耗与环境影响,实现经济效益、环境效益与社会效益的统一。在设计阶段,采用绿色设计理念,优化产品结构,选用环保材料,提高产品的可回收性与可维护性;在制造阶段,采用节能、环保的制造工艺与设备,减少能源消耗与污染物排放,例如,采用变频调速技术降低加工设备的能耗,采用无磷涂装工艺减少废水排放;在使用阶段,通过优化设备性能,降低运行能耗与维护成本,延长设备使用寿命;在报废阶段,建立产品回收体系,对报废的辊压机进行拆解与回收,回收的材料进行再利用,减少资源浪费。可持续制造理念的践行,使辊压机的生产制造更加环保、高效、经济,为行业的可持续发展做出贡献。浙江新能源辊压件市价