商机详情 -
河南辊压件价位
聚酰胺(PA,尼龙)辊压件的材料技术注重耐磨性、韧性与自润滑性,适用于机械传动、滑动部件(如齿轮、导轨)。常用材质包括 PA6、PA66、PA1010,PA6 韧性好、成型性优异,PA66 强度与耐热性高于 PA6,PA1010 耐腐蚀性、耐磨性更佳。为提升性能,可在尼龙中添加玻璃纤维、碳纤维等增强材料,增强后的尼龙抗拉强度可提升 50%-100%,但塑性略有下降。尼龙辊压前需进行干燥处理(温度 80-100℃,时间 4-6 小时),去除水分,避免成型后产生气泡、开裂。辊压温度控制在 180-220℃,确保材料充分软化,均匀变形;辊压后可进行调湿处理(在 25℃水中浸泡 24-48 小时),提升韧性与尺寸稳定性。尼龙耐候性较差,需添加抗紫外线剂,避免长期户外使用导致老化。码垛完成后,使用缠绕膜进行紧固包裹以防散落。河南辊压件价位

纺织机械辊压件(如纺织罗拉、导纱辊)需具备较高精度、高顺滑性与耐磨性,确保纺织过程中纱线传输稳定。原材料选用 45 号钢、不锈钢或铝合金,45 号钢经热处理后耐磨性好,不锈钢耐腐蚀,铝合金轻量化,根据纺织机械需求选择。辊压成型采用超精密数控辊压机,配备较高精度轧辊,轧辊经抛光处理,表面粗糙度 Ra0.05μm,确保罗拉与导纱辊表面顺滑。成型工艺为 6-10 道次连续辊压,罗拉圆度误差≤0.01mm,直线度误差≤0.02mm/m,表面无螺旋纹、划痕等缺陷。辊压过程中采用针对性润滑油,避免表面污染,成型后进行热处理,45 号钢采用调质 + 表面淬火,硬度 HRC58-62,不锈钢与铝合金采用去应力退火,消除残余应力。后续进行磨削加工,磨削精度 ±0.005mm,表面粗糙度 Ra0.02μm,进一步提升精度与顺滑性。表面处理方面,罗拉采用镀铬或喷涂陶瓷涂层,镀铬层厚度≥5μm,陶瓷涂层厚度 3-5μm,提高耐磨性与顺滑性;导纱辊采用阳极氧化(铝合金)或钝化(不锈钢)处理。后续进行动平衡测试与运行测试,罗拉动平衡精度≤G2.5 级,运行时噪声≤50dB (A),确保纺织过程中纱线不缠绕、不磨损,满足纺织机械较高精度运行要求。河南辊压件价位物流人员根据发货计划,从仓库准确拣选产品。
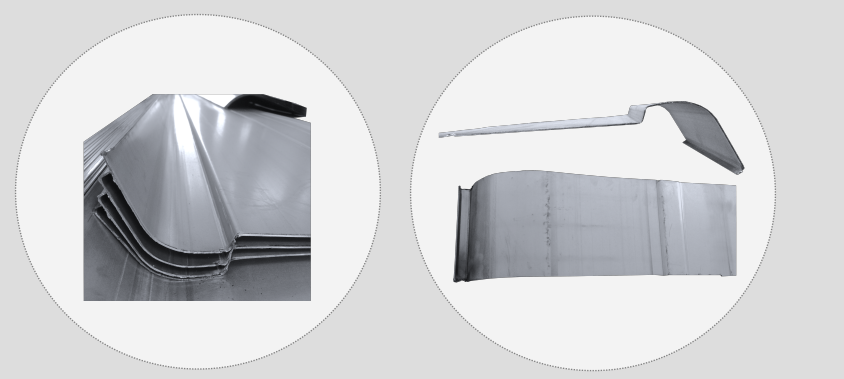
铁路配件辊压件(如铁路接触网支架、轨道压板)需具备较高的强度、稳定性与耐候性,制造工艺严格遵循铁路行业标准。原材料选用 Q355B 或 Q460 强度较高钢,厚度 5-10mm,抗拉强度≥590MPa,屈服强度≥460MPa,冲击韧性≥34J/cm²(-40℃),适应铁路户外恶劣环境。辊压成型采用大型数控辊压机,配备强度较高轧辊,轧辊材质为 Cr12MoV,经深冷处理与氮化处理,硬度 HRC65-68,确保承受重载成型。成型工艺为 18-24 道次渐进式辊压,每道次压下量精确计算,避免材料产生内部裂纹,成型后配件截面尺寸公差 ±0.3mm,直线度误差≤0.15mm/m。成型后进行焊接加固,采用埋弧焊或气体保护焊,焊缝高度≥8mm,经 UT 超声波探伤、MT 磁粉探伤与 RT 射线探伤,确保无内部与表面缺陷。后续进行热处理,采用调质处理,硬度 HB260-300,提高配件韧性与耐磨性。表面处理采用热浸镀锌工艺,镀锌层厚度≥120μm,盐雾试验≥2500 小时,防止铁路沿线高湿度、高盐雾腐蚀。后续进行载荷测试与疲劳测试,配件能承受铁路运行时的振动与长期载荷,疲劳寿命≥10⁶次,满足铁路安全运行要求。
硅橡胶辊压件的材料技术聚焦于耐高温、耐候性与弹性,使用温度范围 - 60℃至 200℃,能适应高低温循环环境,适用于密封、绝缘、减震部件。硅橡胶分为甲基硅橡胶、乙烯基硅橡胶、氟硅橡胶,甲基硅橡胶耐候性、绝缘性优异,乙烯基硅橡胶弹性、成型性更好,氟硅橡胶耐油性、耐腐蚀性更佳。硅橡胶辊压件的制造采用混炼 - 硫化工艺,先将硅橡胶生胶与补强剂、硫化剂等混合均匀,经辊压成型后进行硫化(150-180℃保温 10-30 分钟),形成稳定的弹性体结构。辊压过程中需控制混炼温度(50-80℃),避免过早硫化;硫化后需进行二次硫化(200-220℃保温 2-4 小时),去除残余挥发物,提升性能稳定性。硅橡胶强度较低,需通过添加白炭黑等补强剂提升强度,同时避免与尖锐物体接触导致划伤。辊压件的材料选择需考虑强度、韧性和成形性,常用的有低碳钢、不锈钢和铝型材。

辊压件的冲击韧性检测针对承受冲击载荷的辊压件,评估其在冲击作用下的抵抗能力,避免脆性断裂。检测采用夏比摆锤冲击试验机,根据产品尺寸加工成标准冲击试样(如 U 型缺口、V 型缺口),试验温度根据使用环境设定(常温、-20℃、-40℃等)。冲击试验时,摆锤从规定高度落下,冲击试样,记录冲击功,冲击韧性值(αk)需≥设计要求(如≥34J/cm²),试样断裂后无明显脆性断裂特征(如断口平整、无塑性变形)。对于低温环境下使用的辊压件,低温冲击韧性尤为重要,需确保在极低使用温度下仍具备足够的韧性。冲击韧性不合格的产品,需更换韧性更好的材料、优化热处理工艺或减少应力集中结构,提升产品的抗冲击能力,保障使用安全。部分辊压件需要进行退火处理,以消除成形应力,提高材料韧性和加工性。河南辊压件价位
辊压件的质量控制包括首件确认、巡检和末件检验,确保整批产品稳定一致。河南辊压件价位
辊压件的抗变形能力检测用于评估辊压件在承受外力后恢复原状的能力,避免使用过程中产生变形。检测采用载荷加载 - 卸载试验,根据产品实际受力情况施加规定的载荷(如拉伸载荷、弯曲载荷、压缩载荷),保持载荷 10 分钟后卸载,测量产品卸载后的变形量,变形量≤0.1% 为合格。对于弹性要求较高的辊压件,需进行多次加载 - 卸载循环试验(通常 10-50 次),每次循环后变形量无明显增加,弹性恢复率≥98% 为合格。抗变形能力检测过程中,需控制加载速度与载荷稳定性,避免冲击载荷影响检测结果。抗变形能力不足的产品,需选用弹性模量更高的材料、优化结构设计或增加强化工艺(如热处理),提升产品的弹性恢复能力。河南辊压件价位