商机详情 -
集成式左右围冲压蒙皮供应
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。我们使用激光测距仪实时监控成型截面高度。集成式左右围冲压蒙皮供应
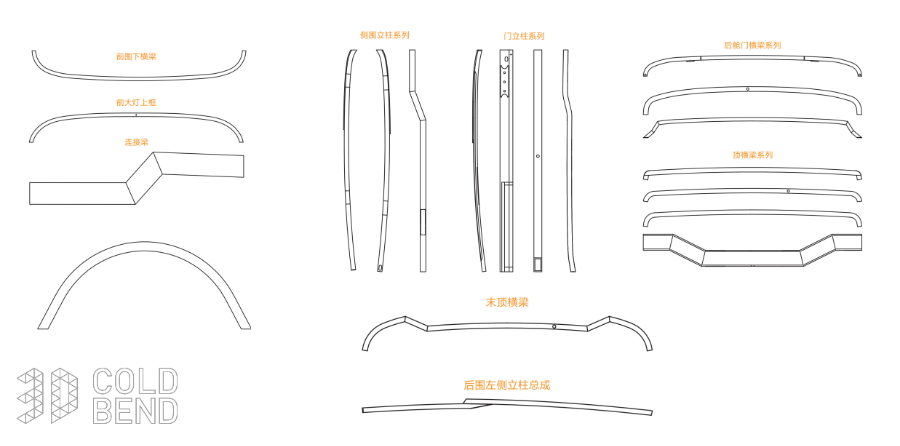
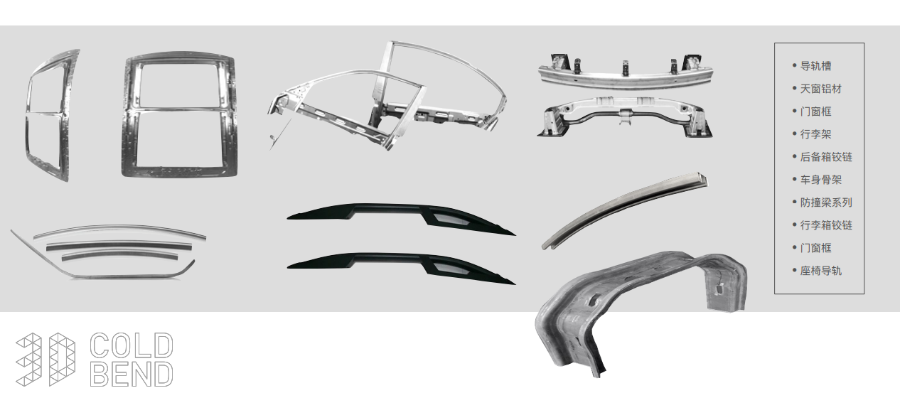
强度较高铝合金辊压件因轻量化、强度较高特性,广泛应用于航空航天、汽车工业等领域。原材料选用 6061-T6 铝合金型材,抗拉强度≥290MPa,屈服强度≥240MPa,进场前需进行固溶处理与人工时效,确保材质性能稳定。辊压成型前对铝合金型材进行预热处理,温度控制在 120-150℃,保温 30 分钟,降低材料硬度,提高塑性,避免辊压时产生开裂。辊压设备选用高精度数控辊压机,配备伺服驱动系统,轧辊转速精度 ±0.1m/min,压下量调节精度 ±0.01mm。根据零件复杂程度设计多道次渐进式辊压模具,模具材质选用 Cr12MoV 合金钢,经淬火 + 回火处理,硬度 HRC60-64。辊压过程中实时监测材料成型状态,通过激光测径仪检测截面尺寸,误差超过 ±0.03mm 时自动调整轧辊参数。成型后进行去应力退火处理,温度 300-350℃,保温 2 小时,消除辊压过程中产生的残余应力,防止零件变形。后续进行表面阳极氧化处理,氧化膜厚度≥15μm,提高耐磨性与耐腐蚀性,同时根据需求进行着色处理,满足外观要求。钢材质辊轧生产设备行价辊压成型后的产品需进行承载力测试验证。
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。
耐候钢辊压件的材料技术关键是利用合金元素形成保护性氧化膜,无需额外涂装即可适应户外环境。典型材质如 Q355NH,添加铜(0.20%-0.50%)、铬(0.30%-0.70%)、镍(0.20%-0.50%)等元素,这些元素在腐蚀过程中富集于氧化膜表面,形成致密的钝化层,阻碍腐蚀介质渗透。耐候钢的碳含量控制在≤0.16%,避免珠光体组织过多导致韧性下降,同时添加钒(0.02%-0.12%)细化晶粒,提升强度与韧性。辊压前需清理材料表面的氧化皮,避免辊压过程中氧化皮压入表面影响质量;辊压后可通过自然时效促进氧化膜形成,初期使用时表面会形成红褐色锈层,后期逐渐稳定为深褐色致密锈层,实现长期防腐。铝质辊压件成形性较好,但需注意防止划伤表面,通常在接触部位采用非金属导向件。
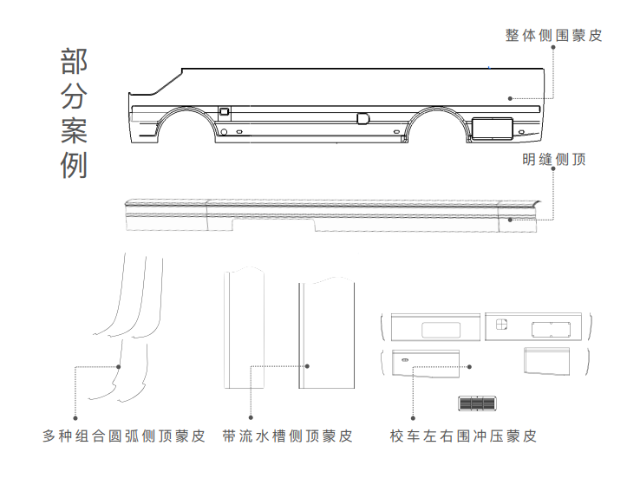
辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密封要求较高的产品(如航空、医疗用),还需进行氦质谱检漏,漏率≤1×10⁻⁷Pa・m³/s,确保密封性能达到使用标准。检测不合格的产品需拆解检查密封件、连接结构等,修复后重新检测。高频焊接装置可在辊压线上实现纵缝的密封焊接。安徽校车右侧蒙皮
伺服电机驱动确保送料与切割的同步精度。集成式左右围冲压蒙皮供应
辊压件的力学性能检测直接关系到产品使用安全性,主要包括抗拉强度、屈服强度、延伸率等指标测试。检测样品需从同一批次辊压件中随机抽取,取样位置避开焊缝、切口等应力集中区域,样品尺寸按照 GB/T 228.1-2010 标准加工成标准拉伸试样。抗拉强度与屈服强度检测采用电子万能试验机,试验力范围 0-1000kN,力值精度 ±0.5%,拉伸速度控制在 2-5mm/min,直至样品断裂,记录最大试验力与屈服力,计算抗拉强度与屈服强度,结果需符合原材料对应的力学性能标准(如普通碳钢辊压件抗拉强度≥400MPa,屈服强度≥235MPa)。延伸率检测通过测量样品断裂前后的标距长度,计算断后延伸率,要求延伸率≥20%,确保辊压件具备足够的塑性变形能力。对于承受冲击载荷的辊压件,还需进行冲击试验,采用摆锤式冲击试验机,在 - 20℃或常温环境下测试,冲击功≥34J/cm² 为合格。力学性能检测不合格的批次,需全检排查,必要时追溯原材料质量与辊压工艺参数。集成式左右围冲压蒙皮供应