商机详情 -
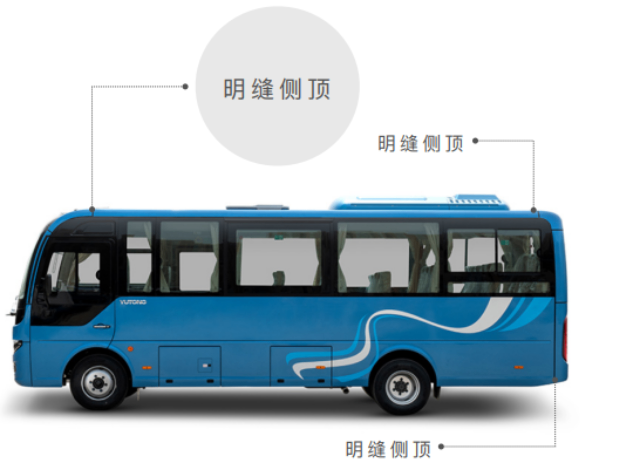
集成式整体蒙皮行价
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,焊接强度≥母材强度的 90%,经气密性检测,泄漏量≤5ml/min(0.3MPa 压力下)。后续进行高温回火处理,消除焊接应力,温度 600-700℃,保温 1 小时。后续进行外观检查与尺寸复核,外壳无变形、裂纹,满足汽车排气系统的高温、振动工作环境。更换产品规格时需快速调整轧辊的轴向定位。集成式整体蒙皮行价
阻燃材料辊压件的材料技术注重提升阻燃性能,阻止或延缓燃烧,适用于电气、建筑、交通等对防火要求高的场景。常用阻燃材料包括阻燃塑料(如阻燃 ABS、阻燃 PP、阻燃 PVC)、阻燃橡胶、阻燃复合材料等,阻燃塑料通过添加阻燃剂(如溴系、磷系、无卤阻燃剂)实现阻燃效果,阻燃等级需达到 UL94 V-0 级(垂直燃烧试验中,试样燃烧时间≤10 秒,无滴落引燃下方棉花);阻燃橡胶添加阻燃剂(如氢氧化铝、氢氧化镁),阻燃等级可达 V-1 级以上。阻燃材料辊压前需进行干燥处理,去除水分;辊压温度需根据材料调整,避免阻燃剂分解影响阻燃性能。阻燃性能需通过燃烧试验验证,同时需检测力学性能,确保阻燃改性后材料强度、韧性满足使用要求。无卤阻燃材料因环保性好,逐渐替代传统溴系阻燃材料,成为发展趋势。新能源无痕辊轧蒙皮价格部分辊压件需要进行弯曲或冲孔等二次加工,以满足特定安装和结构需求。
辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密封要求较高的产品(如航空、医疗用),还需进行氦质谱检漏,漏率≤1×10⁻⁷Pa・m³/s,确保密封性能达到使用标准。检测不合格的产品需拆解检查密封件、连接结构等,修复后重新检测。
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部位的紧固性能达标。生产过程中发现异常立即停机并执行问题排查。

电子设备散热片辊压件需具备良好的导热性与成型精度,其制造工艺围绕材料特性与结构优化展开。原材料选用 6063 铝合金带材,导热系数≥201W/(m・K),厚度 1-2mm,表面氧化膜厚度≤5μm,确保导热效率。辊压成型采用精密数控辊压机,配备陶瓷涂层轧辊,硬度 HRC75 以上,避免划伤铝合金表面。成型工艺为 6-8 道次连续辊压,根据散热片齿形设计轧辊,齿高公差 ±0.05mm,齿距公差 ±0.1mm,确保散热面积与通风效果。辊压速度控制在 3-8m/min,低速成型保证齿形饱满,无塌边、变形。成型后进行切断与去毛刺处理,切断长度公差 ±0.2mm,毛刺高度≤0.03mm,避免影响装配与使用安全。后续可进行阳极氧化处理,氧化膜厚度 10-15μm,提高耐磨性与绝缘性,同时根据需求进行着色处理,满足外观要求。后续进行导热性能测试与尺寸抽检,确保散热片导热系数达标,尺寸符合装配要求,适配电子设备的散热需求。首件必须进行三维全尺寸检测以确保精度。一体成型车身辊压件厂家
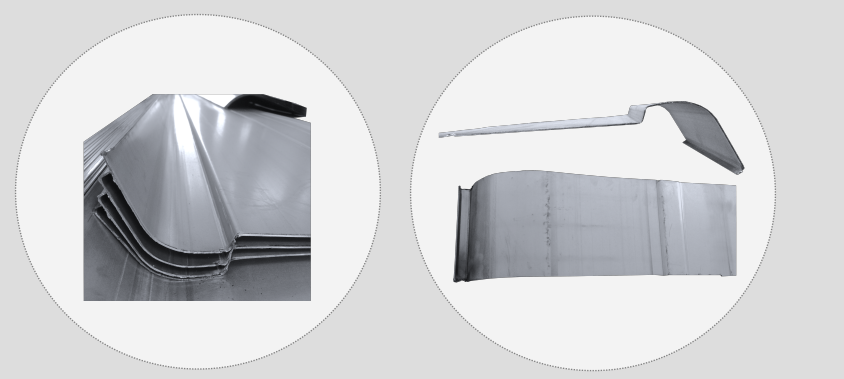
带材在多组精密轧辊间连续弯曲,逐步变形。集成式整体蒙皮行价
导电材料辊压件的材料技术注重提升导电性能,同时兼顾强度与成型性,适用于电气连接、导电导轨等部件。常用导电材料包括紫铜(T1、T2)、黄铜(H62、H68)、铝(1060、1070)、导电银合金等,紫铜导电率≥98% IACS,导电性能极好,但强度较低;黄铜导电率 30%-40% IACS,强度高于紫铜,成型性好;铝导电率 60%-65% IACS,重量轻,适用于大跨度导电部件;导电银合金导电率≥95% IACS,耐腐蚀性好,但成本高。导电材料辊压前需进行退火处理,降低硬度,改善塑性;辊压过程中需控制变形量,避免加工硬化影响导电性能,冷加工后的导电材料可进行再结晶退火(铜 400-500℃,铝 300-350℃),恢复导电性能。导电性能需通过直流电阻测试验证,确保电阻值符合设计要求;同时需检测接触电阻,避免连接部位发热。集成式整体蒙皮行价