商机详情 -
浙江自动化卧式加工中心简介
高传四开卧式加工中心适合多品种小批量生产场景,设备柔性高,换产时间短。工作台 T 型槽与定位销孔可快速更换夹具,典型夹具更换时间 15 分钟。系统可存储 64 组工件坐标系,不同工件坐标系一键切换,无需重新对刀。刀库容量 40–80 把,可预装多品种所需刀具,换产时无需重新装刀。在机测量测头可自动找正工件,首件调试时间从 1 小时缩短至 15 分钟。双工作台配置下,一个工作台加工时另一个工作台可上下料与找正,多品种切换几乎不影响稼动率。某阀门加工厂导入后,月生产品种从 20 种增加到 60 种,平均换产时间 20 分钟,设备稼动率维持在 75% 以上,多品种小批量订单的交付周期明显缩短。高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。浙江自动化卧式加工中心简介
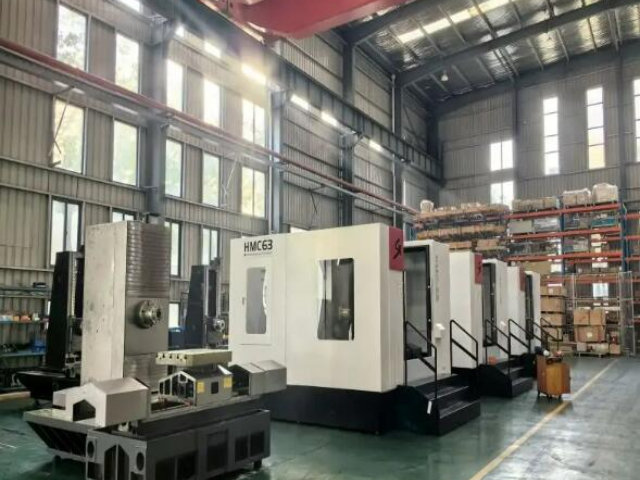
数控卧加加工中心:现代制造业的精密利器,本文详细介绍了数控卧加加工中心的特点,包括其结构特性、高精度加工能力、高刚性与稳定性、多样化的加工功能、高效的加工效率以及先进的自动化与智能化水平等方面。通过对这些特点的深入阐述,展现了数控卧加加工中心在现代制造业中,尤其是在大型、复杂零件加工领域的重要地位和广泛应用前景,为机械加工行业的专业人士、相关企业以及对数控卧加加工中心感兴趣的读者提供了深入的知识参考。在现代制造业不断追求高精度、高效率和高复杂性加工的背景下,数控卧加加工中心作为一种大型、高性能的机床设备应运而生。它融合了先进的机械设计、数控技术和自动化控制理念,能够满足航空航天、汽车制造、能源装备、船舶工业等众多领域对于大型零件精密加工的严苛需求,成为推动这些行业发展的技术装备之一。定制卧式加工中心怎么用机床结构刚性良好,适合进行大切削量的重型切削与强力加工。
凭借多轴联动和先进的数控系统,卧式加工中心具备出色的加工复杂形状零件的能力。在加工过程中,通过对多个坐标轴的精确控制,刀具能够沿着复杂的轨迹运动,实现对各种异形曲面、扭曲轮廓的精确加工。例如,在航空航天领域,卧式加工中心可用于加工飞机发动机的叶片、叶轮等零件,这些零件的形状复杂,精度要求较高,卧式加工中心能够通过其强大的加工能力,确保零件的加工精度和表面质量。在模具制造行业,卧式加工中心也能大显身手,对各种复杂的模具型腔进行加工,为模具的高精度制造提供有力支持 。
高传四开卧式加工中心在模具制造领域可用于模架、型腔板、滑块座等零件的粗精加工,工作台承重 1500 kg 以上机型可承载大型模架坯料。Z 轴滑枕采用方滑枕结构,截面尺寸 260×260 mm,伸出 500 mm 时挠度小于 0.015 mm,深腔模具侧壁加工时让刀量可控。主轴选配 8000 rpm 高速电主轴,陶瓷球轴承,适合预硬钢与淬硬钢的高速铣削,在 HRC52 模具钢上采用 φ12 mm 球头刀、切深 0.3 mm、行距 0.2 mm 时表面粗糙度可达 Ra0.8。三轴全闭环配置可选,光栅尺分辨率 0.001 mm,型腔尺寸一致性在批量电极加工中偏差小于 0.01 mm。设备预留五轴接口,后续可加装数控回转工作台实现五面体加工,减少大型模具翻面装夹次数,单件装夹辅助时间降低约 40%。安徽高传四开卧式加工中心,采用卧式布局,工件装夹后多面加工,大幅提升生产效率。
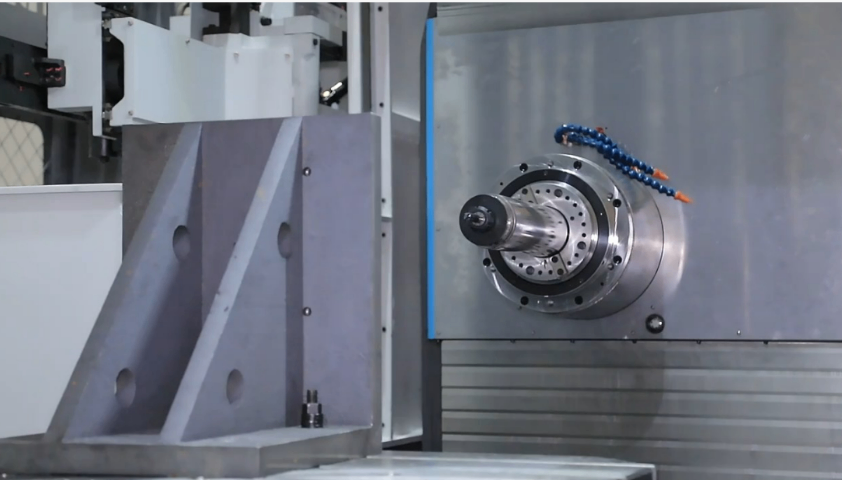
20 世纪 60-70 年代,数控卧式加工中心进入技术雏形阶段。国外企业开始采用晶体管数控系统,替代电子管,设备体积缩小,稳定性***提升。1965 年,日本发那科推出***具有实用价值的卧式加工中心,配备自动换刀装置(ATC),换刀时间缩短至 10 秒以内,加工效率翻倍。此时的设备多为 3 轴联动,可加工中等复杂度零件,在汽车发动机缸体、变速箱壳体加工中崭露头角。国内尚处于技术空白,*通过引进少量设备进行仿制研究,未形成自主生产能力。高传四开卧式加工中心可与 MES 系统对接,实现生产数据追溯,优化生产管理。浙江自动化卧式加工中心哪家便宜
适用于家电零件加工,如洗衣机内筒、空调压缩机部件,高传四开卧式加工中心批量加工高效。浙江自动化卧式加工中心简介
高传四开卧式加工中心工艺支持团队可协助用户解决加工难题,针对难加工材料、复杂结构、高精度要求等场景提供工艺方案。团队配备材料实验室与切削试验中心,可进行切削参数试验、刀具选型对比与工艺验证,出具工艺报告。针对钛合金、高温合金等难加工材料,可推荐刀具与切削参数,在 TC4 钛合金上采用 φ10 mm 硬质合金铣刀、切深 3 mm、切宽 5 mm、进给 300 mm/min 时,刀具寿命 60 分钟。针对薄壁零件变形问题,可提供分层切削、对称加工与应力释放工艺方案,薄壁 2 mm 零件加工后平面度 0.02 mm。工艺支持包含在售后服务中,用户遇到加工问题可随时咨询,工程师 4 小时内响应,必要时上门指导,帮助用户持续优化工艺、提升效率。浙江自动化卧式加工中心简介