商机详情 -
安徽高速卧式加工中心价位
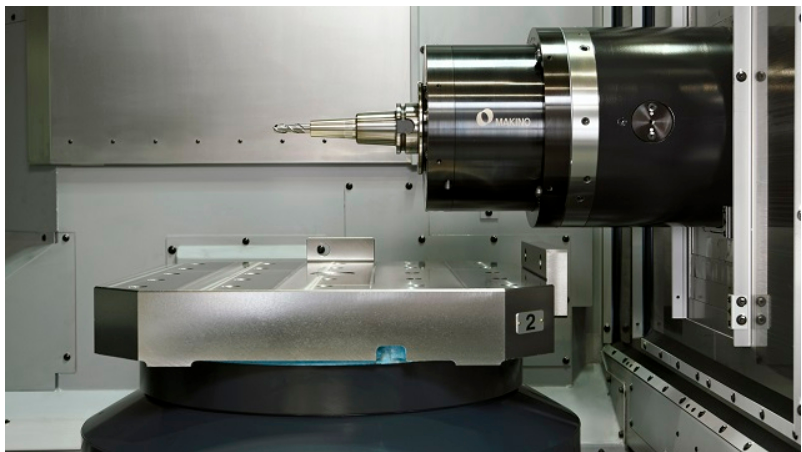
高传四开卧式加工中心选配数控回转工作台后可实现五面体加工,一次装夹完成除底面外五个面的铣削、钻孔、镗孔与攻丝,减少翻面装夹次数与累积误差。以箱体类零件为例,传统工艺需三次装夹,五面体加工一次装夹完成,辅助时间减少 60%,位置精度提升 50%。回转台采用蜗杆蜗轮传动,分度精度 15″,重复定位精度 5″,B 轴 360° 连续分度,小分度 0.001°。回转台承载 500–1500 kg,可满足中型零件需求。系统支持五轴联动(选配),可加工复杂斜面与曲面。五面体加工特别适合多面孔系箱体、阀体、结构件等,某机械企业导入后,箱体加工从 3 台设备 3 道工序缩减为 1 台设备 1 次装夹,在制品库存减少,场地占用降低,整体加工成本下降约 30%。适用于农机零件加工,如齿轮、轴承座,高传四开卧式加工中心高效耐用。安徽高速卧式加工中心价位
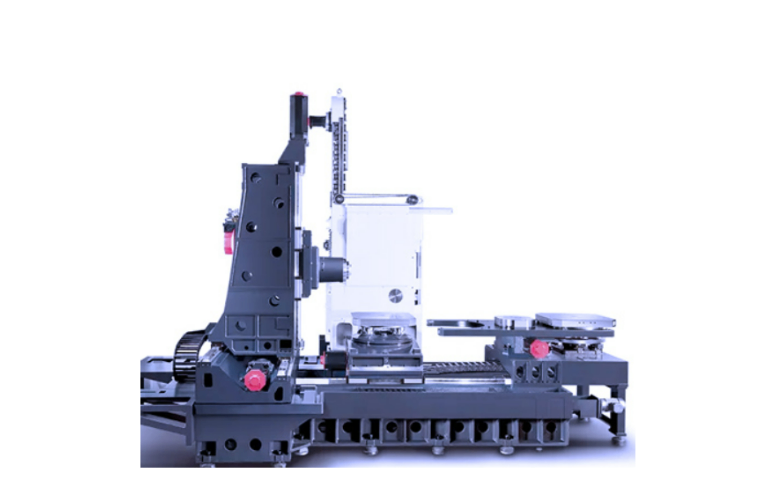
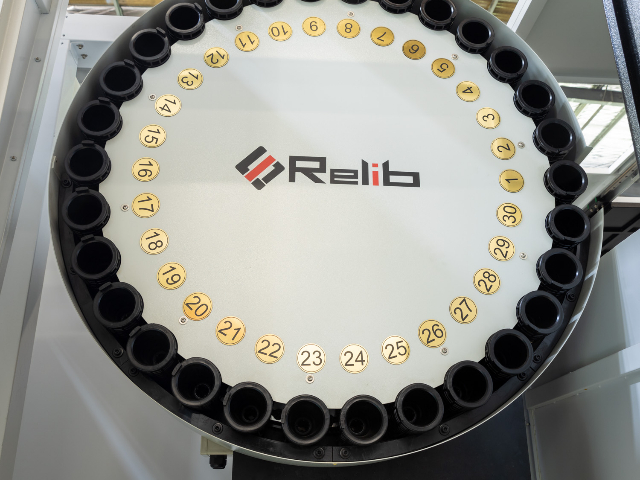
高传四开卧式加工中心对地基要求明确,标准机型需 300 mm 厚 C30 混凝土地基,地基承载 5 t/m²,预留地脚螺栓孔或采用膨胀螺栓固定。设备就位后使用 0.02 mm/m 水平仪调平,水平度 0.02 mm/m 以内,灌浆料固化 24 小时后紧固地脚螺栓。大承重机型建议做 500 mm 厚钢筋混凝土地基,配筋 φ12@200 双层双向,防止沉降。设备周边预留 800 mm 维护通道,后方预留 1000 mm 用于电气柜开门与排屑机维护。车间环境温度 10–35℃,相对湿度 40%–75%,避免阳光直射与强振动源。若车间有行车,吊钩高度需满足工件吊装需求,一般不低于 3.5 m。安装团队可上门指导地基施工与设备就位,确保安装质量,用户无需自行摸索。安徽稳定卧式加工中心价格具备自动换刀系统,刀库容量充足,高传四开卧式加工中心减少换刀时间,保障连续生产。
高传四开卧式加工中心适用于医疗器械零件加工,如手术器械、影像设备壳体、康复器械结构件等,这类零件材料多样、精度要求高、表面质量严格。以 CT 机探测器壳体为例,材料 7075 铝合金,壁厚 3 mm,平面度 0.02 mm,表面粗糙度 Ra1.6。高速主轴 15000 rpm 配合小直径刀具,薄壁加工时采用高速小切深策略,变形量控制在 0.015 mm 以内。设备防护完善,切削液不外溅,适合洁净车间。在机测量可检测关键尺寸,首件合格率 98%。针对不锈钢手术器械零件,主轴中心出水配合内冷钻头,深孔加工顺畅。系统支持微米级进给,小进给单位 0.001 mm,精密零件加工能力充足。某医疗器械企业导入后,壳体加工节拍 25 分钟,月产量 2000 件,表面质量与尺寸精度均满足医疗行业标准要求。
高传四开卧式加工中心提供设备搬迁与重新安装服务,用户因厂房搬迁或产线调整需要移动设备时,可由专业团队负责拆卸、运输、就位、调平与精度恢复。搬迁团队配备吊装工具与检测仪器,拆卸前记录设备状态与精度数据,运输过程中采用防震包装,关键部件如主轴、刀库单独防护。设备就位后使用激光干涉仪与球杆仪检测精度,定位精度恢复至出厂标准 0.008 mm 以内,几何精度逐项调整。搬迁周期通常 3–5 天,大设备 7 天,搬迁后提供 3 个月质保期。搬迁服务还包含电气线路重新连接、程序与参数恢复、试切验证等,确保设备搬迁后立即投产。某用户因厂房搬迁 4 台设备,团队 5 天完成全部搬迁与调试,精度恢复率 100%,未影响正常生产计划。卧式加工中心主轴转速调节区间宽泛,铝材、碳钢等不同材质工件都可适配加工。
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。卧式加工中心支持公英制单位切换,可承接不同图纸计量标准的外协加工任务。上海直销卧式加工中心欢迎选购
在航空航天领域,高传四开卧式加工中心加工飞机结构件、发动机零件,性能稳定。安徽高速卧式加工中心价位
高传四开卧式加工中心立柱采用大截面框型结构,截面尺寸 600×500 mm,壁厚 30 mm,与床身通过 8 颗 M24 螺栓定位连接,结合面刮研处理,接触率 80% 以上。立柱导轨面采用镶钢导轨或直线导轨两种方案,镶钢导轨材质 GCr15,淬火硬度 HRC58,适合重载切削;直线导轨采用 45 mm 宽幅滚柱导轨,适合中高速加工。Z 轴滑枕沿立柱导轨上下移动,配重采用氮气平衡缸,平衡精度 95%,Z 轴上下移动时电机负载差小于 10%,反向间隙 0.005 mm。立柱顶部预留主轴电机与冷却管路安装位,走线槽内置,外观整洁。立柱侧面安装刀库与换刀机构,重心分布合理,整机抗倾覆力矩 25 kN・m,重切削时机身无明显晃动。安徽高速卧式加工中心价位