商机详情 -
安徽卧式加工中心市场
高传四开卧式加工中心适用于包装机械零件加工,如封箱机机架、灌装机转盘、制袋机墙板、输送机滚筒座等,这类零件品种多、批量中等、交付周期短。以灌装机转盘为例,材料 304 不锈钢,直径 φ600 mm,厚度 40 mm,分度孔 24 个,位置度 0.02 mm。工作台配数控回转台,分度精度 15″,24 孔分度加工位置度稳定在 0.015 mm。不锈钢加工时采用刀具与切削参数,主轴中心出水 2 MPa,刀具寿命 4 小时 / 把。在机测量可检测孔径与位置度,首件调试 15 分钟完成。多品种切换时,工件坐标系与程序一键调用,换产时间 20 分钟。某包装机械企业导入后,转盘加工节拍 45 分钟,月生产品种 30 余种,交付周期从 15 天缩短至 7 天,客户满意度明显提升。切屑易于被冲刷排出,有效避免切屑残留对已加工表面的损伤。安徽卧式加工中心市场
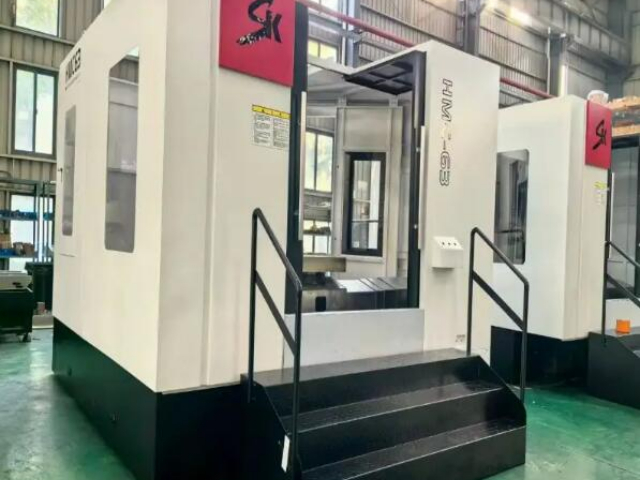
高传四开卧式加工中心提供交钥匙工程服务,从工件工艺分析、夹具设计、刀具选配、程序编制到设备安装调试、试生产验证、人员培训一站式交付。交钥匙团队由工艺工程师、夹具工程师与现场服务工程师组成,项目周期 60–120 天。交付时提供完整工艺文件,包括工艺卡、刀具清单、夹具图纸、加工程序与检验规范,用户可直接投产。以某汽车零部件项目为例,交钥匙交付后首月产量即达到设计产能的 90%,第二个月满产,良品率 98.5%。交钥匙工程包含 3 个月陪产服务,工程师驻厂指导,及时解决生产中遇到的问题。用户无需自行摸索工艺,降低导入风险与时间成本,尤其适合新产品快速量产与新工厂筹建场景。国产卧式加工中心联系人卧式加工中心带有故障信息提示模块,故障点位直观展示,缩短设备检修耗时。
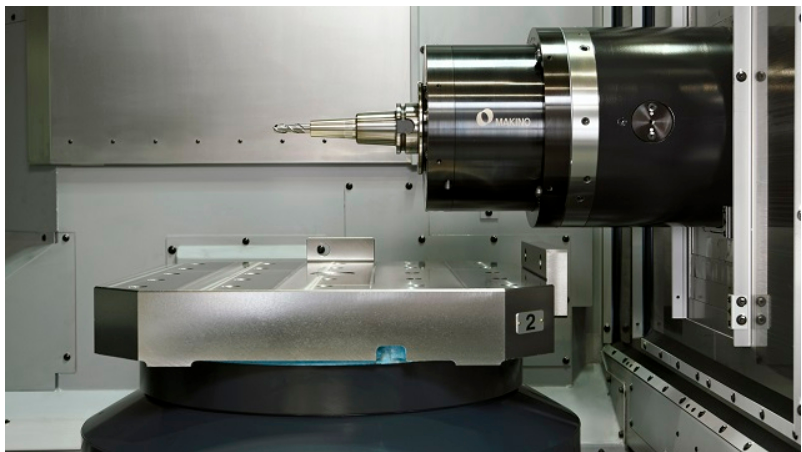
高传四开卧式加工中心润滑系统采用容积式自动集中润滑,润滑泵容量 4 L,注油周期可在 10–300 分钟间设定,每次注油量 0.1–0.5 mL 可调,各润滑点油量均匀。润滑管路覆盖 X/Y/Z 三轴导轨、丝杠螺母、轴承座等 20 余个润滑点,管路采用尼龙管,耐压 1 MPa,接头为快插式,维护更换方便。润滑油选用 ISO VG68 导轨油,粘附性好,导轨面油膜厚度 0.01 mm,移动时摩擦系数 0.05 以下。系统配备油位传感器与压力传感器,油位低于 1 L 或管路压力异常时自动报警,防止干摩擦。润滑脂更换周期 2000 小时,每次用量 2 kg,年润滑成本约 500 元。自动润滑减少人工点检工作量,设备可长时间无人运行,适合夜班与连续生产。
高传四开卧式加工中心工作台采用高强度铸铁件,工作面经淬火磨削,平面度 0.008 mm,T 型槽宽度 18 mm 或 22 mm,间距 100 mm 或 125 mm,可直接装夹工件或搭配液压夹具。工作台下方配置回转机构,可选配数控回转工作台实现 B 轴 360° 连续分度,分度精度 15″,重复定位精度 5″,小分度单位 0.001°。回转台采用蜗杆蜗轮传动,背隙可调,长期使用后可重新预紧恢复精度。工作台承载 800–5000 kg 分级,大承重机型工作台导轨采用静压导轨,油膜厚度 0.02 mm,移动时摩擦系数 0.001,定位更轻盈。工作台交换(APC)可选配,双工位交换时间 8 秒,适合批量生产中减少上下料等待。T 型槽旁设置定位销孔,重复装夹定位精度 ±0.01 mm。具备故障自诊断功能,高传四开卧式加工中心及时预警故障,减少停机时间。
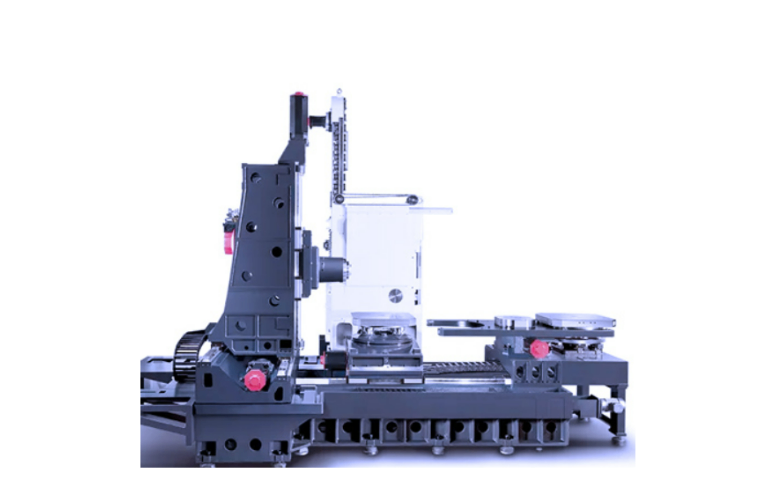
高传四开卧式加工中心具备钻攻铣复合加工能力,一台设备可完成钻孔、扩孔、铰孔、镗孔、攻丝、铣削等多种工序,无需在多台设备间周转。以典型箱体件为例,包含 20 个钻孔、8 个攻丝、4 个镗孔与 6 个铣面,全部在一台设备上完成,工序集中。主轴刚性攻丝功能,攻丝转速 1000 rpm,同步误差 0.01 mm,螺纹精度 6H,无乱牙。主轴中心出水配合内冷钻头,深孔钻削顺畅。刀库 40–80 把,可容纳全部工序刀具,换刀时间 2.5 秒。在机测量可检测关键尺寸,超差自动补偿。复合加工减少工件周转与等待,某企业导入后,箱体加工周期从 3 天缩短至 1 天,在制品数量减少 60%,场地与人工成本同步下降,工序间质量问题也更容易追溯。高传四开卧式加工中心工作台承重能力强,可加工大型重型工件,适应性广。安徽卧式加工中心市场
卧式加工中心搭载集中润滑单元,按周期向丝杠导轨供油,延缓传动部件磨损。安徽卧式加工中心市场
高传四开卧式加工中心适用于液压系统各类元件加工,包括液压阀块、油缸端盖、泵体、马达壳体等,这类零件孔道密集、交叉孔多、密封面要求高。以液压阀块为例,材料 45 号钢锻件,外形 300×200×150 mm,内部孔道 30 余条,孔径 φ4–φ40 mm,孔道相通处需去毛刺。采用主轴中心出水 2 MPa 配合内冷钻头,深孔钻削时铁屑及时冲出,孔壁无划伤。交叉孔处采用倒角刀自动去毛刺,密封面平面度 0.005 mm,粗糙度 Ra0.8。工作台可一次装夹多块阀块,配合液压夹具,批量加工效率高。在机测量探头可检测关键孔径与孔距,超差自动补偿。某液压企业导入后,阀块加工周期从 90 分钟缩短至 50 分钟,耐压试验合格率从 95% 提升至 99%,交叉孔毛刺问题基本解决。安徽卧式加工中心市场