商机详情 -
上海高效卧式加工中心
高传四开卧式加工中心支持柔性制造单元集成,单机可配双工作台交换机构(APC),工作台交换时间 8 秒,实现加工区与上下料区并行作业,设备利用率从单机模式的 65% 提升至 85% 以上。多台设备可通过辊道或桁架机械手连接,形成 FMS 柔性线,单班可处理 200 种以上不同工件的混线生产。控制系统支持 OPC UA 协议,可与上层 MES/ERP 系统实时通讯,数据上传周期 100 ms。刀库容量 40/60/80 把可选,刀位编码识别,刀具寿命管理按切削时间或加工件数双重计数,达到阈值自动提示更换。设备标配三色灯与远程诊断接口,故障代码可通过网络推送至运维终端,平均故障响应时间缩短至 30 分钟以内,适合无人化或少人化车间的连续运行需求。高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。上海高效卧式加工中心
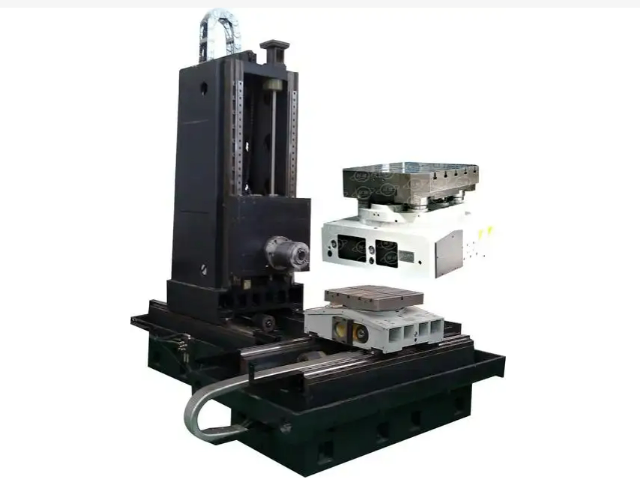
高传四开卧式加工中心刀库系统采用链式刀库为主流配置,40 把刀位为标准型,60 把与 80 把为扩展型,刀库刀具直径 φ125 mm(邻位空置时 φ250 mm),刀具长度 350 mm,刀具重量 20 kg。换刀机构采用凸轮式机械手,换刀时间 2.5 秒(刀到刀),切屑到切屑时间 4.5 秒,在频繁换刀的箱体加工中可压缩辅助时间。刀库位于机床侧后方,与加工区通过防护门隔离,切削液与切屑不易进入刀库,刀具刀柄清洁度更高。每把刀位配备身份识别芯片,刀具装入时自动读取刀具号与补偿值,避免人工输入错误。刀库可选配刀具破损检测功能,加工前对关键刀具进行长度与半径测量,偏差超过 0.02 mm 时自动报警,防止批量废品产生。工业卧式加工中心厂家适用于家电零件加工,如洗衣机内筒、空调压缩机部件,高传四开卧式加工中心批量加工高效。
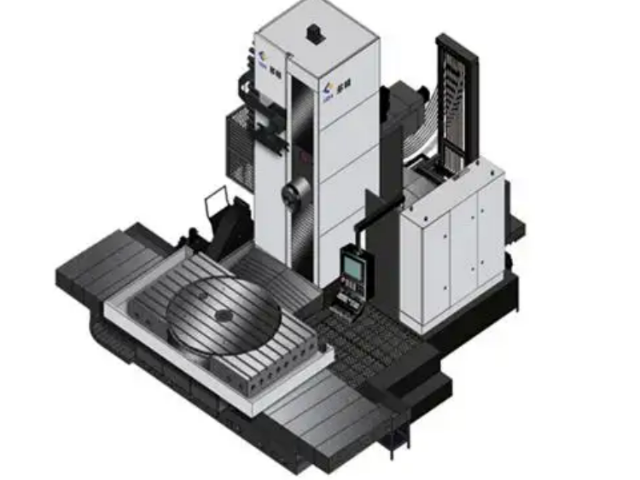
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。
高传四开卧式加工中心防护系统采用全封闭结构,加工区与外部完全隔离,切削液与切屑不外溅,车间地面保持清洁。防护门为双开式,开口宽度 1200 mm,便于大型工件吊装进出,门体采用 3 mm 厚钢板焊接,内衬吸音棉,运行噪音降低 5 dB。观察窗为 8 mm 厚钢化玻璃,面积 400×600 mm,视野开阔,可清晰观察切削状态。导轨与丝杠采用不锈钢伸缩防护罩,防护等级 IP65,切削液与粉尘无法进入传动部件,导轨与丝杠寿命延长 30%。主轴前端配备气幕防护,压缩空气 0.4 MPa 持续吹扫,防止切屑与冷却液进入主轴轴承。电气柜防护等级 IP54,柜内正压防尘,适合多粉尘的铸件加工车间环境。切屑易于被冲刷排出,有效避免切屑残留对已加工表面的损伤。
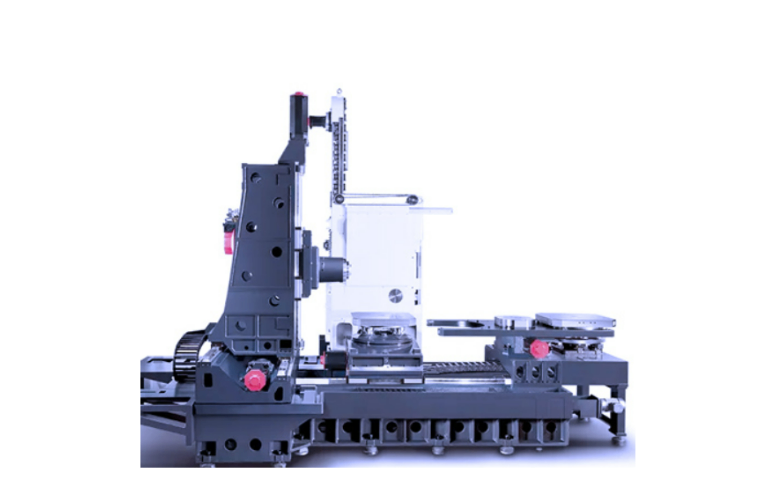
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。支持 CAD/CAM 数据导入,高传四开卧式加工中心编程高效,缩短生产准备周期。自动化卧式加工中心行价
卧式加工中心传动丝杠表面经过处理,运行间隙控制得当,进给传递响应灵敏。上海高效卧式加工中心
高传四开卧式加工中心具备钻攻铣复合加工能力,一台设备可完成钻孔、扩孔、铰孔、镗孔、攻丝、铣削等多种工序,无需在多台设备间周转。以典型箱体件为例,包含 20 个钻孔、8 个攻丝、4 个镗孔与 6 个铣面,全部在一台设备上完成,工序集中。主轴刚性攻丝功能,攻丝转速 1000 rpm,同步误差 0.01 mm,螺纹精度 6H,无乱牙。主轴中心出水配合内冷钻头,深孔钻削顺畅。刀库 40–80 把,可容纳全部工序刀具,换刀时间 2.5 秒。在机测量可检测关键尺寸,超差自动补偿。复合加工减少工件周转与等待,某企业导入后,箱体加工周期从 3 天缩短至 1 天,在制品数量减少 60%,场地与人工成本同步下降,工序间质量问题也更容易追溯。上海高效卧式加工中心