商机详情 -
浙江国产卧式加工中心联系方式
高传四开卧式加工中心出口机型面向海外市场,提供多语言操作系统(中文、英文、西班牙语、俄语等)、电压频率适配(380V/50Hz、440V/60Hz、480V/60Hz)与 CE/UL 认证配置,满足不同国家与地区的准入要求。出口机型包装采用熏蒸木箱与防锈处理,海运条件下防锈期 6 个月,设备到港后状态良好。海外服务网络覆盖东南亚、中东、欧洲、南美等地区,当地代理商可提供安装调试与日常维护,总部技术团队远程支持,关键备件海外仓储备,发货周期 7 天内。出口机型说明书与操作手册提供当地语言版本,培训可通过现场或远程视频进行。某东南亚客户采购 3 台出口机型,当地代理商 5 天完成安装调试,培训 3 天即可投产,设备运行 1 年稼动率 85%,客户追加订单 2 台,海外市场口碑逐步建立。卧式加工中心适用于轨道交通齿轮箱壳体加工,满足多方位孔系轮廓成型要求。浙江国产卧式加工中心联系方式
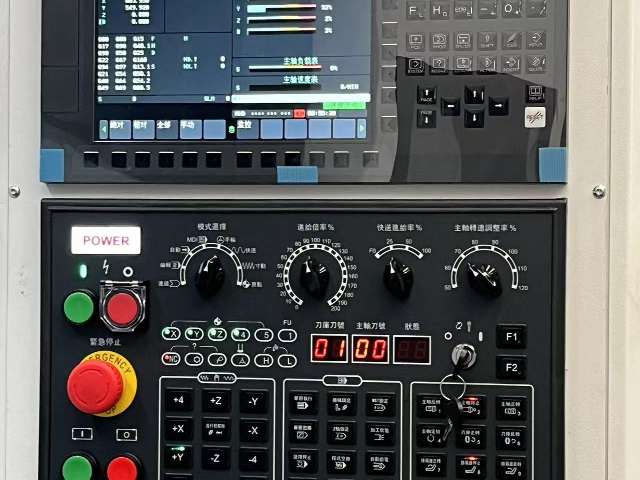
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。上海工业卧式加工中心生产厂家高传四开卧式加工中心支持多工位加工,可同时处理多个工件,提高设备利用率。
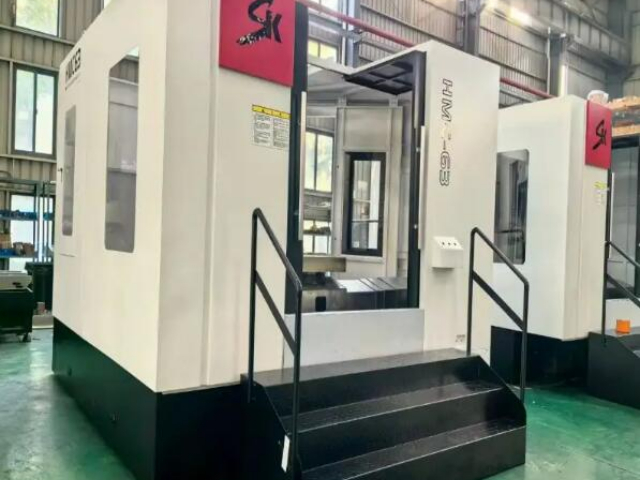
高传四开卧式加工中心针对工程机械行业的液压阀块、回转支承座、行走架连接板等重型零件,推出大承重、大扭矩机型。工作台面 1000×1000 mm,T 型槽宽度 22 mm,均布承重 3000 kg,集中承重 5000 kg,可直接装夹 1.5 米见方的焊接结构件。主轴齿轮箱两档变速,低速档输出扭矩 1200 N・m,在 Q345 钢上采用 φ100 mm 面铣刀、切深 8 mm、切宽 80 mm 时金属去除率达 100 cm³/min。X 轴行程 2000 mm,Y 轴 1600 mm,可覆盖中型挖掘机行走架全长。床身内部布置加强筋网格,筋板厚度 20 mm,抗振阻尼比普通床身提高约 25%,重切削时机床振动加速度低于 0.3 g。排屑系统采用链板式排屑机配合螺旋排屑器,排屑量 300 kg/h,适合铸铁屑与钢屑混合排出场景。
高传四开卧式加工中心在环境适应性方面做了充分考虑,可在 5–40℃ 环境温度下正常工作,短期 45℃ 高温环境下通过电气柜空调与主轴油冷仍可维持运行。湿度适应范围 30%–90%(无凝露),南方梅雨季节电气柜内配备除湿加热带,防止电路板凝露短路。设备对电网波动适应范围 ±10%,电压 380 V±38 V 内稳定运行,频率 50/60 Hz 自适应。车间粉尘较大时,可加装进气过滤装置,防止粉尘进入电气柜与主轴。振动较大的车间(如临近冲床)建议做隔振地基,隔振沟宽 100 mm、深 500 mm,可衰减 60% 外界振动。设备出厂前在高低温箱内进行环境测试,确保关键部件在极端条件下参数正常,用户在不同地域建厂均可放心使用。卧式加工中心带有内冷通道结构,切削时输送冷却液,减缓刀具持续升温损耗。
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。配备冷却系统,有效控制加工温度,高传四开卧式加工中心保障零件加工精度稳定。浙江定制卧式加工中心价位
卧式加工中心带有故障信息提示模块,故障点位直观展示,缩短设备检修耗时。浙江国产卧式加工中心联系方式
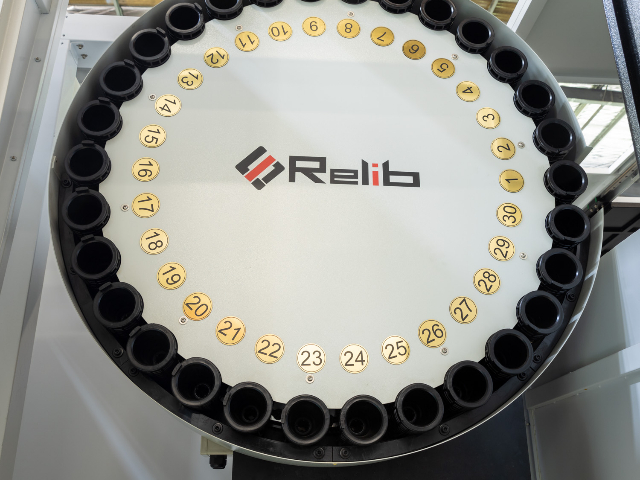
高传四开卧式加工中心面向汽车零部件行业提供成熟加工方案,典型工件如发动机缸体、变速箱壳体、转向节、制动钳等,一次装夹可完成四面铣削、钻孔、攻丝与镗孔工序。以某 1.5T 发动机缸体生产线为例,单台设备节拍 4.5 分钟,配备 40 把刀链式刀库,刀具更换时间 2.5 秒,相邻工序切换几乎无等待。工作台采用 500×500 mm 或 630×630 mm 规格,T 型槽间距 100 mm,配合液压夹具可实现 30 秒内完成工件夹紧与定位。主轴中心出水配合高压内冷钻头,在铸铁缸体上加工 φ10 mm 深孔时,单孔耗时 12 秒,孔壁粗糙度 Ra1.6。设备可接入 MES 系统,实时上传加工参数、刀具寿命与产量数据,便于产线管理者进行 OEE 分析与排产优化。浙江国产卧式加工中心联系方式