商机详情 -
浙江直销卧式加工中心解决方案
高传四开卧式加工中心工作台采用高强度铸铁件,工作面经淬火磨削,平面度 0.008 mm,T 型槽宽度 18 mm 或 22 mm,间距 100 mm 或 125 mm,可直接装夹工件或搭配液压夹具。工作台下方配置回转机构,可选配数控回转工作台实现 B 轴 360° 连续分度,分度精度 15″,重复定位精度 5″,小分度单位 0.001°。回转台采用蜗杆蜗轮传动,背隙可调,长期使用后可重新预紧恢复精度。工作台承载 800–5000 kg 分级,大承重机型工作台导轨采用静压导轨,油膜厚度 0.02 mm,移动时摩擦系数 0.001,定位更轻盈。工作台交换(APC)可选配,双工位交换时间 8 秒,适合批量生产中减少上下料等待。T 型槽旁设置定位销孔,重复装夹定位精度 ±0.01 mm。运动部件采用高精度导轨,摩擦小,高传四开卧式加工中心运行平稳,精度持久。浙江直销卧式加工中心解决方案
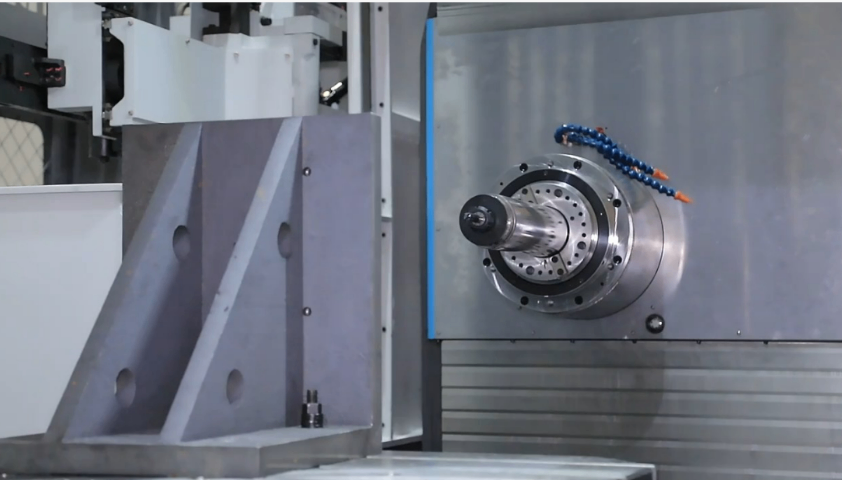
高传四开卧式加工中心大行程机型可满足大型零件加工需求,X 轴行程 2000 mm,Y 轴 1600 mm,Z 轴 1400 mm,工作台面 1250×1250 mm 或 1600×1600 mm,承载 3000–5000 kg。大型机型床身采用三点支撑设计,避免地基不平导致的床身变形,导轨全长直线度 0.015 mm。主轴齿轮箱低速档扭矩 1200 N・m,大型钢件粗铣时金属去除率 150 cm³/min。X 轴采用双丝杠驱动或大导程单丝杠,快移速度 15–20 m/min,大行程下定位精度 0.012 mm。排屑机加宽至 400 mm,排屑量 500 kg/h,适合大型零件大量切屑排出。设备可加工风电齿轮箱箱体、大型柴油机缸体、注塑机模板等大型零件,一次装夹完成多面加工,减少大型工件翻面吊装的风险与时间。上海数控卧式加工中心欢迎选购卧式加工中心滑枕结构经过加强设计,承受侧向切削力时形变幅度维持在低位。
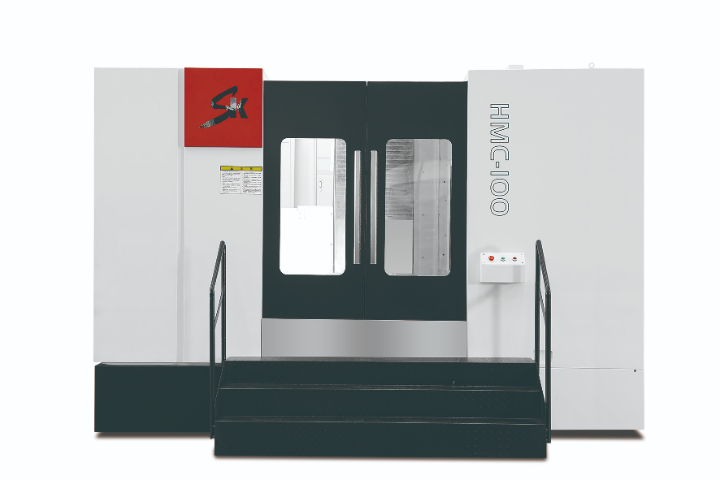
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。支持 CAD/CAM 数据导入,高传四开卧式加工中心编程高效,缩短生产准备周期。
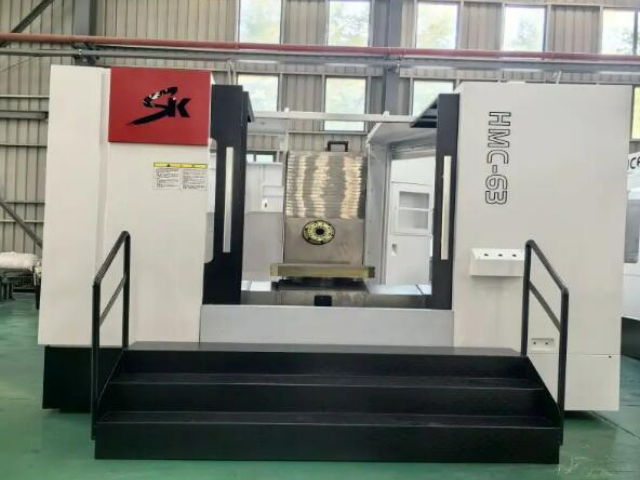
高传四开卧式加工中心面向船舶重工行业的柴油机缸体、液压马达壳体、阀门阀体、锚机零件等大型重型零件加工,提供大承重、大行程、大扭矩机型。以船用柴油机缸体为例,材料 HT300,长度 1800 mm,重量 2500 kg,X 轴行程 2000 mm 机型可一次装夹完成。主轴低速档扭矩 1200 N・m,铸铁粗铣切深 10 mm,金属去除率 150 cm³/min。工作台面 1600×1600 mm,T 型槽 22 mm,均布承重 5000 kg,可直接装夹大型缸体。三轴定位精度 0.012 mm,缸孔同轴度 0.015 mm,满足船用发动机装配要求。设备防护等级高,适合船厂车间多粉尘、多油污环境。排屑机 500 kg/h 大流量,铸铁屑及时排出。某船舶配套企业导入后,缸体加工周期从 8 小时缩短至 5 小时,加工精度稳定,船级社检验一次通过。主轴可实现高速旋转,高传四开卧式加工中心提升切削效率,缩短加工时间。精密卧式加工中心有几种
多面体复合加工能力强大,可替代多台立式机床完成复杂工序。浙江直销卧式加工中心解决方案
高传四开卧式加工中心在纺织机械零件加工中可用于罗拉座、墙板、齿轮箱、锭子座等零件,这类零件批量大、孔系多、互换性要求高。以细纱机墙板为例,材料 HT200,外形 800×600 mm,孔系 20 余个,孔距公差 ±0.02 mm。工作台 630×630 mm 可一次装夹两块墙板,双工作台交换时上下料并行,日产量 120 块。主轴 6000 rpm 标配,铸铁粗铣切深 8 mm,效率高。三轴定位精度 0.008 mm,孔距一致性好,装配时互换性强。刀库 40 把可容纳全部加工刀具,一次装夹完成所有工序。某纺织机械企业导入后,墙板加工节拍从 35 分钟降至 20 分钟,月产量 5000 件,装配返修率从 8% 降至 2%,批量生产的稳定性得到主机厂认可。浙江直销卧式加工中心解决方案