商机详情 -
浙江大型卧式加工中心行价
高传四开卧式加工中心大行程机型可满足大型零件加工需求,X 轴行程 2000 mm,Y 轴 1600 mm,Z 轴 1400 mm,工作台面 1250×1250 mm 或 1600×1600 mm,承载 3000–5000 kg。大型机型床身采用三点支撑设计,避免地基不平导致的床身变形,导轨全长直线度 0.015 mm。主轴齿轮箱低速档扭矩 1200 N・m,大型钢件粗铣时金属去除率 150 cm³/min。X 轴采用双丝杠驱动或大导程单丝杠,快移速度 15–20 m/min,大行程下定位精度 0.012 mm。排屑机加宽至 400 mm,排屑量 500 kg/h,适合大型零件大量切屑排出。设备可加工风电齿轮箱箱体、大型柴油机缸体、注塑机模板等大型零件,一次装夹完成多面加工,减少大型工件翻面吊装的风险与时间。重心低且结构稳定,在重型切削时能保证优异的动态精度。浙江大型卧式加工中心行价
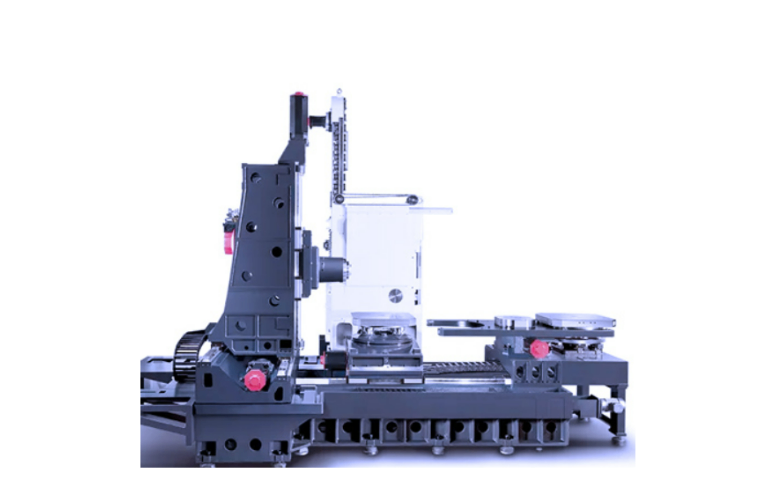
高传四开卧式加工中心在主轴系统上采用皮带传动与直联传动双路线方案,直联主轴前端采用 NSK 级精密角接触轴承组,预紧力经热平衡计算后装配,主轴在 6000 rpm 满载运行 4 小时后温升不超过 15℃。主轴端面至工作台面距离可调范围 100–900 mm,锥孔规格 BT50 或 CAT50 可选,拉刀力 18000 N,可承载大直径面铣刀与深孔钻削工况。主轴电机功率 18.5 kW/22 kW 两档配置,30 分钟过载能力达 150%,在 45 号钢方肩铣削试验中,切深 6 mm、切宽 60 mm、进给 800 mm/min 条件下可连续切削 2 小时无报警。主轴前端配备环形气幕防护与主轴中心出水接口,出水压力 2 MPa,深孔加工时排屑顺畅,刀具寿命可延长约 30%。上海精密卧式加工中心批发商主轴可实现高速旋转,高传四开卧式加工中心提升切削效率,缩短加工时间。
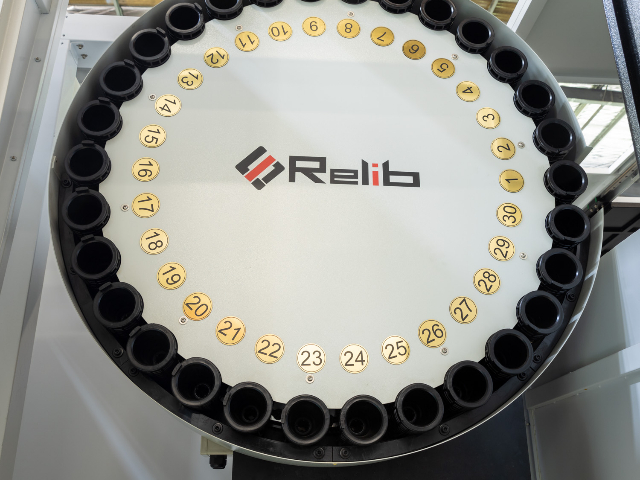
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。卧式加工中心滑枕伸缩行程充裕,能够伸入工件内腔,完成深处结构铣削加工。
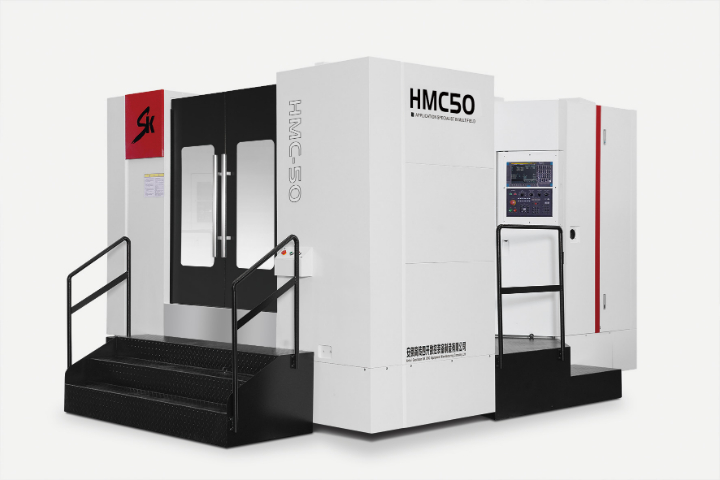
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。多面体复合加工能力强大,可替代多台立式机床完成复杂工序。上海定制卧式加工中心市场
卧式加工中心导轨摩擦系数控制得当,进给运动顺滑,兼顾移动速率与切削刚性。浙江大型卧式加工中心行价
高传四开卧式加工中心对地基要求明确,标准机型需 300 mm 厚 C30 混凝土地基,地基承载 5 t/m²,预留地脚螺栓孔或采用膨胀螺栓固定。设备就位后使用 0.02 mm/m 水平仪调平,水平度 0.02 mm/m 以内,灌浆料固化 24 小时后紧固地脚螺栓。大承重机型建议做 500 mm 厚钢筋混凝土地基,配筋 φ12@200 双层双向,防止沉降。设备周边预留 800 mm 维护通道,后方预留 1000 mm 用于电气柜开门与排屑机维护。车间环境温度 10–35℃,相对湿度 40%–75%,避免阳光直射与强振动源。若车间有行车,吊钩高度需满足工件吊装需求,一般不低于 3.5 m。安装团队可上门指导地基施工与设备就位,确保安装质量,用户无需自行摸索。浙江大型卧式加工中心行价