商机详情 -
安徽高速龙门加工中心24小时服务
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。龙门加工中心预留多种外接接口,方便搭配排屑机、油冷机等配套辅机使用。安徽高速龙门加工中心24小时服务
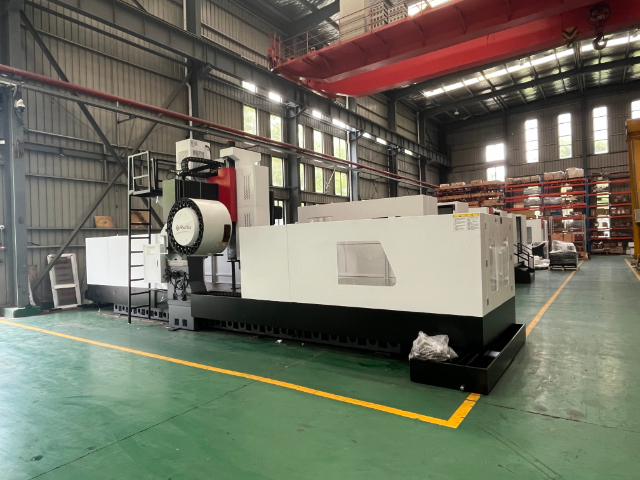
高传四开龙门加工中心在薄壁零件加工方面可通过工艺适配和设备特性提供稳定的加工方案。薄壁零件常见于航空航天结构件、电子产品壳体、换热器端板等,壁厚常在 1mm 至 5mm 之间,加工时容易产生振动和变形。设备进给系统响应较快,可采用高转速、小切深、快进给的加工策略,减少切削力对薄壁的影响。主轴转速可达 8000rpm 以上,配合锋利的整体硬质合金刀具,切削力较小,薄壁变形量可控。三向线轨配置机型运动灵敏,加速度较高,薄壁件精加工时进给速度平稳,表面质量较好。数控系统支持刀具半径补偿和长度补偿,可根据薄壁件的实际变形量微调补偿值,保证尺寸精度。冷却系统可采用微量润滑或风冷方式,减少切削液冲击对薄壁的影响,同时避免薄壁件因温差产生的热变形。以壁厚 2mm 的铝合金腔体加工为例,采用直径 6mm 立铣刀,转速 8000rpm,切深 0.5mm,进给 2000mm/min,分层铣削后壁厚公差可控制在 ±0.05mm 范围内。对于刚性更弱的薄壁件,可通过增加工艺肋、真空吸盘、低熔点合金填充等辅助装夹方式提升加工稳定性,设备的大工作台面和 T 型槽布局便于多种工装的安装固定。薄壁零件加工方案使设备能够覆盖航空航天、电子通信、精密机械等行业的薄壁件生产需求。浙江大型龙门加工中心大概价格龙门加工中心主轴端面定位精度稳定,安装各类刀具后装夹牢靠不易松动。
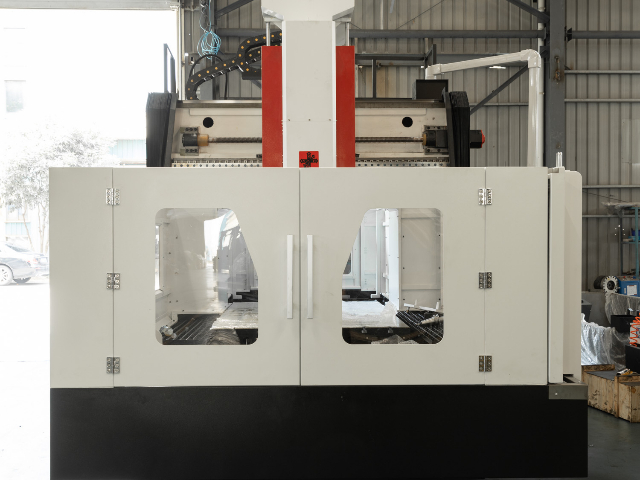
高传四开龙门加工中心具备与自动化产线对接的集成能力,可作为柔性制造单元的加工设备参与自动化生产。设备数控系统支持标准工业以太网通信协议,可与上位机、MES 系统、PLC 主控系统进行数据交互,实现加工程序下发、加工状态上传、设备运行数据采集等功能。机床侧配备标准 I/O 接口和安全接口,可对接上下料机械手、桁架机械手、AGV 小车、辊道输送线等物料搬运设备,实现工件的自动上下料。对于双工作台配置的机型,两个工作台可交替进入加工区域,一个工作台加工的同时另一个工作台进行上下料,辅助时间与加工时间重叠,设备利用率可得到提升。机床可配备工件自动测头,工件装夹后自动测量位置并补偿坐标系,减少人工对刀时间。刀具侧可配备对刀仪和刀具破损检测装置,自动测量刀具长度和半径,检测刀具是否断裂,保证自动化运行中的加工安全性。机床可配置自动门,与上下料设备联动,上下料时自动开门,加工时自动关门并互锁。对于多台设备组成的柔性产线,可提供设备布局建议和接口规范,配合集成商完成产线联调。自动化集成能力使设备能够适应智能制造和少人化生产的趋势,适合批量稳定生产的企业进行产线升级。
高传四开龙门加工中心在孔系加工方面具备稳定的精度保障能力,可完成钻孔、扩孔、铰孔、镗孔、锪孔、攻丝等多种孔加工工序。设备三向定位精度可达 ±0.008mm 至 ±0.012mm,重复定位精度可达 ±0.005mm 至 ±0.008mm,孔系位置度能够满足多数机械零件的图纸要求。主轴采用 BT50 锥孔,刀柄夹持精度较高,镗孔时可选用精镗刀进行孔径微调,微调量可达 0.001mm 级,孔径公差可控制在 H7 级以内。数控系统支持刚性攻丝功能,主轴转速与进给同步控制,螺纹加工精度稳定,可加工 M3 至 M30 范围内的内螺纹。对于多孔系零件,可采用多坐标系设定和子程序调用,一次装夹完成所有孔位加工,减少二次装夹的位置误差。孔加工时可根据孔径和材料选择合适的切削参数,以铸铁件上直径 30mm 孔加工为例,先钻底孔后镗孔,镗孔转速 800rpm,进给 100mm/min,加工后孔径精度和表面粗糙度均能满足要求。冷却系统配备主轴中心出水,深孔钻削时排屑顺畅,孔壁表面质量较好。设备可配备在机测头,孔加工后自动测量孔径和孔位,超差时自动补偿,适合批量孔系零件的稳定生产。孔系加工精度保障能力使设备在箱体、阀体、泵体、法兰盘等多孔零件加工中能够提供可靠的精度支撑。龙门加工中心内置温度补偿模块,降低环境温升带来的尺寸波动影响。
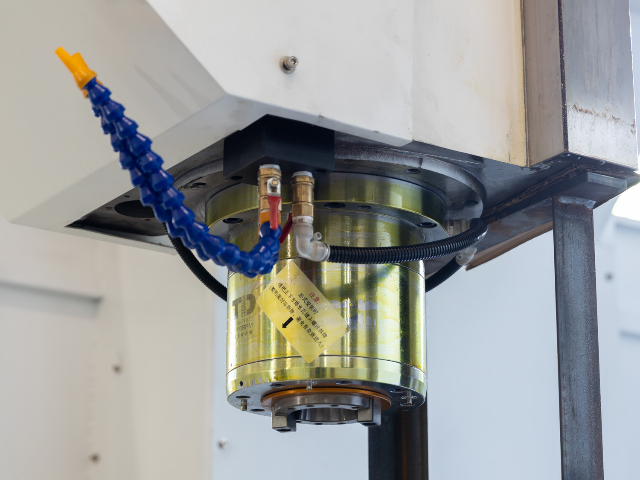
高传四开龙门加工中心提供设备搬迁与重新安装调试服务,适用于客户厂房搬迁、产线调整或设备位置变更等场景。龙门加工中心体积大、重量大、精度要求高,搬迁过程中如果操作不当容易造成导轨变形、丝杠损伤、精度丢失等问题。专业搬迁团队根据设备型号制定搬迁方案,包括拆卸顺序、吊装点、包装方式、运输固定和安装流程,确保设备在搬迁过程中不受损伤。拆卸阶段,按照技术规范拆除防护罩、排屑机、冷却系统、电气连接线等部件,对导轨、丝杠、主轴等精密部件进行防护包装,防止运输过程中磕碰和进灰。吊装阶段,根据设备重量选用相应吨位的吊车或行车,按照指定吊装点起吊,保持设备平衡,避免倾斜和冲击。运输阶段,设备固定在运输车辆上,采用防震和防滑措施,长途运输时监控车辆行驶状态。到达新厂区后,按照安装流程进行设备就位、水平调整、通电调试、几何精度检测、定位精度检测和试加工验证,根据检测结果进行精度补偿和调整,使设备恢复到搬迁前的精度状态。搬迁服务还可包括新厂房地基的技术指导和设备重新联网调试。专业搬迁服务使客户在厂房变更时能够保障设备安全和精度稳定,减少搬迁对生产的影响。龙门加工中心采用集中润滑系统,定时为导轨丝杠供油,延长传动部件使用周期。河北精密龙门加工中心联系人
龙门加工中心冷却液管路分区布置,可对准切削区域持续进行冷却冲洗。安徽高速龙门加工中心24小时服务
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。安徽高速龙门加工中心24小时服务