商机详情 -
上海直销龙门加工中心性能
高传四开龙门加工中心在工程机械行业可用于挖掘机车架、装载机臂架、推土机机架、起重机转台、压路机框架等结构件的加工。这类工件多为厚板焊接结构,焊缝余高较大,加工余量不均匀,设备主轴功率 22kW 至 37kW,扭矩输出充足,粗加工时可承受断续切削带来的冲击。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,能够覆盖中小型至大型工程机械结构件的尺寸范围。工作台承重 8000kg 至 20000kg,T 型槽与压板配合可实现工件的稳固装夹。机床三向硬轨结构经过淬火处理,刚性较好,面对焊接件的硬点和余量波动时切削平稳。主轴转速 50rpm 至 6000rpm,低速段适合大余量开粗,中速段适合平面精铣。数控系统支持螺旋插补与刚性攻丝,可完成结构件上的大直径孔镗削和螺纹加工。设备配备大流量冲屑系统,加工产生的大量切屑可及时排出。对于工程机械制造企业的批量结构件生产,该设备能够在保证加工质量的同时提升单位时间产出。龙门加工中心支持公英制单位切换,承接不同图纸标准的外协加工订单。上海直销龙门加工中心性能
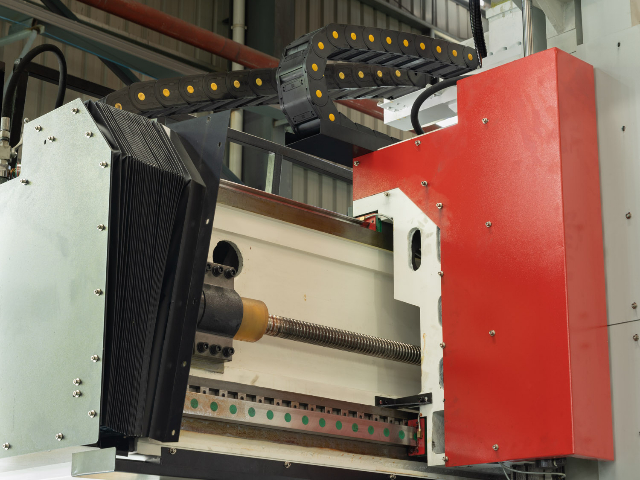
高传四开龙门加工中心在孔系加工方面具备稳定的精度保障能力,可完成钻孔、扩孔、铰孔、镗孔、锪孔、攻丝等多种孔加工工序。设备三向定位精度可达 ±0.008mm 至 ±0.012mm,重复定位精度可达 ±0.005mm 至 ±0.008mm,孔系位置度能够满足多数机械零件的图纸要求。主轴采用 BT50 锥孔,刀柄夹持精度较高,镗孔时可选用精镗刀进行孔径微调,微调量可达 0.001mm 级,孔径公差可控制在 H7 级以内。数控系统支持刚性攻丝功能,主轴转速与进给同步控制,螺纹加工精度稳定,可加工 M3 至 M30 范围内的内螺纹。对于多孔系零件,可采用多坐标系设定和子程序调用,一次装夹完成所有孔位加工,减少二次装夹的位置误差。孔加工时可根据孔径和材料选择合适的切削参数,以铸铁件上直径 30mm 孔加工为例,先钻底孔后镗孔,镗孔转速 800rpm,进给 100mm/min,加工后孔径精度和表面粗糙度均能满足要求。冷却系统配备主轴中心出水,深孔钻削时排屑顺畅,孔壁表面质量较好。设备可配备在机测头,孔加工后自动测量孔径和孔位,超差时自动补偿,适合批量孔系零件的稳定生产。孔系加工精度保障能力使设备在箱体、阀体、泵体、法兰盘等多孔零件加工中能够提供可靠的精度支撑。上海耐用龙门加工中心厂家供应龙门加工中心搭载 BT50 主轴配置,输出扭矩充足,可承接钢材、铸铁材料重切削加工。
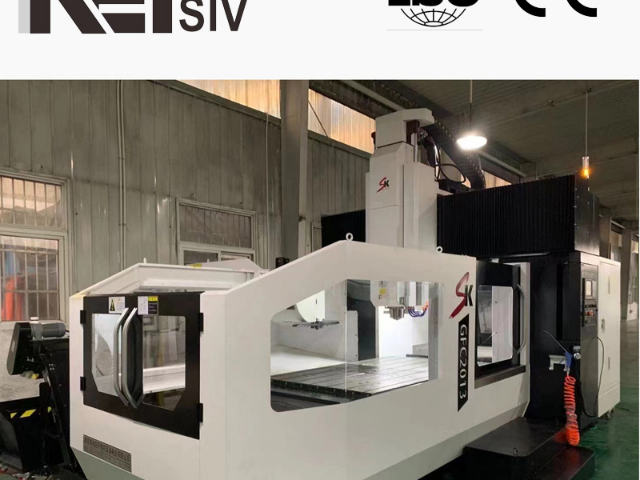
高传四开龙门加工中心适用于风电设备零部件的加工制造,可处理风电轮毂、底座、行星架、轴承座、齿轮箱壳体等典型工件。此类工件多为铸铁或铸钢材质,单件重量常在数吨至十余吨之间,设备工作台承重达到 15000kg 至 20000kg,T 型槽布局便于大型工件装夹固定。X 轴行程 4000mm 至 6000mm,Y 轴行程 2500mm 至 4000mm,可容纳大直径轮毂类工件的回转加工空间。主轴采用齿轮箱传动结构,低速扭矩输出充沛,粗加工时切削深度可达 10mm 以上。数控系统支持宏程序与参数化编程,面对同系列不同规格的风电零件时可快速调整加工参数。机床配备自动润滑与间隙补偿功能,长时间连续加工下精度保持性较好。风电行业对工件一致性和交付周期要求较高,该设备可实现粗精加工一体完成,减少工序周转时间,适合风电零部件制造企业的批量生产需求。
高传四开龙门加工中心可配置远程监控与智能运维系统,实现设备运行状态的实时监测、故障预警和远程诊断,提升设备运维效率和可用性。远程监控系统通过工业以太网采集数控系统、伺服驱动器、PLC 和传感器的数据,包括主轴转速和负载、进给轴位置和速度、机床报警信息、切削液温度和液位、润滑系统状态、电气柜温度等,数据实时上传至云端平台或客户本地服务器。客户可通过电脑或手机端查看设备运行状态、加工进度、报警信息和历史数据,随时随地掌握设备运行情况。故障预警功能可根据设备运行数据和历史故障记录,对潜在故障进行提前预警,例如主轴温度异常升高、润滑系统供油不足、伺服电机负载过大等,预警信息及时推送至管理人员,便于在故障发生前进行预防性维护,减少非计划停机。龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。
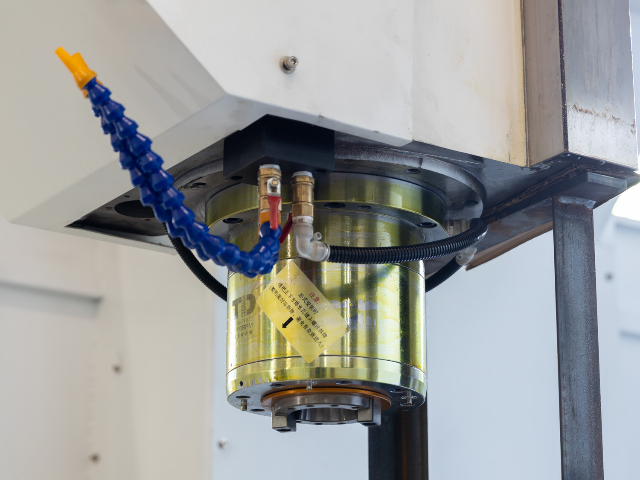
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。龙门加工中心可调整主轴转速区间,兼顾软质铝材与硬质合金工件加工需求。江苏制造龙门加工中心优势
龙门加工中心底座厚重扎实,降低设备高速进给时产生的整机共振现象。上海直销龙门加工中心性能
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。上海直销龙门加工中心性能