商机详情 -
河北稳定龙门加工中心常见问题
远程诊断功能使售后工程师能够通过网络远程查看设备报警信息和运行数据,初步判断故障原因,对于软件参数设置和程序类问题可远程指导解决,减少上门服务次数和响应时间。对于需要现场处理的硬件故障,远程诊断可提前确定故障部件和所需备件,工程师上门时携带对应备件,一次到场即可完成维修,缩短故障停机时间。智能运维系统可生成设备运行报告,包括开机率、利用率、加工工时、报警统计、维护记录等,为客户的设备管理和生产调度提供数据支撑。系统具备数据安全保障,采用加密传输和权限管理,客户数据安全可控。远程监控与智能运维功能使设备运维从被动响应转向主动预防,提升设备综合效率,适合多设备管理和规模化生产的企业使用。龙门加工中心底座厚重扎实,降低设备高速进给时产生的整机共振现象。河北稳定龙门加工中心常见问题
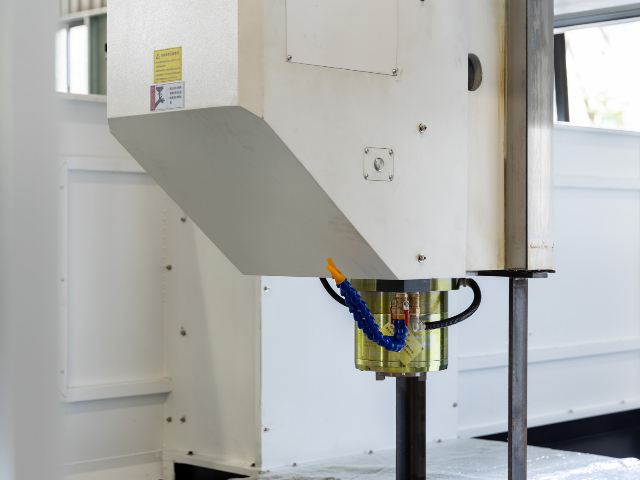
高传四开龙门加工中心在深孔钻削方面可通过配置中心出水和深孔刀具实现深孔加工,孔深与孔径比可达 10 倍至 20 倍,部分工况下可扩展至更高深径比。深孔常见于模具冷却水道、液压阀体油孔、轴类零件油孔、换热器管板孔等,加工时排屑困难、刀具易折断、孔壁质量难以保证。设备主轴配备中心出水功能,切削液压力可达 20bar 至 70bar,高压切削液通过刀柄和钻头内部通道直达切削区域,将切屑从孔内冲出,排屑顺畅。深孔钻削可选用枪钻、深孔麻花钻、可转位深孔钻等刀具,根据孔径和深度匹配。以直径 10mm、深度 150mm 的模具冷却水道加工为例,采用枪钻,转速 3000rpm,进给 80mm/min,中心出水压力 40bar,加工后孔壁表面粗糙度可达 Ra3.2 以下,孔的直线度较好。数控系统支持深孔钻削循环,可设定每次钻深和退刀排屑量,自动完成分级进给钻削,减少切屑堆积和钻头过热。三向定位精度较高,深孔孔位偏差较小,多孔零件的孔位一致性较好。对于直径较大的深孔,可先钻引导孔后再进行深孔钻削,提高孔的直线度。冷却系统配备大流量水泵和高精度过滤装置,深孔钻削时切削液流量充足且清洁度较高,延长刀具使用寿命。可靠龙门加工中心欢迎选购龙门加工中心操作面板布局合理,参数设置步骤简化,降低操作人员学习成本。
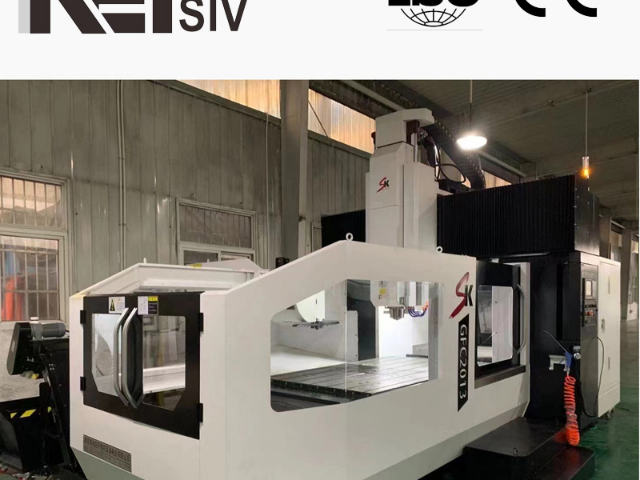
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。
高传四开龙门加工中心针对汽车覆盖件模具的加工特点进行了结构适配,可处理车门模、翼子板模、引擎盖模、顶盖模、侧围模等大型拉延模与修边模。此类模具长度常在 2000mm 至 4000mm 之间,重量可达数吨,设备 X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 3500mm,工作台承重 10000kg 至 20000kg,能够满足大型模具的装夹与加工需求。模具型面多为复杂自由曲面,设备三轴联动插补精度较高,配合球头刀与圆角刀可实现型面的连续光顺加工。主轴采用皮带或齿轮传动结构,中低速段扭矩充足,粗加工时可承受较大切削负荷。机床横梁经过淬火磨削处理,导轨面硬度均匀,长期运行下磨损量较小。冷却系统配备大流量冲屑与主轴恒温控制,减少加工过程中的热漂移。对于汽车模具行业对型面精度和表面质量的要求,设备可在半精加工后留均匀余量供精加工和钳工研修,缩短模具交付周期。龙门加工中心适配自动化产线对接,可搭配机械手完成工件上下料流转作业。
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。龙门加工中心运行噪音控制在合理区间,改善车间长时间作业的生产环境。河北稳定龙门加工中心常见问题
龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。河北稳定龙门加工中心常见问题
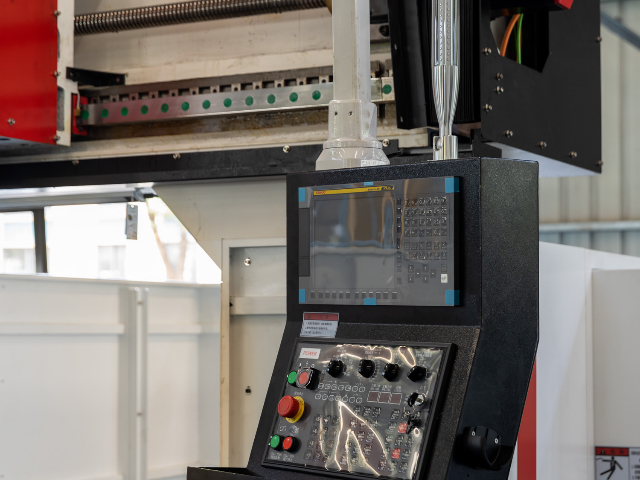
高传四开龙门加工中心可根据客户需求配置多种数控系统,主流选项包括发那科、西门子、三菱等品牌系统,不同系统在操作界面、编程方式、功能模块上各有特点。发那科系统响应速度较快,后台编辑功能成熟,适合习惯于日系系统操作的操作人员;西门子系统具备较强的五轴联动和高级工艺功能,适合复杂曲面和多任务加工场景;三菱系统性价比突出,界面友好,适合中小企业的日常生产。标准配置系统具备三轴联动、直线插补、圆弧插补、螺旋插补、刚性攻丝、刀具半径补偿、刀具长度补偿、螺距误差补偿、反向间隙补偿等基础功能。系统内存容量可扩展至数 GB,支持大容量加工程序的存储与调用,也可通过 USB、以太网、CF 卡等方式传输程序。操作面板配备彩色液晶显示屏,按键布局合理,手持单元支持手动进给和对刀操作。系统支持多语言切换,可满足不同地区操作人员的使用习惯。对于有自动化需求的客户,系统可扩展 PLC 接口和以太网通信功能,对接上下料机械手、物料输送线等设备。多种系统配置使设备能够适应不同企业的技术体系和操作习惯。河北稳定龙门加工中心常见问题