商机详情 -
安徽大型龙门加工中心设备厂家
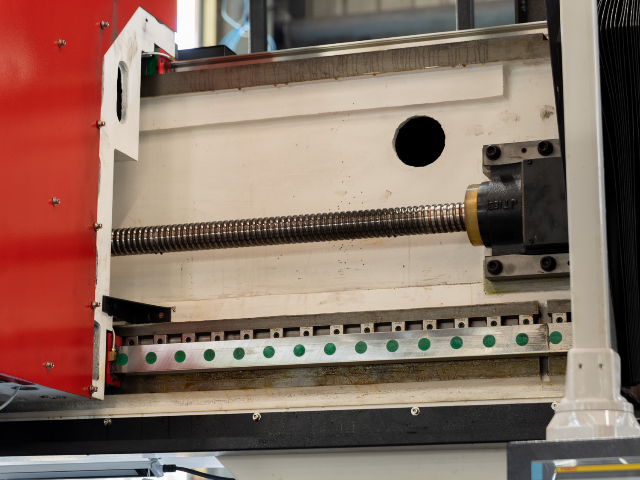
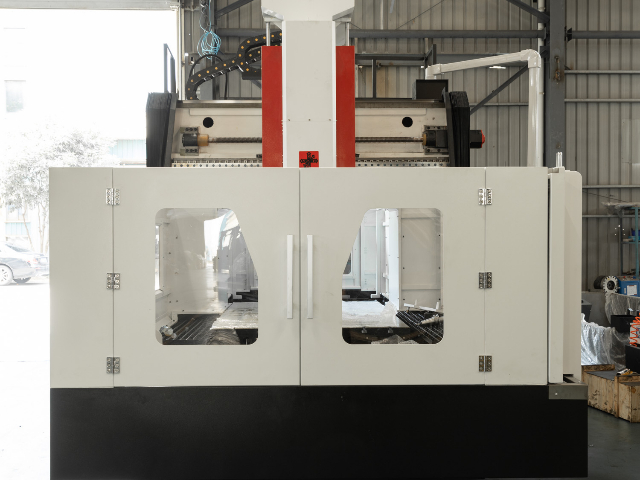
高传四开龙门加工中心的排屑与防护系统经过针对性设计,能够适应不同加工场景下的切屑处理和设备防护需求。排屑系统根据机型和加工材料配置螺旋式、链板式或刮板式排屑机,螺旋式排屑机适合铸铁、铸钢等粉状和小颗粒切屑,链板式排屑机适合钢件、铝合金等长条状和大体积切屑,刮板式排屑机适合细小切屑和切削液分离。排屑机安装在机床底座内部,加工产生的切屑通过工作台落屑孔和斜面滑入排屑机,由排屑机自动输送至集屑车,无需人工清理。切削液系统配备多级过滤装置,包括磁性分离器、滚筒过滤器和精密滤网,切削液回流后经过多级过滤,切屑被分离收集,过滤后的切削液清洁度较高,可减少刀具磨损和泵体堵塞。防护系统采用全封闭或半封闭结构,防护罩由钢板和有机玻璃组成,加工时关闭防护罩可有效防止切削液和切屑飞溅,保护操作人员安全。导轨和丝杠配备伸缩式钢板防护罩或风琴防护罩,随轴移动自动伸缩,防止切屑和切削液进入导轨和丝杠内部,减少运动部件的磨损。主轴前端配备气幕保护和环形冷却喷嘴,加工时可防止切削液和粉尘进入主轴轴承。龙门加工中心配备大容量刀库,自动换刀流程顺畅,减少人工换刀等待时长。安徽大型龙门加工中心设备厂家
高传四开龙门加工中心在铝合金件加工方面可通过高速主轴配置实现高效加工,铝合金具有密度低、切削性能好的特点,适合高转速、大进给的加工策略。设备可配置电主轴或直联高速主轴,转速可达 8000rpm 至 15000rpm,部分配置可达 20000rpm 以上,铝合金加工时切削速度高,材料去除率大。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,铝合金加工时进给速度可设定在 3000mm/min 至 8000mm/min 范围内,加工效率较高。以铝合金散热器底板加工为例,采用直径 50mm 三刃铝合金铣刀,转速 10000rpm,进给 5000mm/min,切削深度 5mm,加工后平面表面粗糙度可达 Ra1.6 以下,单件加工时间较短。铝合金加工时切屑为带状,容易缠绕刀具,冷却系统配备大流量冲屑,可及时冲走切屑,避免切屑刮伤已加工表面。刀具可选用整体硬质合金立铣刀或金刚石涂层刀具,铝合金加工时刀具寿命较长,表面质量较好。对于铝合金薄壁件和精密零件,可采用小切深、高转速的精加工策略,减少切削力和工件变形。设备数控系统支持高速前瞻和 NURBS 插补,铝合金曲面加工时进给速度平稳,表面光顺度较好。直销龙门加工中心生产厂家龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。
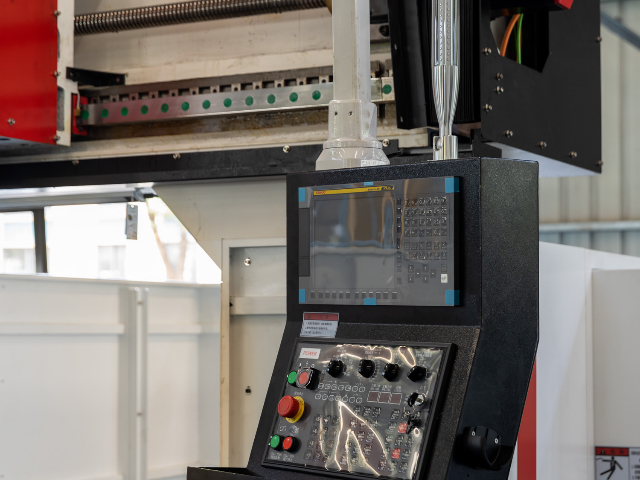
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。龙门加工中心支持程序断点记忆功能,意外停机后可接续完成剩余加工工序。
高传四开龙门加工中心针对汽车覆盖件模具的加工特点进行了结构适配,可处理车门模、翼子板模、引擎盖模、顶盖模、侧围模等大型拉延模与修边模。此类模具长度常在 2000mm 至 4000mm 之间,重量可达数吨,设备 X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 3500mm,工作台承重 10000kg 至 20000kg,能够满足大型模具的装夹与加工需求。模具型面多为复杂自由曲面,设备三轴联动插补精度较高,配合球头刀与圆角刀可实现型面的连续光顺加工。主轴采用皮带或齿轮传动结构,中低速段扭矩充足,粗加工时可承受较大切削负荷。机床横梁经过淬火磨削处理,导轨面硬度均匀,长期运行下磨损量较小。冷却系统配备大流量冲屑与主轴恒温控制,减少加工过程中的热漂移。对于汽车模具行业对型面精度和表面质量的要求,设备可在半精加工后留均匀余量供精加工和钳工研修,缩短模具交付周期。龙门加工中心刀库换刀动作逻辑优化,换刀冲击小,减少刀具磕碰风险。江苏高速龙门加工中心怎么用
龙门加工中心横梁驱动采用双驱同步方案,两侧进给动作同步,运行一致性好。安徽大型龙门加工中心设备厂家
高传四开龙门加工中心在孔系加工方面具备稳定的精度保障能力,可完成钻孔、扩孔、铰孔、镗孔、锪孔、攻丝等多种孔加工工序。设备三向定位精度可达 ±0.008mm 至 ±0.012mm,重复定位精度可达 ±0.005mm 至 ±0.008mm,孔系位置度能够满足多数机械零件的图纸要求。主轴采用 BT50 锥孔,刀柄夹持精度较高,镗孔时可选用精镗刀进行孔径微调,微调量可达 0.001mm 级,孔径公差可控制在 H7 级以内。数控系统支持刚性攻丝功能,主轴转速与进给同步控制,螺纹加工精度稳定,可加工 M3 至 M30 范围内的内螺纹。对于多孔系零件,可采用多坐标系设定和子程序调用,一次装夹完成所有孔位加工,减少二次装夹的位置误差。孔加工时可根据孔径和材料选择合适的切削参数,以铸铁件上直径 30mm 孔加工为例,先钻底孔后镗孔,镗孔转速 800rpm,进给 100mm/min,加工后孔径精度和表面粗糙度均能满足要求。冷却系统配备主轴中心出水,深孔钻削时排屑顺畅,孔壁表面质量较好。设备可配备在机测头,孔加工后自动测量孔径和孔位,超差时自动补偿,适合批量孔系零件的稳定生产。孔系加工精度保障能力使设备在箱体、阀体、泵体、法兰盘等多孔零件加工中能够提供可靠的精度支撑。安徽大型龙门加工中心设备厂家