商机详情 -
高精度龙门加工中心维修
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。龙门加工中心支持 DNC 在线传输程序,大容量加工程序可快速导入设备系统。高精度龙门加工中心维修
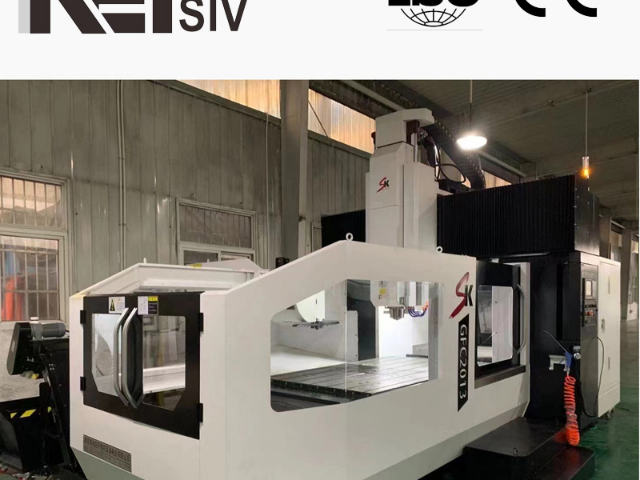
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。河北定制龙门加工中心价格龙门加工中心适配自动化产线对接,可搭配机械手完成工件上下料流转作业。
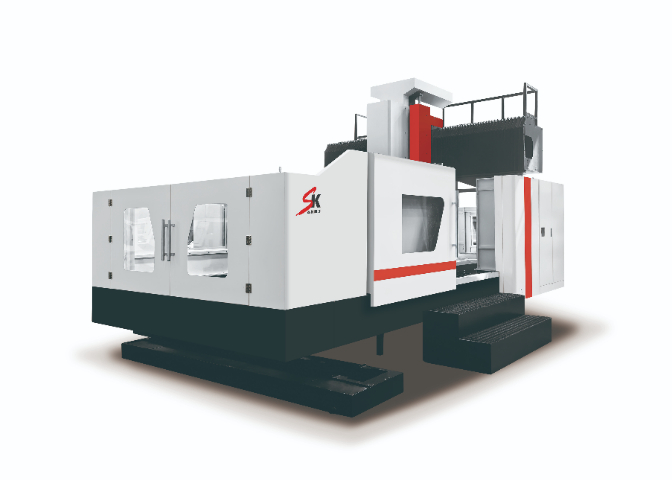
高传四开龙门加工中心在深腔模具加工方面具备适配的结构配置,Z 轴行程可达 800mm 至 1500mm,滑枕伸出长度较长,能够深入模具型腔内部进行加工。对于汽车保险杠模、家电外壳模、物流周转箱模等深腔注塑模,型腔深度常在 300mm 至 800mm 之间,设备可通过加长刀柄和长刃刀具完成型腔底部和侧壁的加工。滑枕采用长导向结构,导向面长度较大,悬伸加工时抗倾覆能力强,刀具振动较小。主轴采用锥孔 BT50 配置,刀具夹持刚性较好,配合加长刀柄时仍能保持稳定切削。三向硬轨结构刚性充足,深腔粗加工时大余量切削下机床变形较小。数控系统支持三维曲面加工和残留余量识别,可对接编程的深腔分层铣削刀路,逐层去除余量。冷却系统配备主轴中心出水功能,深孔钻削和深腔铣削时切削液可直达切削区域,排屑顺畅,刀具温度较低。以深 600mm 的汽车保险杠模粗加工为例,采用直径 50mm 可转位铣刀,切削深度 5mm,逐层铣削至型腔底部,加工后余量均匀。深腔模具加工对设备 Z 向行程、滑枕刚性、冷却排屑均有较高要求,该设备的结构配置能够满足常见深腔模具的加工需求,适合模具制造企业的大中型深腔模具生产。
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。龙门加工中心可选配西门子、发那科数控系统,操作逻辑成熟,调试上手便捷。
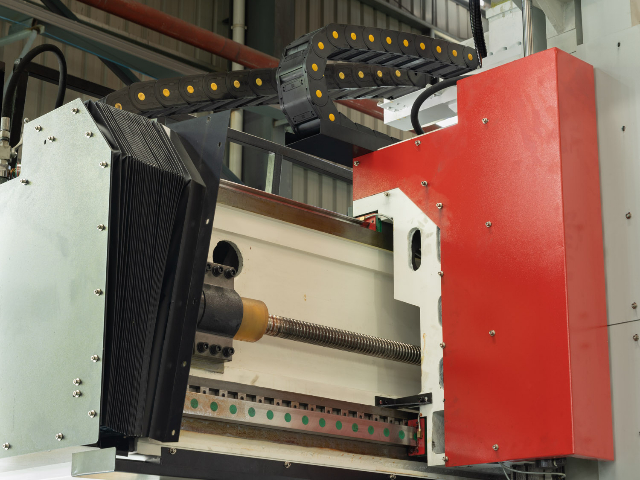
对于难加工材料和复杂工艺,技术团队可提供专项工艺支持,包括不锈钢、高温合金、钛合金等材料的切削参数优化,深孔加工、薄壁加工、复杂曲面加工等特殊工艺的方案建议。客户在使用过程中遇到工艺难题时,可通过电话、远程视频或现场服务方式获得技术支持。设备数控系统内置工艺参数数据库,可根据材料和刀具类型推荐基础切削参数,操作人员可在此基础上根据实际工况微调。对于有批量生产需求的客户,可协助建立标准工艺文件和加工程序库,实现同类型工件的快速换产。工艺支持与参数优化服务使客户能够快速掌握设备使用方法,避免因工艺参数不合理导致的效率低下和质量问题,充分发挥设备的加工能力。龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。上海国内龙门加工中心行价
龙门加工中心适用于橡塑模具、压铸模具的型腔开粗与成型加工工序。高精度龙门加工中心维修
高传四开龙门加工中心在铝合金件加工方面可通过高速主轴配置实现高效加工,铝合金具有密度低、切削性能好的特点,适合高转速、大进给的加工策略。设备可配置电主轴或直联高速主轴,转速可达 8000rpm 至 15000rpm,部分配置可达 20000rpm 以上,铝合金加工时切削速度高,材料去除率大。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,铝合金加工时进给速度可设定在 3000mm/min 至 8000mm/min 范围内,加工效率较高。以铝合金散热器底板加工为例,采用直径 50mm 三刃铝合金铣刀,转速 10000rpm,进给 5000mm/min,切削深度 5mm,加工后平面表面粗糙度可达 Ra1.6 以下,单件加工时间较短。铝合金加工时切屑为带状,容易缠绕刀具,冷却系统配备大流量冲屑,可及时冲走切屑,避免切屑刮伤已加工表面。刀具可选用整体硬质合金立铣刀或金刚石涂层刀具,铝合金加工时刀具寿命较长,表面质量较好。对于铝合金薄壁件和精密零件,可采用小切深、高转速的精加工策略,减少切削力和工件变形。设备数控系统支持高速前瞻和 NURBS 插补,铝合金曲面加工时进给速度平稳,表面光顺度较好。高精度龙门加工中心维修