商机详情 -
浙江精密龙门加工中心怎么用
高传四开龙门加工中心的排屑与防护系统经过针对性设计,能够适应不同加工场景下的切屑处理和设备防护需求。排屑系统根据机型和加工材料配置螺旋式、链板式或刮板式排屑机,螺旋式排屑机适合铸铁、铸钢等粉状和小颗粒切屑,链板式排屑机适合钢件、铝合金等长条状和大体积切屑,刮板式排屑机适合细小切屑和切削液分离。排屑机安装在机床底座内部,加工产生的切屑通过工作台落屑孔和斜面滑入排屑机,由排屑机自动输送至集屑车,无需人工清理。切削液系统配备多级过滤装置,包括磁性分离器、滚筒过滤器和精密滤网,切削液回流后经过多级过滤,切屑被分离收集,过滤后的切削液清洁度较高,可减少刀具磨损和泵体堵塞。防护系统采用全封闭或半封闭结构,防护罩由钢板和有机玻璃组成,加工时关闭防护罩可有效防止切削液和切屑飞溅,保护操作人员安全。导轨和丝杠配备伸缩式钢板防护罩或风琴防护罩,随轴移动自动伸缩,防止切屑和切削液进入导轨和丝杠内部,减少运动部件的磨损。主轴前端配备气幕保护和环形冷却喷嘴,加工时可防止切削液和粉尘进入主轴轴承。龙门加工中心适用于机床床身、底座等大型铸件半成品的机加工处理。浙江精密龙门加工中心怎么用
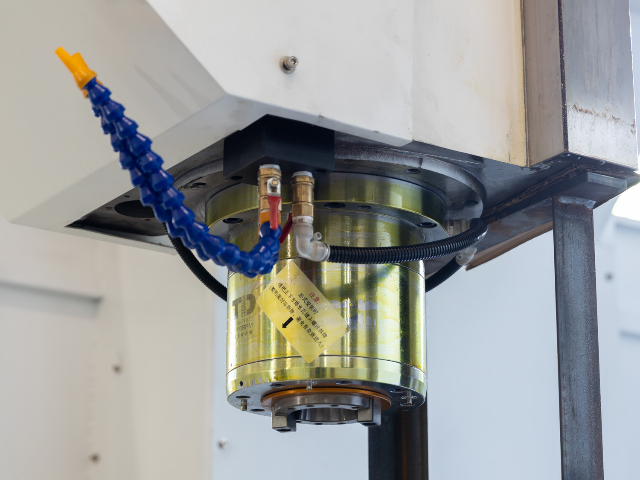
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。安徽国产龙门加工中心设备厂家龙门加工中心传动丝杠经过精密处理,进给运行平稳,传动间隙控制得当。
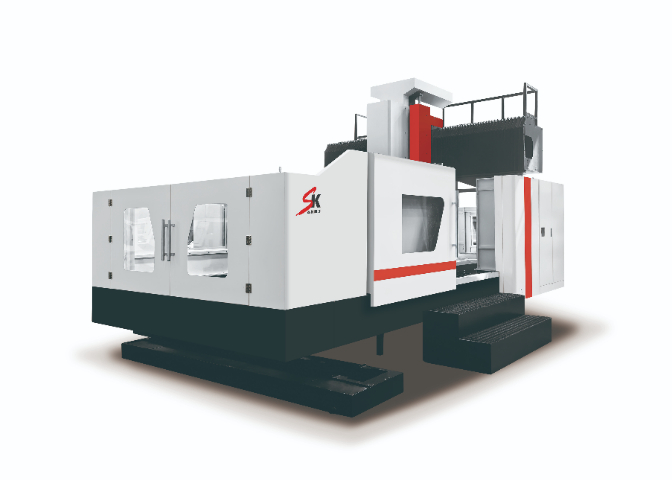
高传四开龙门加工中心的主轴系统根据机型和加工需求提供多种配置方案。标准配置采用皮带传动主轴,转速范围 50rpm 至 6000rpm,功率 22kW,扭矩 150N・m,适合通用铣削、镗削、钻孔加工。重载配置采用齿轮箱传动主轴,转速范围 20rpm 至 4000rpm,功率 37kW,扭矩可达 600N・m 以上,适合大余量粗加工和难切削材料加工。高速配置采用直联或电主轴,转速可达 8000rpm 至 12000rpm,适合铝合金、铜合金等材料的高速精铣和模具型面加工。主轴轴承采用进口精密角接触球轴承或圆锥滚子轴承,根据载荷特性匹配,轴承组经过预紧装配,径向跳动和轴向窜动控制在较小范围。主轴配备恒温冷却系统,油温控制在设定值 ±1℃ 范围内,减少长时间运行下的热伸长。主轴锥孔采用 BT50 或 CAT50 标准,拉刀力稳定,刀具夹持可靠。主轴前端配备气幕保护和环形冷却喷嘴,加工时可有效防止切削液和粉尘进入轴承内部。多种主轴配置使设备能够覆盖从粗加工到精加工、从普通材料到难加工材料的加工需求。
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。龙门加工中心搭载 BT50 主轴配置,输出扭矩充足,可承接钢材、铸铁材料重切削加工。
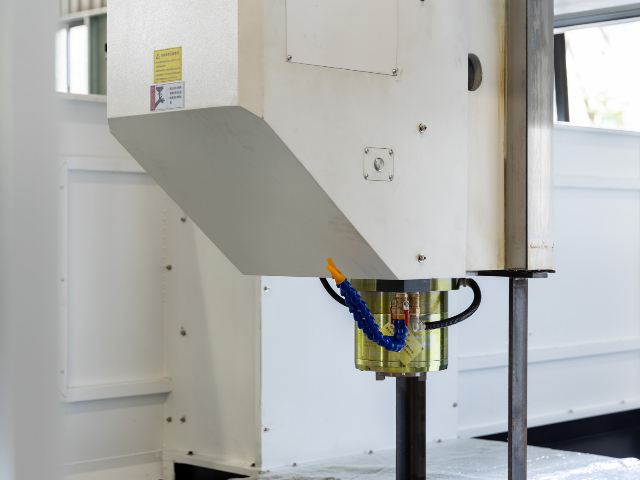
高传四开龙门加工中心在深孔钻削方面可通过配置中心出水和深孔刀具实现深孔加工,孔深与孔径比可达 10 倍至 20 倍,部分工况下可扩展至更高深径比。深孔常见于模具冷却水道、液压阀体油孔、轴类零件油孔、换热器管板孔等,加工时排屑困难、刀具易折断、孔壁质量难以保证。设备主轴配备中心出水功能,切削液压力可达 20bar 至 70bar,高压切削液通过刀柄和钻头内部通道直达切削区域,将切屑从孔内冲出,排屑顺畅。深孔钻削可选用枪钻、深孔麻花钻、可转位深孔钻等刀具,根据孔径和深度匹配。以直径 10mm、深度 150mm 的模具冷却水道加工为例,采用枪钻,转速 3000rpm,进给 80mm/min,中心出水压力 40bar,加工后孔壁表面粗糙度可达 Ra3.2 以下,孔的直线度较好。数控系统支持深孔钻削循环,可设定每次钻深和退刀排屑量,自动完成分级进给钻削,减少切屑堆积和钻头过热。三向定位精度较高,深孔孔位偏差较小,多孔零件的孔位一致性较好。对于直径较大的深孔,可先钻引导孔后再进行深孔钻削,提高孔的直线度。冷却系统配备大流量水泵和高精度过滤装置,深孔钻削时切削液流量充足且清洁度较高,延长刀具使用寿命。龙门加工中心可调整主轴转速区间,兼顾软质铝材与硬质合金工件加工需求。浙江数控龙门加工中心性能
龙门加工中心内置温度补偿模块,降低环境温升带来的尺寸波动影响。浙江精密龙门加工中心怎么用
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。浙江精密龙门加工中心怎么用