商机详情 -
稳定卧式加工中心优势
高传四开卧式加工中心在纺织机械零件加工中可用于罗拉座、墙板、齿轮箱、锭子座等零件,这类零件批量大、孔系多、互换性要求高。以细纱机墙板为例,材料 HT200,外形 800×600 mm,孔系 20 余个,孔距公差 ±0.02 mm。工作台 630×630 mm 可一次装夹两块墙板,双工作台交换时上下料并行,日产量 120 块。主轴 6000 rpm 标配,铸铁粗铣切深 8 mm,效率高。三轴定位精度 0.008 mm,孔距一致性好,装配时互换性强。刀库 40 把可容纳全部加工刀具,一次装夹完成所有工序。某纺织机械企业导入后,墙板加工节拍从 35 分钟降至 20 分钟,月产量 5000 件,装配返修率从 8% 降至 2%,批量生产的稳定性得到主机厂认可。适用于农机零件加工,如齿轮、轴承座,高传四开卧式加工中心高效耐用。稳定卧式加工中心优势
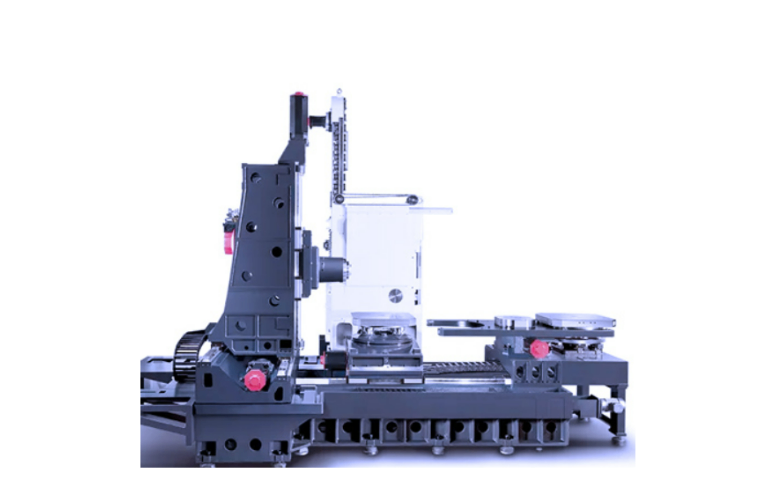
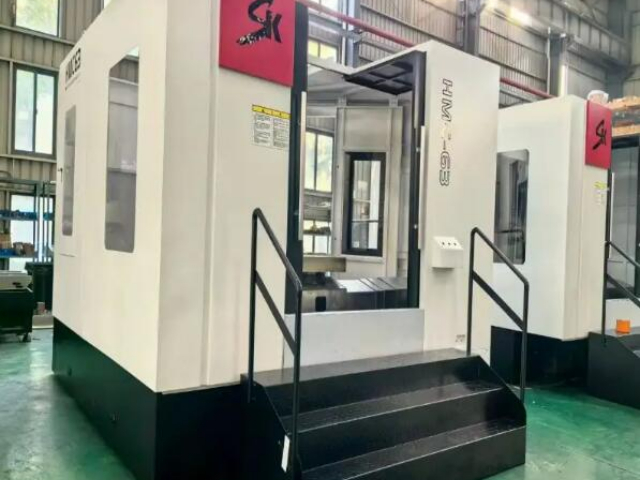
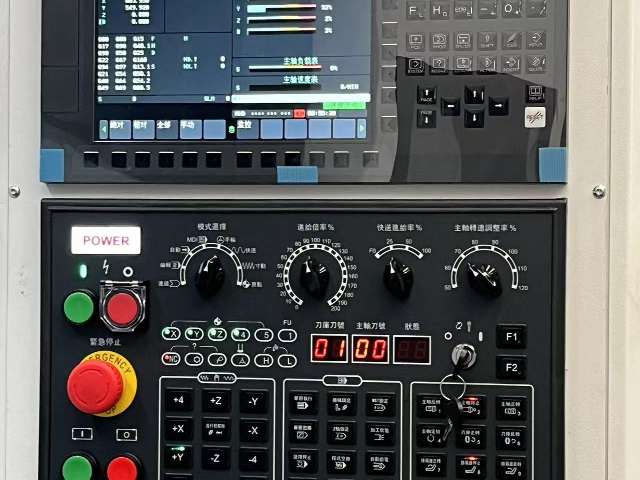
高传四开卧式加工中心电气系统采用模块化设计,强电柜与弱电柜分离,避免干扰。主回路配备浪涌保护器与漏电保护器,过载、短路、缺相保护齐全,安全性符合 GB 5226.1 标准。伺服电机与驱动器采用 FANUC 或西门子品牌,X/Y/Z 三轴电机功率 3–5 kW,响应频率 500 Hz,加减速平稳。电气柜内布线规范,线槽盖板可拆卸,端子排标注清晰,检修时可快速定位。柜内配备工业空调,制冷量 1500 W,柜温维持 25–30℃,元器件在恒温环境下运行更稳定。系统电源配备 UPS 不间断电源,断电时可维持系统运行 5 分钟,确保程序与参数不丢失,主轴与进给轴安全停止。电气元件均通过 CE 认证,绝缘电阻 10 MΩ 以上,耐压 1500 V 无击穿,适合长期连续运行。稳定卧式加工中心优势高传四开卧式加工中心操作界面友好,新手易上手,减少人员培训成本。
国内企业在精度提升上持续发力。2015年,科德数控研制的五轴卧式加工中心,定位精度达±,重复定位精度±,满足航天发动机叶片加工需求。武汉重型机床集团通过优化床身结构,采用granite导轨,将热变形误差降低40%。但在超高精度领域,如光学零件加工,国内设备仍需依赖进口,精度差距约5-10倍。这一时期,国内**卧式加工中心开始进入航天、**等关键领域,替代部分进口产品。国外数控卧式加工中心向复合化方向快速发展。2012年,德国德玛吉推出车铣复合卧式加工中心,集成铣削、车削、磨削功能,可加工复杂异形零件,一次装夹完成全部工序,加工效率提升50%。日本大隈的卧式加工中心配备激光加工模块,实现硬材料微槽加工。复合加工技术减少了零件装夹次数,将累积误差降低至原来的1/3,在医疗器械、精密模具领域得到广泛应用。
国内企业跟进绿色技术研发。2020 年,沈阳机床的卧式加工中心采用变频主轴和节能液压系统,能耗降低 25%。秦川机床开发的切削液净化装置,使切削液寿命延长至原来的 2 倍。但国内设备在噪音控制、废弃物处理上仍有差距,平均噪音比国外高 5-8 分贝,环保认证通过率*为国外的一半。国外数控卧式加工中心企业加速全球布局。德国德玛吉在亚洲、美洲建立生产基地,实现本地化生产,交货周期缩短至 45 天。日本马扎克在全球设立 30 个技术服务中心,提供 24 小时响应服务。2021 年,全球卧式加工中心市场规模达 120 亿美元,国外**企业占据 70% 份额,其中德国、日本企业合计占比 55%,主导**市场。高传四开卧式加工中心可定制化设计,根据客户需求调整配置,满足个性化加工。
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。在航空航天领域,高传四开卧式加工中心加工飞机结构件、发动机零件,性能稳定。稳定卧式加工中心优势
高传四开卧式加工中心配备润滑系统,自动润滑运动部件,延长零件使用寿命。稳定卧式加工中心优势
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。稳定卧式加工中心优势