商机详情 -
浙江精密卧式加工中心检修
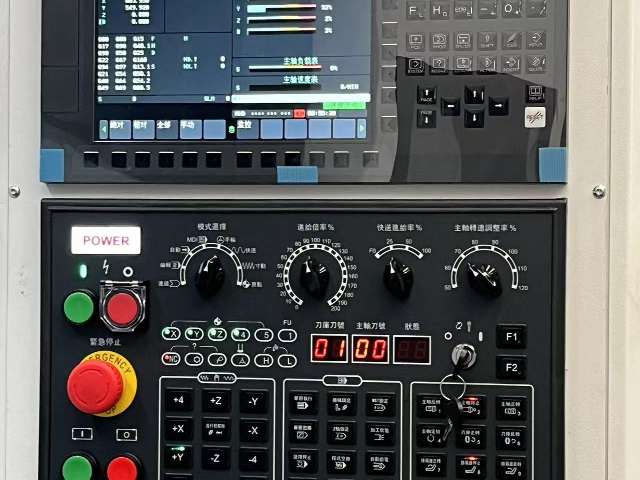
高传四开卧式加工中心支持远程监控与诊断,设备配备以太网接口,可接入工厂局域网或互联网,管理人员通过电脑或手机 APP 实时查看设备状态。监控内容包括运行 / 待机 / 报警状态、当前程序号、主轴转速与负载、进给速度、各轴坐标、产量计数等,数据刷新周期 1 秒。故障发生时自动推送报警代码与处理建议到运维终端,平均故障诊断时间从 30 分钟缩短至 5 分钟。远程诊断功能允许售后工程师通过网络读取系统参数与 PLC 状态,80% 的软件故障可远程解决,无需上门。设备运行数据可存储 1 年,支持 OEE 分析、稼动率统计与故障趋势分析,为设备管理提供数据支撑。远程监控符合工业互联网趋势,帮助用户向智能工厂转型。适用于阀门制造,加工阀门阀体、阀盖,高传四开卧式加工中心密封面加工精度高。浙江精密卧式加工中心检修
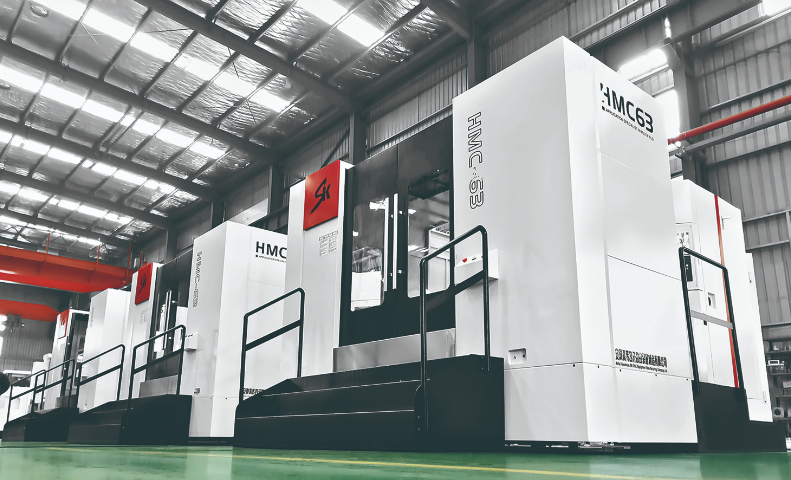
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。江苏直销卧式加工中心设备厂家机床结构刚性良好,适合进行大切削量的重型切削与强力加工。
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。
高传四开卧式加工中心防护系统采用全封闭结构,加工区与外部完全隔离,切削液与切屑不外溅,车间地面保持清洁。防护门为双开式,开口宽度 1200 mm,便于大型工件吊装进出,门体采用 3 mm 厚钢板焊接,内衬吸音棉,运行噪音降低 5 dB。观察窗为 8 mm 厚钢化玻璃,面积 400×600 mm,视野开阔,可清晰观察切削状态。导轨与丝杠采用不锈钢伸缩防护罩,防护等级 IP65,切削液与粉尘无法进入传动部件,导轨与丝杠寿命延长 30%。主轴前端配备气幕防护,压缩空气 0.4 MPa 持续吹扫,防止切屑与冷却液进入主轴轴承。电气柜防护等级 IP54,柜内正压防尘,适合多粉尘的铸件加工车间环境。卧式加工中心封闭式防护设计,阻隔铁屑与冷却液飞溅,保持车间作业环境整洁。
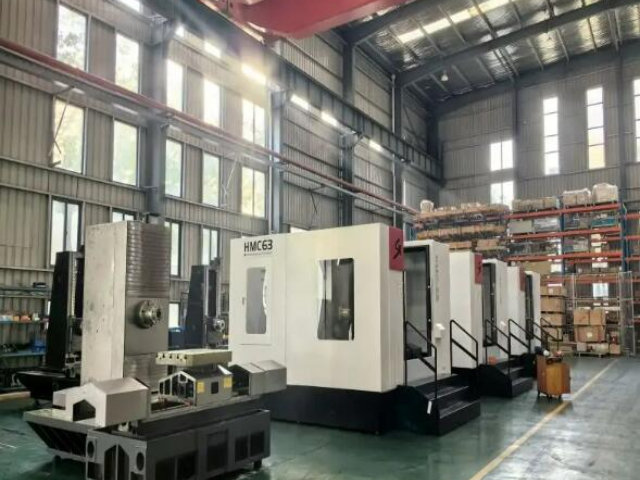
高传四开卧式加工中心在半导体设备零件加工领域可提供高精度解决方案,半导体设备零件如真空腔体、导轨基座、晶圆传输臂等,对平面度、平行度与洁净度要求严格。以真空腔体为例,材料 6061 铝合金,外形 600×500×300 mm,密封槽平面度 0.01 mm,表面粗糙度 Ra0.8。高速主轴 12000 rpm 配合金刚石刀具,铝合金铣削表面光亮,无需后续抛光。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,密封槽尺寸一致性好。设备可选配油雾收集器,加工时油雾浓度低于 5 mg/m³,车间环境洁净。在机测量可检测平面度与平行度,超差自动补正。某半导体设备企业导入后,腔体加工良品率从 90% 提升至 98%,真空检漏合格率 100%,满足半导体行业对零件稳定性的高要求。卧式加工中心刀库防护结构完善,减少切削粉尘附着刀柄,保障装夹定位可靠。上海高速卧式加工中心哪个好
多工位加工可实现“加工-装卸”并行,实现近乎不停机生产。浙江精密卧式加工中心检修
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。浙江精密卧式加工中心检修