商机详情 -
上海稳定卧式加工中心批发商
高传四开卧式加工中心支持柔性制造单元集成,单机可配双工作台交换机构(APC),工作台交换时间 8 秒,实现加工区与上下料区并行作业,设备利用率从单机模式的 65% 提升至 85% 以上。多台设备可通过辊道或桁架机械手连接,形成 FMS 柔性线,单班可处理 200 种以上不同工件的混线生产。控制系统支持 OPC UA 协议,可与上层 MES/ERP 系统实时通讯,数据上传周期 100 ms。刀库容量 40/60/80 把可选,刀位编码识别,刀具寿命管理按切削时间或加工件数双重计数,达到阈值自动提示更换。设备标配三色灯与远程诊断接口,故障代码可通过网络推送至运维终端,平均故障响应时间缩短至 30 分钟以内,适合无人化或少人化车间的连续运行需求。具备自动换刀系统,刀库容量充足,高传四开卧式加工中心减少换刀时间,保障连续生产。上海稳定卧式加工中心批发商
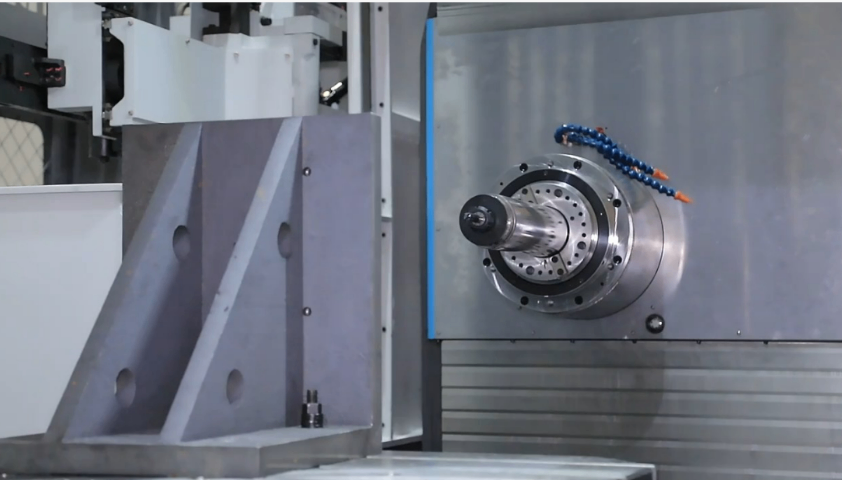
高传四开卧式加工中心出口机型面向海外市场,提供多语言操作系统(中文、英文、西班牙语、俄语等)、电压频率适配(380V/50Hz、440V/60Hz、480V/60Hz)与 CE/UL 认证配置,满足不同国家与地区的准入要求。出口机型包装采用熏蒸木箱与防锈处理,海运条件下防锈期 6 个月,设备到港后状态良好。海外服务网络覆盖东南亚、中东、欧洲、南美等地区,当地代理商可提供安装调试与日常维护,总部技术团队远程支持,关键备件海外仓储备,发货周期 7 天内。出口机型说明书与操作手册提供当地语言版本,培训可通过现场或远程视频进行。某东南亚客户采购 3 台出口机型,当地代理商 5 天完成安装调试,培训 3 天即可投产,设备运行 1 年稼动率 85%,客户追加订单 2 台,海外市场口碑逐步建立。安徽耐用卧式加工中心常见问题卧式加工中心带有内冷通道结构,切削时输送冷却液,减缓刀具持续升温损耗。
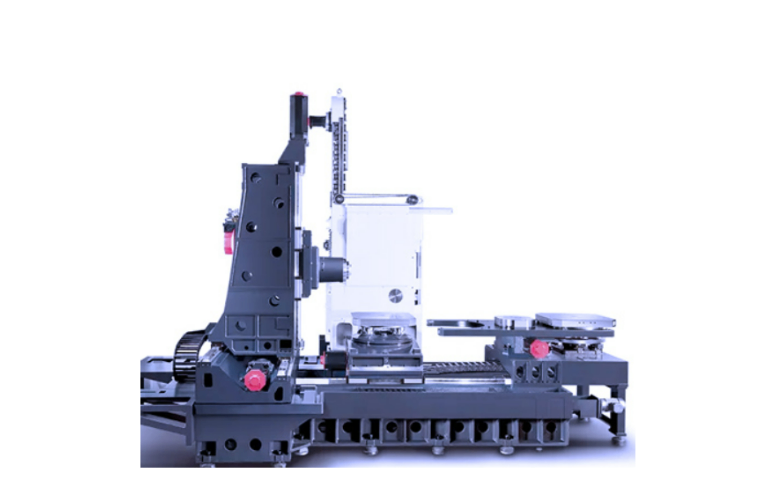
高传四开卧式加工中心可选配在机测量系统,采用雷尼绍 OMP60 测头,测量精度 ±0.003 mm,可在加工过程中自动检测工件尺寸、位置与形状。测头通过红外信号与系统通讯,传输距离 6 m,响应时间 0.1 秒。测量程序可自动生成,工件找正时间从人工 15 分钟缩短至 2 分钟,首件调试效率大幅提升。加工后自动测量关键尺寸,超差时自动补偿刀具偏置或报警,防止批量废品。测头可测量孔径、孔距、台阶高度、平面度等,测量结果存入系统并可导出报表。在机测量减少工件卸下后送检的周转时间,尤其适合大型工件与精密零件。测头防护等级 IP68,可在切削液环境下正常工作,探针寿命 100 万次触发。
高传四开卧式加工中心防护系统采用全封闭结构,加工区与外部完全隔离,切削液与切屑不外溅,车间地面保持清洁。防护门为双开式,开口宽度 1200 mm,便于大型工件吊装进出,门体采用 3 mm 厚钢板焊接,内衬吸音棉,运行噪音降低 5 dB。观察窗为 8 mm 厚钢化玻璃,面积 400×600 mm,视野开阔,可清晰观察切削状态。导轨与丝杠采用不锈钢伸缩防护罩,防护等级 IP65,切削液与粉尘无法进入传动部件,导轨与丝杠寿命延长 30%。主轴前端配备气幕防护,压缩空气 0.4 MPa 持续吹扫,防止切屑与冷却液进入主轴轴承。电气柜防护等级 IP54,柜内正压防尘,适合多粉尘的铸件加工车间环境。卧式加工中心床身铸件经时效处理,削弱持续切削工况下结构形变带来的影响。
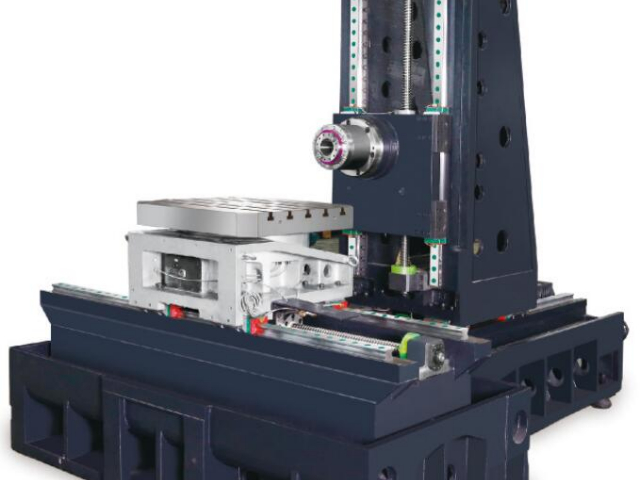
高传四开卧式加工中心刀具寿命管理功能完善,系统可按切削时间、加工件数或切削距离三种方式计数,每把刀具设定寿命阈值,达到阈值自动提示或禁止调用。刀具数据可存储 200 组,包含刀具号、长度补偿、半径补偿、寿命计数与备用刀号,管理方便。可选配激光对刀仪,自动测量刀具长度与半径,测量精度 ±0.002 mm,对刀时间 10 秒 / 把,避免人工对刀误差。对刀仪安装在工作台内侧,换刀后自动测量,超差报警,防止刀具破损或装夹错误导致废品。刀具磨损补偿可通过宏程序自动叠加,加工尺寸随刀具磨损逐步补偿,批量一致性好。系统支持刀具家族管理,同规格多把刀可设为一组,一把达到寿命自动调用下一把,不中断生产。适用于农机零件加工,如齿轮、轴承座,高传四开卧式加工中心高效耐用。安徽耐用卧式加工中心常见问题
在航空航天领域,高传四开卧式加工中心加工飞机结构件、发动机零件,性能稳定。上海稳定卧式加工中心批发商
高传四开卧式加工中心可服务于航空航天领域的铝合金结构件、钛合金接头与不锈钢壳体加工,设备通过高速切削与高刚性结构的平衡设计满足该行业对表面质量与尺寸稳定性的要求。高速型主轴 18000 rpm,电主轴功率 30 kW,在 7075 铝合金上采用 φ20 mm 波刃铣刀、切深 15 mm、切宽 12 mm、进给 3000 mm/min 时,材料去除率可达 540 cm³/min。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,适合航空件多孔系位置度要求。设备可选配恒温冷却系统,油温控制在设定值 ±0.5℃ 以内,长时间加工后主轴中心漂移量小于 0.008 mm。床身与立柱材料选用 HT300 高强度铸铁,弹性模量 1.3×10⁵ MPa,为航空薄壁件切削提供稳定支撑,薄壁处振纹深度可控制在 0.005 mm 以下。上海稳定卧式加工中心批发商