商机详情 -
上海国产卧式加工中心生产厂家
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。数控卧式加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。上海国产卧式加工中心生产厂家
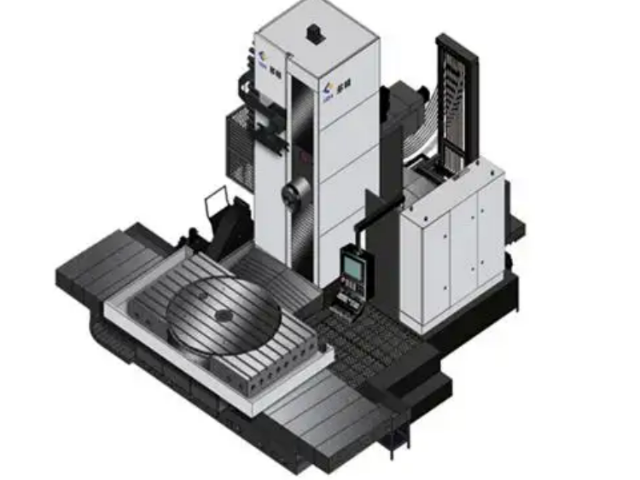
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。浙江工业卧式加工中心配备高精度测量系统,高传四开卧式加工中心实时检测工件尺寸,保障加工质量。
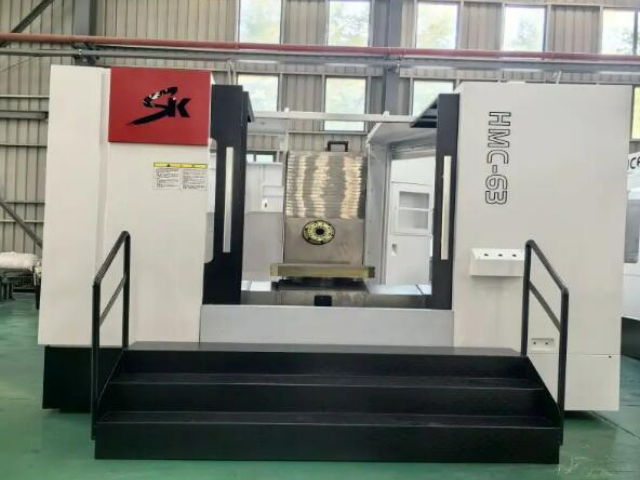
高传四开卧式加工中心面向船舶重工行业的柴油机缸体、液压马达壳体、阀门阀体、锚机零件等大型重型零件加工,提供大承重、大行程、大扭矩机型。以船用柴油机缸体为例,材料 HT300,长度 1800 mm,重量 2500 kg,X 轴行程 2000 mm 机型可一次装夹完成。主轴低速档扭矩 1200 N・m,铸铁粗铣切深 10 mm,金属去除率 150 cm³/min。工作台面 1600×1600 mm,T 型槽 22 mm,均布承重 5000 kg,可直接装夹大型缸体。三轴定位精度 0.012 mm,缸孔同轴度 0.015 mm,满足船用发动机装配要求。设备防护等级高,适合船厂车间多粉尘、多油污环境。排屑机 500 kg/h 大流量,铸铁屑及时排出。某船舶配套企业导入后,缸体加工周期从 8 小时缩短至 5 小时,加工精度稳定,船级社检验一次通过。
高传四开卧式加工中心提供以旧换新与设备置换服务,用户现有老旧设备可评估折价后抵扣新设备货款,降低升级换代的资金压力。评估团队上门检测旧设备状态,包括精度、使用年限、主要部件磨损情况,出具评估报告,折价金额透明合理。旧设备回收后可进行翻新再制造或拆解回用,符合循环经济理念。置换流程简单,用户选定新设备后签订置换协议,旧设备折价直接抵扣首付款,新设备交付时旧设备同步拉走。以某用户置换为例,旧设备评估折价 8 万元,新设备 45 万元,实际支付 37 万元,资金压力减轻。置换服务还可协助用户处理旧设备的拆除与运输,无需用户自行寻找买家,省时省心。设备升级后加工效率与精度提升,用户可承接更高要求的订单,业务空间进一步扩大。高传四开卧式加工中心配备润滑系统,自动润滑运动部件,延长零件使用寿命。
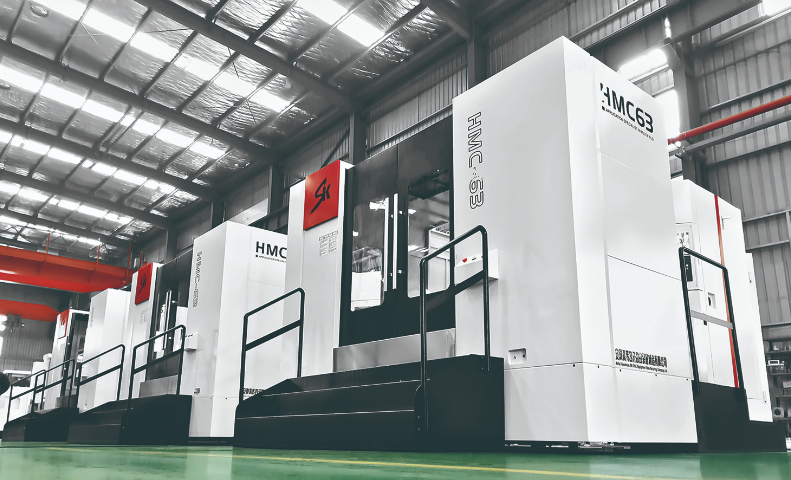
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。高传四开卧式加工中心可定制化设计,根据客户需求调整配置,满足个性化加工。自动化卧式加工中心设备厂家
支持多工序集中加工,高传四开卧式加工中心减少工件装夹次数,降低误差。上海国产卧式加工中心生产厂家
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。上海国产卧式加工中心生产厂家