商机详情 -
高速切割线切割机床批发价
成都正川精机深耕川内电加工行业二十余年,打造了本地化的快速服务体系,为线切割机床客户提供高效的售后响应。川内多数区域的客户报修后,技术人员可 24 小时内上门处理,常规故障当场解决,相比外地品牌 48 小时以上的响应时长,能为客户减少 60% 以上的停机损失。公司本地仓库常备全系列配件与耗材,无需等待外地调货,可快速完成故障更换。同时公司提供线切割机床的定期保养、精度校准服务,帮助客户延长设备使用寿命,稳定加工品质。线切割机床的切割速度可达 120mm²/min,兼顾加工效率与产品表面质量。高速切割线切割机床批发价
线切割机床
新型线切割机床的操作人员上手门槛高,是很多工厂升级设备时遇到的普遍难题。老式快走丝操作简单,而伺服中走丝涉及编程、参数调试、多次切割工艺设置,很多老操作工习惯了老设备的操作逻辑,很难快速上手。多数设备供应商只负责交货,不提供系统的操作培训,导致设备买回来一两个月都达不到正常产能,前期投入的设备回报率很低,甚至会因为操作不当造成设备损坏。对于人手紧张的中小加工厂来说,培训成本与产能爬坡期的损失,也是一笔不小的隐性开支。高速切割线切割机床批发价线切割机床故障现象 可能原因 排除方法.
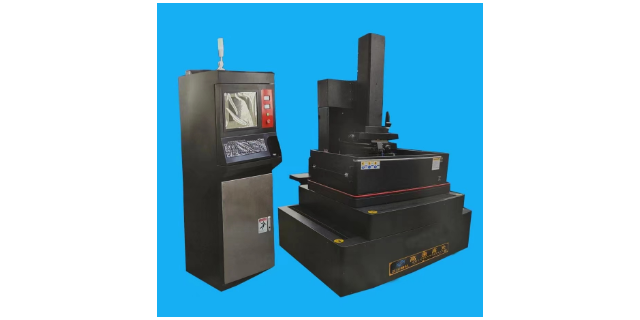
许多中小企业采购的二手机床因缺乏原始资料,控制系统和驱动型号已停产,一旦出现故障难以找到维修配件。老式单板机或早期工业控制计算机的I/O接口板、步进驱动模块在市场上已断供多年,只能依赖拆机件,质量无保证。一台因驱动模块损坏而停机的线切割机床,如果维修方无法找到替换件,机床可能停摆数周。通过系统性的线切割机床维修改造,将老旧控制系统整体替换为当前主流工业平台,不但解决了当下的故障,也为未来更长年限的配件供应和技术支持提供了保障。
许多线切割机床用户在面对设备改造决策时,对“机械大修”与“电气升级”的投入分配缺乏经验,往往偏重一方而忽视另一方,导致改造后整体性能未达预期。机械精度是基础,如果导轨磨损、丝杠间隙未修复,再先进的数控系统也无法准确控制刀具轨迹;电气系统是驱动,如果脉冲电源老化、伺服响应迟缓,即便机械精度再高也无法实现高效稳定加工。一次完整的线切割机床改造,应当先通过激光干涉仪和球杆仪对机械精度进行定量测量,根据数据决定需要修复或更换的机械部件,在此基础上再进行电气和控制系统的匹配升级。线切割机的原理,原来是这样,这设计太巧妙了.
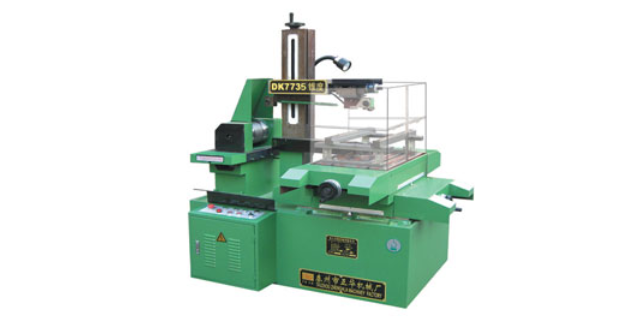
数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床很具感性作用的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。线切割机床可加工带锥度的工件,满足模具、汽车等行业对锥度零件的加工需求。高速切割线切割机床批发价
想要提升生产效率降低加工成本增强竞争力,难道你还没考虑过线切割机床吗?高速切割线切割机床批发价
1.准备工作(1)检查切割液的质量和数量,保证充足、清洁;(2)检查电极的制造工艺、材料和磨损程度,保证加工质量;(3)检查工件夹紧和安装,保证加工位置正确。2.机床操作(1)开机前要检查各设备的接线和调整,并进行基本的示教;(2)开机后,根据工件材料、加工工艺和要求,调整相应的加工参数;(3)加工过程中要严格按照操作指令和程序执行,注意观察工件加工状态,及时进行调整。3.注意事项(1)线切割机操作时要注意安全,特别是要保持操作人员的安全;(2)严禁在切割液中使用其它杂物,以免影响加工质量和机器寿命;(3)加工结束后要清洁机床和工作场地,并及时更换切割液。高速切割线切割机床批发价