商机详情 -
广元市高效便捷线切割机床批发公司
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。老旧线切割机床故障频发频繁停机,打乱生产排期,耽误订单交付影响企业市场信誉。广元市高效便捷线切割机床批发公司
线切割机床
线切割机床的“锥度切割”功能,通过使电极丝倾斜一定角度,可加工模具的拔模斜度和上下异形零件。该功能由数控系统的U轴和V轴驱动上丝架导轮,在工作台X、Y轴运动的同时进行联动,实现电极丝的精确倾斜。锥度切割的精度保持性依赖于上、下导轮之间的相对位置精度,如果上导轮因轴承磨损产生径向跳动,或U、V轴的丝杠存在反向间隙,实际切割出的锥角与设定值之间会产生偏差。线切割机床在出厂时通常用精密量规校准上下导轮的垂直度和同心度,使用过程中需定期检查导轮状态并进行必要的维修改造,以确保锥度切割的精度。遂宁市实验室线切割机床导电材料微细孔加工传统方式难以实现,线切割机床可加工直径 0.1mm 以上的微细孔与窄缝。
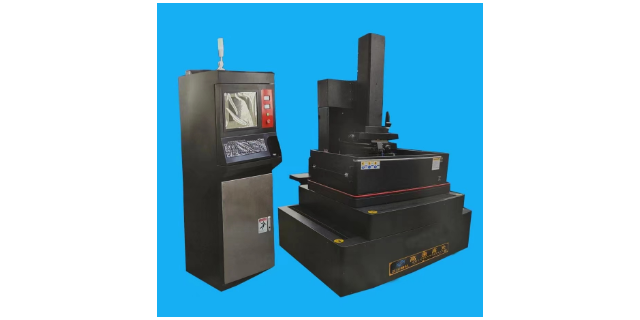
卧式加工中心卧式加工中心通常采用移动式立柱,工作台不升降,T形床身。T形床身可以做成一体,这样刚度和精度保持性能比较好,当然其铸造和加工工艺性差些。分离式T形床身的铸造和机械加工工艺性都改善,但联接部份要用定位键和的定位销定位,并用大尺寸螺栓紧用以保证刚度和精度。卧式加工中心的立柱普遍采用双立柱框架结构形式,主轴箱在两立柱之间,沿导轨上下移动。这种结构刚性大,热对称性好,稳定性高。小型卧式加工中心多数采用固定立柱式结构,其床身不大,且都是整体结构。卧式加工中心各个坐标的运动可由工作台移动或由主轴移动来完成,也就是说某一方向的运功可以由刀具固定,工件移动来完成,或者是由工件固定,刀具移动来完成。
成都正川精机深耕川内电加工行业二十余年,搭建了完善的本地化快速服务体系,为线切割机床客户提供高效的售后响应与技术支持。川内多数区域的客户提交报修申请后,技术人员可 24 小时内上门处理,常规故障当场就能排查解决,相比外地品牌 48 小时以上的平均响应时长,能为客户减少 60% 以上的停机损失。公司在本地建有专属配件耗材仓库,常备全系列的设备配件与消耗品,无需等待外地调货,可快速完成故障部件更换。同时公司还提供线切割机床的定期保养、精度校准等增值服务,帮助客户做好设备日常维护,延长设备使用寿命,稳定加工品质,减少突发故障的概率。电子电器行业加工接插件、引线框架与散热片,线切割机床可实现微细结构的准确加工。
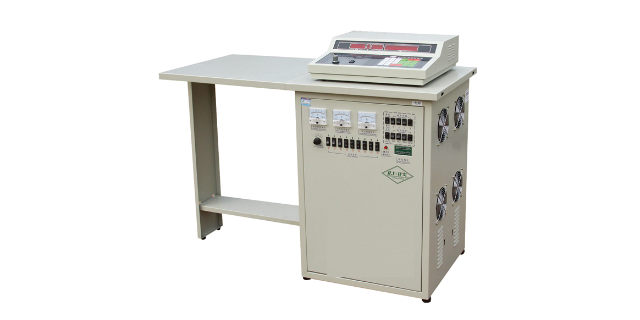
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。想要小批量多品种快速生产又不想开模,还有比线切割机床更合适的加工设备吗?德阳市全自动线切割机床售后服务
模具加工后需要大量人工打磨影响效率,难道你不想用切割面光洁度高的线切割机床吗?广元市高效便捷线切割机床批发公司
在四川地区,许多中小模具厂持有的快走丝线切割机床已服役十年以上,加工效率普遍较新机下降百分之三十以上,但企业因资金压力无法整机更新,陷入设备精度与订单要求之间的困境。这些机床的丝杠和导轨因长期磨损,反向间隙从新机的几微米扩大到几十微米,加工出的圆孔呈椭圆,方孔对角尺寸不一致,模具镶块配合间隙超差,导致试模时产品飞边过大。更隐蔽的损失在于机会成本,精度不达标的线切割机床无法承接对尺寸一致性要求较高的零件订单,而这部分订单的利润往往高于普通粗加工件。一次彻底的线切割机床维修改造,将精度恢复到稳定保证几个丝公差的水平,实质上是恢复并扩展了企业的业务承接能力。广元市高效便捷线切割机床批发公司