商机详情 -
陶瓷激光切割机批发价格
实验室陶瓷切割机
电火花线切割原理:电火花线切割原理是种特殊方式,通过带电产生高温融化掉与电极丝接触的部分。具体基本工作原理是利用连续移动的细金属丝(称为线切割的电极丝,这电极丝可以是钼丝,可以是铜丝)作电极,带电的电极丝在运行中不断与工件放电,瞬时温度在放电点处超过六千度,对工件进行脉冲火花放电蚀除金属,以此达到切割成型加工的目的。金刚砂线切割原理主要是磨,电火花线切割原理是高温腐蚀,完全不一样哦。因为它们擅长的领域不同,金刚砂线切割针对的是脆性材料,电火花线切割针对的是能导电有韧性的金属材料。陶瓷激光切割机批发价格陶瓷板背面的支撑吸盘可调阻尼,属于实验室陶瓷切割机保护薄形工件的细节方案。
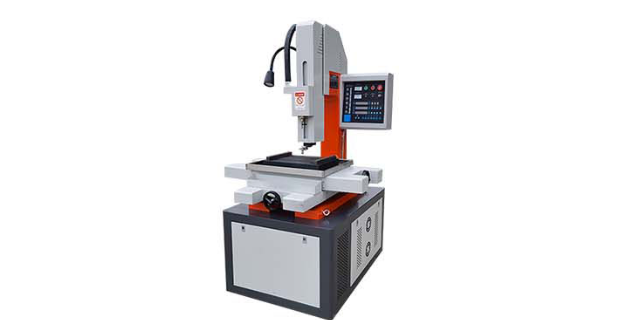
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线切割切片机加工补偿的设置,是要根据不同情况来设置参数的大小。
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化的,比较好是寄一点材料去试切一下。比如一筒金刚石线有300米,如果是切软的材料,一天8小时,用个十天八天,甚至一个月都可能。但用来切翡翠这样硬度的材料,就三十个小时左右,要是切碳化硅那样硬的,也就六七个小时吧,甚至只能用三个小时左右就得更换新线了。要是遇到特殊情况,材料韧性较大,容易夹丝,很容易断线的。很多实验室在用简易湿式锯时苦于飞溅,实验室陶瓷切割机的全封闭钣金护罩把冷却液牢牢锁在内部。
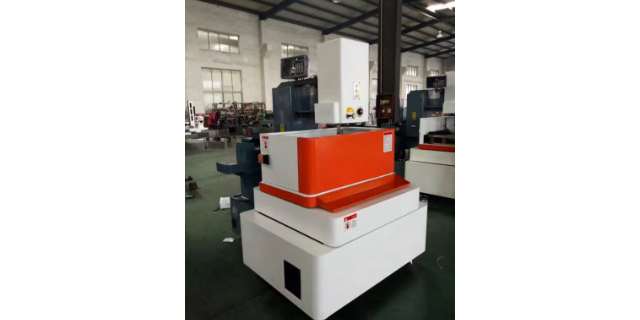
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可以达到4000rpm,加之导轮直径大,所以金刚线的速度更快,今科技术现阶段的环形金刚线走线速度可以达到49m/s。所以环形切割线在切割硬度和密度在石墨、陶瓷、油石等级的材料,切割速度上有优势。关于取芯C型往复走丝金刚线切形机的金刚线不是封闭的,所以C型金刚线可以从被切割材料内部进刀,把切割材料的内部开孔,满足要求线不能从材料外部切割进去的用户,及C型金刚线切形机既可以从材料外部进刀切割,也可以从材料内部开孔进刀切割。刀片磨损实时可见,实验室陶瓷切割机的透明护罩还兼具观察与隔音功能。陶瓷激光切割机批发价格
是不是仍在忍受粉尘飞扬的切割环境,采用湿式作业的实验室陶瓷切割机或许能让车间干净许多。陶瓷激光切割机批发价格
金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速度的问题,我之前在其他厂家工作时,曾经我们做过用金刚石线切割机切割直径为100mm钛合金圆柱的试验,客户原先是使用的锯条切割,切割一片使用的时间为15分钟,但切缝太宽,为了节省成本,客户想找别的方式切割钛合金。用其他厂家的快走丝电火花线切割机切割一片耗时2个小时(120分钟),用我们的快走丝电火花线切割机切割一片耗时1小时20分钟(80分钟),用我们的往复运动式金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。这就表示电火花线切割机床切割直径为100mm的导电硬金属钛合金圆柱体,慢2个小时可以切完;而用金刚石线切割机切割同样的钛合金圆柱体一刀则需要10~14个小时。这是用户无法接受的切割速度。陶瓷激光切割机批发价格