商机详情 -
智能中走丝线切割机床厂
造业对线切割应用的普及,现在的线切割机床的应用已不*局限在模具制造,有大部分机械零件的粗加工也在用线切割机床,所以低档次的线切割机床也有一定市场。另一个原因就是GB7926—87线切割机床精度标准中明确规定:在达到本标准之前首先要达到JB2670—82《金属切削机床精度检验通则》,而一些不具能力的生产厂钻国家标准的空子,他们无视JB2670—80国家标准,在生产过程中降低加工精度选用劣质材料,于是就出现了如前所述的1—2年以后精度完全丧失。从社会环境来看,中国实行市场经济的时间不长,一些小型的线切割机床生产厂还处在原始资本的积累阶段,这些厂家往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能,这类制造商在中国的东部地区非常之多,再加上目前中国与市场经济相配套的法律还不成熟,以及因利益驱使的地方保护,所以这些不具生产能力的企业还会继续生存,从目前的现状看国家对此的态度是通过市场的竞争而自然淘汰。"中走丝线切割机床"多次加工工艺技术论述。智能中走丝线切割机床厂
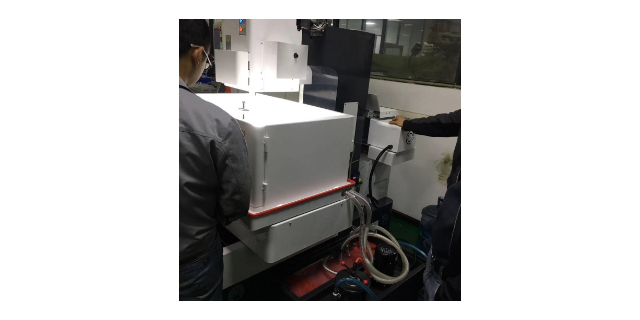
表面粗糙度变差1)切割液使用时间过长,浓度不合适----保持冷却液浓度在11~12.5%,必要时更换切割液。2)主导轮及轴承磨损----观察电极丝运行是否抖动,听各部位轴承有无异常响声,由此来判断是否要更换轴承或导轮,必要时请更换。3)修切加工工艺有误----正确选用修切条件号及偏移量。4)工件变形---避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。5)钼丝损耗较多----更换新的钼丝。6)材料的组织结构问题----不同的材料加工效果不一样。7)机床状态欠佳----检查各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。德阳中走丝线切割机床加工中心中走丝线切割机床支持大锥度切割,可加工带锥度的复杂零件,满足不同行业的加工需求。
中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。快走丝加工技术的优点顾名思义,快走丝加工是因为切割加工过程中电极丝作高速的走丝运转而得名。快走丝加工机床是我国的电加工机床,经过几十年的不断完善和发展,现已成为制造业中的一种重要加工手段。可满足中、低档模具加工和其他复杂零件制造的要求,在中低档市场中占有相当的分量。
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。科研院所实验室需要加工实验用精密零件,中走丝线切割机床可满足各类科研加工需求。
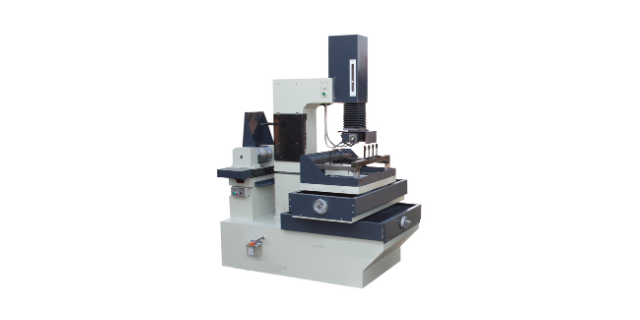
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的工艺效果。(2)电极丝中心轨迹的补偿量F:F=δ+1/2ΦD+⊿+S式中:F为补偿量,MM;δ为次切割时的平均功放电间隙,MM;ΦD为电极丝直径,MM;⊿为给第二次切割留的加工余量,MM;S为精修余量,MM。在高峰值电流加工的情况下,放电间隙δ约为0.02UM,精修余量S甚微,约为0.005UM;而加工余量⊿则取决于切割后的加工表面粗糙度。在我们试验及应用的条件下,次切割的加工表面粗糙度一般控制在RA《=3.5MM,再考虑到往复走丝切割条纹的影响,⊿≈2X(5X0.0035)=0.035MM。这样,补偿量F应在0.05—0.06UM之间,选大了会影响第二次切割的速度,选小了又会在第二次切割时难以消除次切割留下的换向条纹痕迹。(3)走丝方式:采用整个贮丝筒的绕丝长度全程往复走丝,走丝速度8M/S。和单一功能线切割相比,中走丝线切割机床可适配多种材料与多种加工工艺,适用范围更广。成都伺服中走丝线切割机床可试割
中走丝性价比怎么看?从哪里看?就这5点。智能中走丝线切割机床厂
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选用的脉冲参数应使加工质量提高一级,即第二次切割的表面质量要达到RA《=1.7UM,减少脉冲能量的方法主要靠减少脉宽,而脉冲峰值电流不宜太小。(2)电极丝中心轨迹线的补偿量F::由于第二次切割是精修,此时的放电间隙很小,为0.005—0.007MM,第三次切割所需的加工余量甚微,只有几微米,二者加起来约为0.01MM。这样,此时的补偿量F约为1/2ΦD+0.01MM即可。(3)走丝方式:为了达到修光的目的,通常以降低丝速为实现,降低丝速虽可减少电极丝的抖动,但往复切割条纹仍难避免。采用某短程往复走丝切割,并对进给速度进行限制之后,可以在第二次切割后基本消除往返切割条纹,加工表面粗糙度RA在1.4—1.7UM范围内。智能中走丝线切割机床厂