商机详情 -
智能中走丝线切割机床批发价格
第二次切割第二次切割的主要任务是修光。各有关参数选用如下:(1)脉冲参数:要达到修光的目的,就必须减少脉冲放电能量,但放电能量太小,又会影响第二次切割的速度,在兼顾加工表面质量及切割速度的情况下,所选用的脉冲参数应使加工质量提高一级,即第二次切割的表面质量要达到RA《=1.7UM,减少脉冲能量的方法主要靠减少脉宽,而脉冲峰值电流不宜太小。(2)电极丝中心轨迹线的补偿量F::由于第二次切割是精修,此时的放电间隙很小,为0.005—0.007MM,第三次切割所需的加工余量甚微,只有几微米,二者加起来约为0.01MM。这样,此时的补偿量F约为1/2ΦD+0.01MM即可。(3)走丝方式:为了达到修光的目的,通常以降低丝速为实现,降低丝速虽可减少电极丝的抖动,但往复切割条纹仍难避免。采用某短程往复走丝切割,并对进给速度进行限制之后,可以在第二次切割后基本消除往返切割条纹,加工表面粗糙度RA在1.4—1.7UM范围内。中走丝线切割机床配备自动穿丝功能,可减少人工干预,提升设备的自动化水平与生产效率。智能中走丝线切割机床批发价格
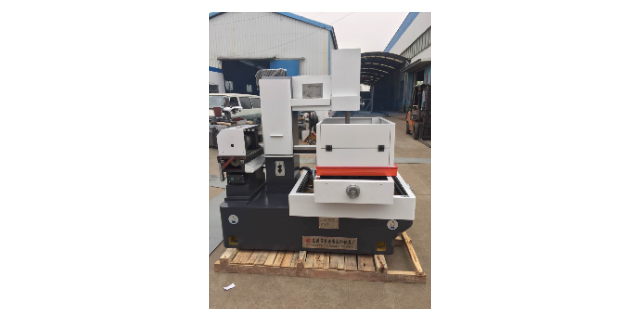
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。伺服中走丝线切割机床批发商中走丝线切割机床机身采用铸铁结构,经过去应力处理,运行稳定可保证长期使用的精度。
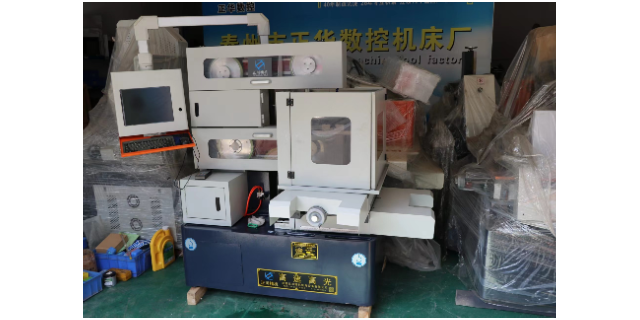
快走丝电火花线切割机虽然加工成本比较低,但是加工质量也差,无法满足小模数齿轮精度和表面粗糙度的要求,不适合用于小模数齿轮的制造。中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了在小模数齿轮加工中慢走丝成本高、快走丝质量差的缺陷,适用于多品种小批量,小模数齿轮的生产。电火花线切割机的加工效率主要由平均切割面积速度来决定,快走丝的加工效率比较高,其次是中走丝,是慢走丝。。
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者新品试制时,定制加工刀具和制作工装既延长生产周期又将提高生产成本。而传统的滚齿或者插齿加工方法无法快速响应,采用电火花线切割加工方法可以弥补传统工艺的不足。电火花线切割加工柔性好,工艺准备时间短,一般情况下不受齿轮模数、压力角、齿数的限制,通过程序改动可直接加工齿轮。然而,电火花线切割机有不同的种类和加工方式,如何选择合适的机床种类和加工方式来满足多品种小批量小模数齿轮制造在质量、效率和成本上的要求,便成为了工艺设计人员需要研究解决的问题。对中走丝线切割的粗制滥造说“不”!
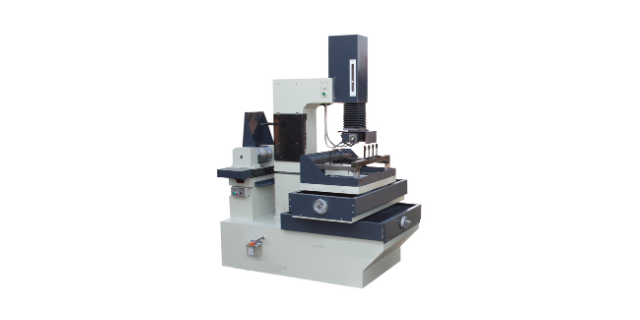
为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统和工作液系统的控制)都已达到较高的水准。采用水温冷却装置,使机床内部温度与水温相同,减小了机床的热变形;采用闭环数字交(直)流伺服控制系统,确保优良的动态性能和高定位精度,加工精度可控制在若干微米以内,精密定位可实现0.1μm当量的控制;采用浸入式加工,降低工件热变形;电机伺服,闭环电极丝张力控制;采用电压调制对刀电源实现高精度对刀,对刀精度可达0.002㎜,不损伤工件,不论干湿。表面质量日臻完善先进的慢走丝加工机床采用平均电压为零的无防电解脉冲电源,电解的破坏已降到比较低程度。此外,由于脉冲电源的改进,普遍采用高峰值,窄脉宽(微秒级),材料大多数为气相抛出,带走了大量的热,工件表面温度就上不去,开裂的现象大为减少;不*加工效率高,而且使表面质量提高。采用无电解电源进行电火花线切割加工,可使表面变质层控制在2μm以下。切割的硬质合金冲模刃口的耐磨性和磨削没有什么不同,甚至优于机械磨削加工,越来越多的零件加工“以割代磨”。中走丝线切割机床支持大锥度切割,可加工带锥度的复杂零件,满足不同行业的加工需求。伺服中走丝线切割机床批发商
慢走丝设备采购与使用成本过高,难道你没发现中走丝线切割机床可满足多数加工需求吗?智能中走丝线切割机床批发价格
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)智能中走丝线切割机床批发价格