商机详情 -
自动穿丝线切割机床厂价
随着航空航天、3C产品对模具与零件加工精度要求越来越高,促使电火花线切割机床功能与加工性能指标不断提升,现就电火花线切割机床未来技术发展方向进行探讨,希望对电火花线切割机床制造厂家在技术创新道路上起到一定参考作用。一、电火花线切割机床产品技术性能分层趋势。慢走丝线切割机床达到比较好表面粗糙度Ra<0.008μm、精度±1μm的技术性能指标,中走丝线切割机床性能指标普遍在比较大切割效率250mm~2/min、比较好表面粗糙度Ra0.8μm、切割工件精度小于0.01mm及以上,未来电火花线切割机床的各项性能指标会不断提升,中走丝线切割机床号慢走丝线切割机床形成高低搭配、相互竞争、不断提高的局面。二、不断提升电火花线切割机床实用性加工技术指标。电火花线切割机床加工性能指标提升速度趋于放缓,但电火花线切割机床实用性加工技术指标提升空间还很大,各机床制造厂家应把重心放在实用性加工技术指标提高上。三、机床精度保持性提高与数控功能的不断丰富。直线驱动电机、高精度全闭环控制数控系统等在电火花线切割机床上应用,机床的结构设计上更加重视机体的热平衡问题,电火花线切割机床精度保持性与数控功能会继续得到提升。线切割机床操作教程线切割操作方法。自动穿丝线切割机床厂价
自动穿丝线切割机床
放电回路和控制系统优化。通过设计放电回路并优化控制系统,进一步完善加工工艺数据库,能进行不同电极—工件材料对的组合加工,具有镜面加工、硬质合金加工、高速石墨加工、小电流加工、防拉弧积碳、超高精加工等放电回路。北京迪蒙数控公司的SF-4机床配置大面积镜面、微小电流(0.1A)、钛合金、高温合金、超硬合金等模块单元,采用模糊神经网络技术和自学习功能,对近千条加工参数进行整合优化,可以提供更加智能的加工程序。石墨电极加工回路在精加工领域进一步扩展,许多参展厂商自主设计的石墨加工回路,提高了石墨电极的精加工效率,CNC-400机床采用石墨电极时,粗加工效率较铜电极倍,精加工效率较铜电极快5倍。自动穿丝线切割机床厂价线切割机床的主要品牌有哪一些?
线切割技术主要具有以下特点:(1)加工中不存在的机械切屑力,无论工件硬度和刚度如何,只要是导电或半导电的材料都能进行加工。但无法加工非金属导电材料。(2)可以加工小孔和复杂形状零件,但无法加工盲孔。(3)电极丝损耗小,加工精度高。(4)加工时产生的切缝窄,金属蚀除量少,有利于材料的再利用。(5)工件材料过厚时,工作液较难进入和充满放电间隙,会对加工精度和表面粗糙度造成影响。(6)加工过程中可能会在工件表面出现裂纹、变形等问题,加工之前应适当热处理和粗加工,消除材料性能和毛坯形状的缺陷,提高加工精度。(7)通过数控编程技术对工件进行加工,可对加工参数进行调整,易于实现自动加工
提升智能化自动化水平。多数参展厂商对机床的自动化功能持续优化,一定程度上提升了机床的智能化水平,进一步提高了用户使用体验的便捷性。日本沙迪克公司优化LN Pro AI加工辅助技术,根据加工形状、工件特性、表面质量要求、摇动模式等因素,基于Q3ute-AI自动计算生成比较好加工条件和NC程序,并会对错误路线进行自主学习,可改善二次加工效果。日本三菱电机公司的SG8P数控电火花成形机床凭借D-CUBES传感技术与AI技术Maisart,自动识别浇口等结构的加工深度,通过适化控制与高速抬刀相结合的方式,改善加工稳定性进而实现高速化。电火花线切割加工的原理简介。
线切割加工的变形大小与工件的结构有关系。窄长形状的凹模、凸模易产生变形,其变形的大小与形状复杂程度、长宽比等有关系;壁厚较薄的工件容易产生变形。如果变形非常小,在加工要求的精度范围以内,这种变形几乎可以忽略不计。但如果变形超出了加工精度要求,会使尺寸出现明显偏差,影响工件的加工形状。造成变形的原因是多方面的,譬如,材料问题、热处理问题、结构设计问题、工艺安排问题及线切割时工件的装夹和切割路径选择问题等等。这些多方面的原因将导致材料内部应力作用发生变形。简述线切割机床加工的基本原理。自动穿丝线切割机床厂价
简述电火花线切割加工的特点_。自动穿丝线切割机床厂价
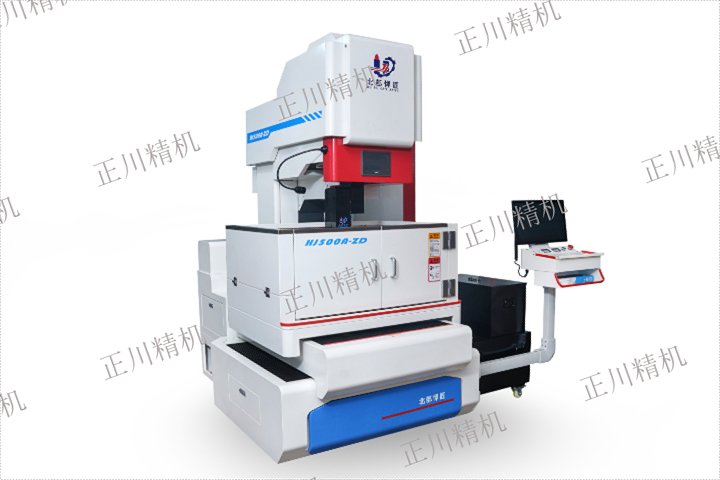
自动穿丝线切割机床在技术上具有多项优势。首先,其采用的高频脉冲放电技术,使得切割过程中的热影响区极小,能够有效避免工件变形和热损伤。这一技术优势使得机床在切割高硬度材料时,依然能够保持优异的切割效果,满足客户对高精度加工的需求。其次,机床配备了智能化的控制系统,能够实时监测切割过程中的各项参数,如电流、电压、切割速度等,确保切割过程的稳定性和一致性。通过数据反馈,系统能够自动调整切割参数,以适应不同材料和厚度的工件,进一步提高了加工效率和切割质量。,自动穿丝线切割机床还具备良好的兼容性,能够与多种CAD/CAM软件进行无缝对接,方便用户进行设计和编程。这种灵活性使得机床能够适应多种生产需求,广泛应用于航空航天、汽车制造、医疗器械等多个行业。自动穿丝线切割机床厂价