商机详情 -
四川电火花快走丝线切割机床生产厂家
很多企业因忽视快走丝线切割机床价值,仍用传统铣削或依赖外发加工,导致成本高、交期长、品质不稳。正川精机快走丝线切割机床可高效完成各类精密切割任务,适配多种材料与复杂场景,帮助企业实现自主加工、降本增效。四十余年技术沉淀与大量客户应用案例,充分验证设备性能与服务实力,值得精密加工企业深入考察,优化设备配置。设备选型直接影响车间长期效益,低价普通快走丝线切割机床看似投入少,却隐藏精度差、效率低、维修贵、服务弱等问题,长期成本更高。正川精机快走丝线切割机床兼顾品质与性价比,搭配完善服务体系,帮助企业控制全生命周期成本,提升综合效益。我们坚持以成熟技术与可靠服务助力客户发展,已成为四川地区电加工设备推荐品牌,值得企业信赖与选择。青羊区DK7745快走丝线切割机床。四川电火花快走丝线切割机床生产厂家

对于模具制造和零件加工来说,快走丝线切割机床加工出的表面会留下一层独特的“白层”,即重铸层,这是电火花加工必然产生的变质层。当脉冲放电瞬间的高温将工件材料熔化时,一部分被抛出,另一部分会迅速被工作液冷却,重新凝固在切割表面,形成这层极薄的组织。它的硬度较高,内部往往存在微小裂纹和拉应力,对于承受交变载荷或高冲击力的模具零件,这很可能成为疲劳裂纹源,降低使用寿命。在快走丝线切割机床的多次切割工艺中,精加工阶段的一个重要目标就是用微小的放电能量逐步去除这层有害的重铸层,同时修整尺寸精度并改善表面粗糙度。传统的单次切割工艺会导致重铸层较厚,通常在0.01至0.05毫米之间,而采用多次切割技术后,终加工表面的重铸层厚度可以控制在数微米以内,表面光洁度也大幅提升。理解这一原理,有助于工艺人员合理设计加工余量,确保去掉前几次切割留下的变质层,终获得满足使用要求的零件表面完整性。四川高速精密快走丝线切割机床批发快走丝线切割机床产品介绍哪家好?

在宜宾的一家五粮液酒瓶模具制造企业,他们对于模具型腔的表面处理有特殊要求,需要在切割出大体轮廓后,靠钳工手工雕刻出精美的图案纹理。以前用旧的快走丝线切割机床开粗,由于切割表面太粗糙,硬度也不均匀,雕刻师需要先花大量时间将表面修磨平整后才能下刀。换用正川精机的快走丝线切割机床并使用多次切割工艺后,开粗留下的表面已经相当平滑,而且残余的变质层极薄且均匀,硬度变化小。雕刻师反馈说,下刀的触感更“顺”,不再有硬碰硬的打滑感,雕刻一组花纹的时间节省了约三成,而且花纹的边缘更齐整,少有崩口。虽然机床投资的着眼点是效率,但受益的却是产品的艺术表现力和工匠的工作体验,这种意想不到的改善,让该企业在同行中形成了独特的加工品质口碑,接到的样版定制订单明显增多。
快走丝是电火花线切割的一种,也叫高速走丝电火花线切割机床,其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,电极丝可重复使用,加工速度较高。快走丝加工发现火花的瞬间高温会融化和氧化局部金属,从而开拓并发明了火花加工方法。火花线切割机是高速往复式电火花线切割机(“速另外,根据快走丝加工工作台的形式,可以分为单柱交叉工作台和双柱类型(通常称为龙门型)。快走丝加工是电火花线切割的一种,快走丝加工又称为高速线材EDM-HS(WEDM-HS),是我国生产和使用的主要机型,是我国的电火花线切割加工模式。成都市快走丝线切割机床常见问题。
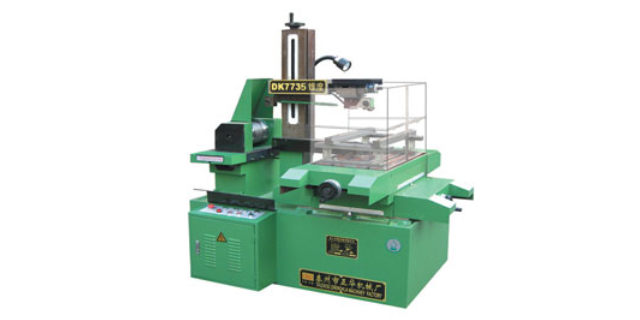
很多中小制造企业外购线切割加工服务,单次报价看似划算,批量核算后成本偏高,还面临交期不可控、图纸泄密、质量波动等风险。外发加工来回运输耗时,紧急订单难以快速响应,遇到复杂轮廓容易出现沟通偏差,导致多次返修。依赖外发会失去生产主动权,旺季时外协排队更会延误整机装配,影响客户信任与长期合作,制约企业业务的稳定拓展,也无法形成自主加工的**竞争力。快走丝线切割机床日常维护不到位易引发漏水、导轮磨损、放电不稳等故障,小问题拖延会变成主轴、电源等关键部件损坏,维修周期长、费用高。部分厂家只卖设备不提供本地化服务,四川地区企业遇到问题需长时间等待外援,生产线被迫停滞。缺乏规范保养指导与快速响应机制,会让设备有效作业率大幅下降,增加企业隐性成本,拖累生产计划执行,影响车间整体运转效率。快走丝线切割机床的特点有哪些?四川高速精密快走丝线切割机床批发
巴中市DK7745快走丝线切割机床。四川电火花快走丝线切割机床生产厂家
从事快走丝中走丝线切割很多年了,这么多年做同一种工作,从原来的加工店到后来的模具厂,关于线割加工的各种情况,遇到了太多。经历了太多的错误,失败,教训,也总结了不少方法,所以我也算是有我的一套经验的,一般人都不会花时间把这些经历经验写下来,我把它写下来,和大家做一个分享和交流。下面开始正题。线切割是电加工的一种,快走丝,慢走丝,火花机,细孔放电打孔机都是电加工,都是利用高频电源,火花放电来蚀除金属材料的特性来工作的。四川电火花快走丝线切割机床生产厂家