商机详情 -
德阳精密数控线切割机床批发厂家
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。有金属零件切割加工的需求,可咨询我们为你推荐合适的线切割机床型号与加工方案。德阳精密数控线切割机床批发厂家
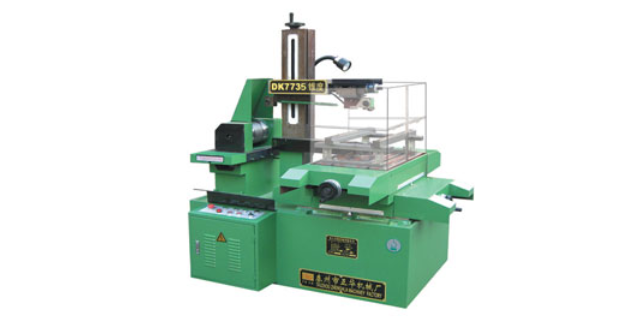
线切割机床
单板机特点:并行工作:加工控制同时可输入编辑程序和进行快速较零工作。程序容量:2158条加工指令。输入方式:键盘,纸带,和直接与编程机通信。比较大控制长度和圆弧半径:最大长度为10米,比较大圆弧半径为100米。间隙补偿:3B直接间隙补偿,补偿量为0-9999um齿隙补偿:用于提高旧机床的待传动精度,补偿量为0-19um数据保护:在切割加工过程中,对被加工程序段和参数数据进行保护,不能进行修改,插入,删除等编程操作。运行方式:任意角度旋转,平移,指令倒走,比例缩放,快速较零。回退功能:短路自动回退,消除短路后自动转为切割,也可按键手动回退,自动回退等待时间为1-99秒。德阳精密线切割机床厂家线切割机床采用电火花放电原理进行加工,非接触式切割不会对工件产生机械切削应力。
短路电流测试置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,用较粗导线短路高频输出端(上线臂前端靠上导轮的一块钨钢是高频输出负极,工作台上沿是高频输出正极),开高频电源,开丝筒电机,开控制器高频控制开关,此时高频电源电流表指示约为2.8A(三)各个参数的选择1.工作电压的选择操作方法:旋转“电压调整”旋钮,可选择70~110V的加工电压,分为三档,电压表指示值即为加工电压值。选择原则说明:高度在50mm以下的工件,加工电压选择在70V,即档;高度在50mm~150mm的工件,加工电压选择在90V,即第二档;高度在150mm以上的工件,加工电压选择在110V,即第三档。
线切割机床的操作规程步骤如下:1、检查开关旋钮以开启交流稳压电源,开电源开关后再开高压开关,等5分钟方可与负线连接。2、检查稳压电源的输出数据及氖灯数码管是否正常,输入信息5分钟后进行试运算,等正常方可加工。3、高频电源开关加工前放在关断位置,在钼丝运转情况下方可开启,并应保持在60~80伏为宜。24、切割加工时应加冷却液,钼丝接触工件时检查高频电源的电压与电液值是否正常,不可在拉弧情况下加工。5、发生故障应立即关闭高频电源并分析原因,电箱内不准放入其它物品尤其是金属器材。6、禁止用手或导体接触电极丝或工件,也不准用湿手接触开关或其它电器部分。线切割机床可实现 24 小时连续自动化运行,一人可同时操作多台设备提升生产效率。
线切割机床的工作原理线切割机床是一种属于电加工的范畴的机器,是1960年的前苏联人发明,是一种利用了在场中积累自由正离子和电子很快地形成一个类似于线状的被电离的导电通道来进行切割,这就是线切割机床的工作原理。线切割机床的特点是只要材料的性质是导体或半导体,不管它的硬度如何,都可以实现加工。不用特定点击只需使用几毫米细的金属线来作为电极工具,加之使用的是避免火灾发生危险的特殊工作液,能够在昼夜无人的情况下连续使用其加工。除了有金属丝直径决定内侧脚小直径有特殊的限制外,无论怎样复杂的开头的零件,即便是平面形状的加工对象。因此,任何复杂开始的零件能编制加工程序就能进行加工制作,也正是因为这个特点,线切切割机很适合生产加工小批量零件和试制品,它的优势是加工时间短,能灵活应用。并且为了能有效地节约贵重的材料,它的进行轮廓加工来所需加工的余量少。线切割加工断丝原因及解决方法...快走丝线切割机床什么牌子好
车间环保要求严格传统加工方式粉尘多,线切割机床采用水基工作液加工无粉尘污染。德阳精密数控线切割机床批发厂家
数控机床加工中的摩擦等均会引起温升及变形而影响加工精度。为确保加工精度,在数控机床结构布局设计中可考虑尽量采用对称结构(如对称立柱等),进行强制冷却(如采用空冷机),使排屑通道对称布置等措施。有良好的低速运动性能数控机床各坐标轴进给运动的精度及其灵敏性亦极大地影响到零件加工精度,要提高数控机床的运动精度可采取降低执行件的质量,减小静、动摩擦系数之差,传动件间间隙,提高传动刚度等措施。有更好的宜人性德阳精密数控线切割机床批发厂家