商机详情 -
乐山市高速精密线切割机床批发价格
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。线切割机床使用与线切割加工.乐山市高速精密线切割机床批发价格
线切割机床
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。成都市线切割机床咨询报价线切割机床可加工带锥度的工件,满足模具、汽车等行业对锥度零件的加工需求。
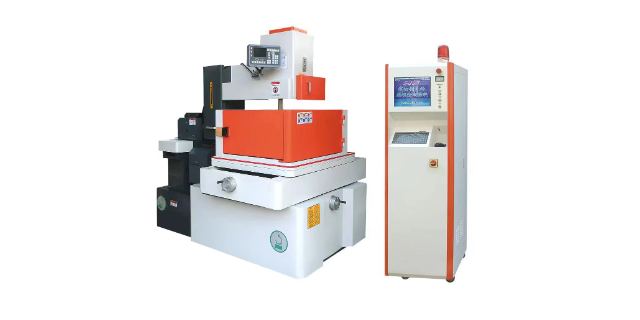
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带来了不同的影响,从而形成不同的特点,其影响主要表现在如下几个方面:不同布局适应不同的工件形状、尺寸及重量如所示均为数控铣床,但四种布局方案适应的工件重量、尺寸却不同。其中,适应较轻工件,适应较大尺寸工件,适应较重工件,适应更重更大工件。不同布局有不同的运动分配及工艺范围如图8所示为数控镗铣床的三种布局方案。其中,主轴立式布置,上下运动,对工件顶面进行加工;主轴卧式布置,加工工作台上分度工作台的配合,可加工工件多个侧面;在基础上再增加一个数控转台,可完成工件上更多内容的加工。
机床的布局机床的布局通常分为三种:床身式、立柱式和龙门式。其中床身式是常见的。床身式机床的主要部件包括床身、主轴、进给机构和切削刀具等。床身部分用于承载各种工件以及加工时所产生的切削力,主轴则负责旋转切削刀具,进给机构则控制工件与刀具之间的相对运动,使切削过程能够顺利进行。立柱式机床比床身式机床更加稳定,其布局将主轴和进给机构集中在立柱上。这种机床通常用于重型切削作业,如车削、铣削、钻孔和槽铣等。龙门式机床则适用于大型工件的切削加工。龙门结构采用大型桥式结构,可以保证机床在加工大型工件时的稳定性和精度。龙门式机床主要应用于航空、航天、船舶、汽车等领域。线切割机床可根据客户的特殊加工需求,进行设备的定制化改造与升级服务。
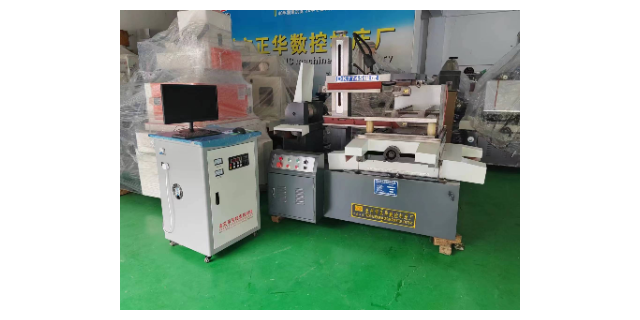
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。线切割机床拥有多年的技术积累与生产经验,产品性能稳定可靠,经过市场长期验证。成都市线切割机床咨询报价
和普通车床加工相比,线切割机床可加工更复杂的异形零件,且加工精度更高。乐山市高速精密线切割机床批发价格
数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。3数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。加工中心:多轴联动、柔性加工单元;金属切削:数控车床、数控铣床、数控镗床、数控钻床、数控磨床、数控冲床;特种加工:电火花线切割机床、电火花成型机床、火焰切割机床、激光加工机床、高压水切割机床、数控自动焊接设备;成型机床:数控压力机、数控剪板机、数控折弯机、数控弯管机、多坐标测量机;其他:自动绘图机、工业机器人及数控系统。乐山市高速精密线切割机床批发价格