商机详情 -
南京截止阀门配件加工公司
阀门加工后密封圈连结处泄漏该怎么修复?原因:密封圈与本体焊接,堆焊质量差;密封圈辗压不严;密封圈连接螺纹、螺钉、压圈松动;密封圈连接而被腐蚀。修复方法:1、密封辗压处泄漏应注胶粘剂再辗压固定;2、密封圈应按施焊规范重新不解之补焊。堆焊处无法补焊时应清理掉原堆焊和加工;3、密封圈连接面被腐蚀,可用研磨,粘接等方法修复,无法修复时用应更换密封圈。;4、卸下螺钉、压圈清洗,更换损坏的部件,研磨密封与连接座密合面,重新装配。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电询价。南京截止阀门配件加工公司
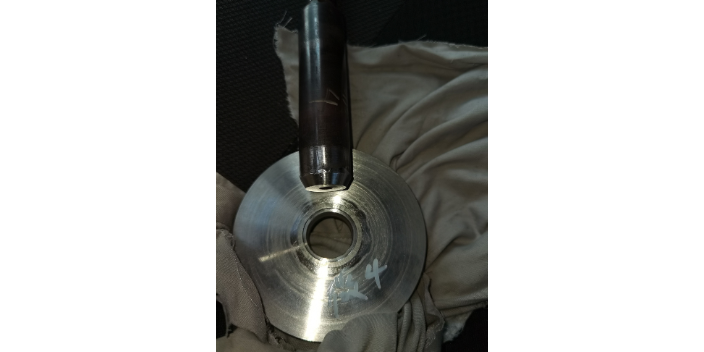
阀门配件加工常用的材料有灰铸铁适用于公称压力PN≤1.0MPa,温度为-10℃~200℃的水、蒸汽、空气、煤气及油品等介质。可锻铸铁适用于公称压力PN≤2.5MPa,温度为-30~300℃的水、蒸汽、空气及油品介质。球墨铸铁适用于PN≤4.0MPa,温度为-30~350℃的水、蒸汽、空气及油品等介质。鉴于目前国内工艺水平,各厂参差不齐,用户又往往不易检验。根据经验,建议PN≤2.5MPa,阀门还是采用钢制阀门为安全。耐酸高硅球墨铸铁适用于公称压力PN≤0.25MPa,温度低于120℃的腐蚀性介质。南京截止阀门配件加工公司阀门制造工艺及加工工艺流程:机械加工工艺。
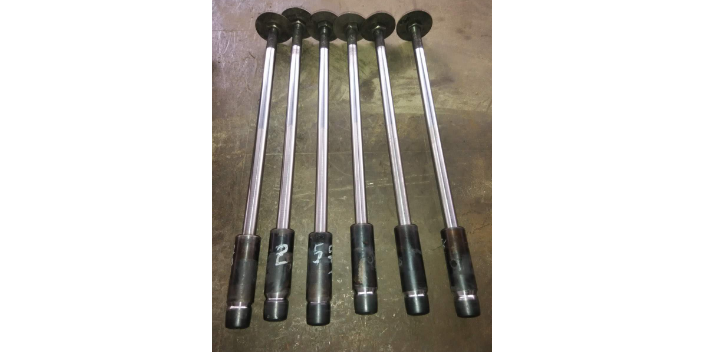
阀门阀杆加工后动作功能障碍原因:在阀门启闭过程中,有时感到有卡阻不灵活,启闭很费力,有时用正常的启闭力矩无法启闭,甚至启闭一段距离后就无法继续启闭阀杄升降失灵的原因有:①操作过猛使螺纹损伤;②缺乏润滑或润滑剂失效;③阀杆弯扭;④表面光洁度不够;⑤配合公差不准,咬得过紧;⑥阀杄螺母倾斜;⑦材料选择不当,例如阕杄和阀杄螺母为同一材质,容易咬住;⑧螺纹被介质腐蚀(指暗杄阀门或阀杄螺母在下部的阀门);⑨露天阀门缺乏保护,阀杄螺纹沾满尘砂,或者被雨露霜雪所锈蚀;⑩阀杄与其它零件卡阻:如第1填料压盖歪斜后碰到阀杄,第二填料安装不正确或压得过紧,第三阀杄与其它零件擦咬或咬死。
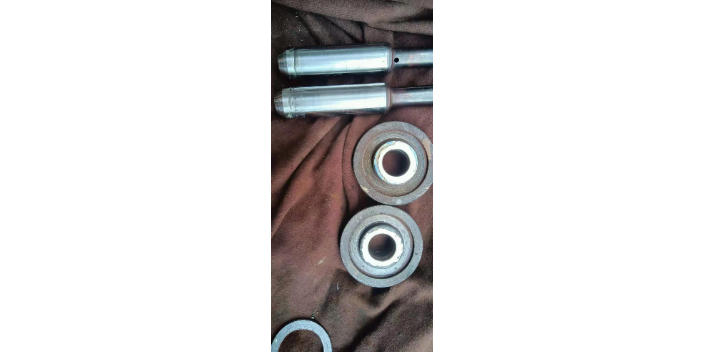
阀门配件加工在工业领域中占据着举足轻重的地位,它是确保阀门性能和可靠性的关键环节。精度是阀门配件加工的重点要求之一。每一个配件的尺寸、形状和表面粗糙度都必须精确控制,以保证在阀门组装后能够实现严密的密封、顺畅的流体控制和长久的使用寿命。例如,阀杆的直线度和圆柱度偏差哪怕极其微小,都可能导致阀门的操作卡顿甚至泄漏。在加工过程中,选用合适的材料至关重要。不同的工况要求阀门配件具备不同的性能,如耐腐蚀性、耐磨性和耐高温性等。因此,根据具体应用场景选择质量的材料,并通过精湛的加工工艺将其转化为高性能的配件,是保证阀门质量的基础。同时,先进的加工设备和技术也是不可或缺的。数控机床、激光切割等高精度加工手段能够实现复杂形状的加工,并且保证加工的一致性和稳定性。阀门配件加工是一项对精度和品质不懈追求的工作,它为工业生产的安全和高效运行提供了坚实的保障。阀杆的一端为螺纹部,杆状体的中间为光杆部,头部与光杆部的连接处是一个有倒角的密封面。
在阀门配件加工过程中,需要注意的首先是选择合适的材料。阀门配件通常需要具备耐高温、耐腐蚀、耐磨损等特性,因此在选择材料时应考虑到工作环境的要求。常见的材料有不锈钢、碳钢、铜合金等,根据具体情况选择合适的材料,以确保阀门配件的使用寿命和性能。在阀门配件加工过程中,需要注意加工工艺。阀门配件通常需要进行精密加工,以确保其与阀门的配合精度。在加工过程中,应注意控制加工精度,避免出现尺寸偏差过大的情况。同时,还需要注意加工表面的光洁度,以确保阀门配件的密封性能和外观质量。阀门配件加工的工作人员不准穿拖鞋、高跟鞋及影响安全的服装,留长头发的要戴安全帽。衢州呼吸阀门配件加工电话
阀杆用于传动,上接执行机构或者手柄。南京截止阀门配件加工公司
阀门加工后漏泄了是什么原因?修复质量差,阀芯阀座研磨的达不到质量标准要求,消除这种故障的方法是根据损伤程度采用研磨或车削后研磨的方法修复密封面。造成安全阀漏泄的另一个原因是由于装配不当或有关零件尺寸不合适。在装配过程中阀芯阀座未完全对正或结合面有透光现象,或者是阀芯阀座密封面过宽不利于密封。消除方法是检查阀芯周围配合间隙的大小及均匀性,保证阀芯顶头孔与密封面同正度,检查各部间隙不允许抬起阀芯;根据图纸要求适当减小密封面的宽度实现有效密封。南京截止阀门配件加工公司