商机详情 -
泰州止回阀门配件加工厂电话
阀门手工操纵焊条进行焊接的电弧焊加工方法:用手工操纵焊条进行焊接的电弧焊方法,称为焊条电弧堆焊。其焊接回路由弧焊电源、电缆、焊钳、焊条、电弧和焊件组成。焊条电弧堆焊在使用中有如下特点:(1)备简单,轻便,适合现场焊接。(2)焊接时是明弧,便于焊工操作者观察,焊接灵活性大,特别是对一些形状不规则和零件的可达性不好的部位进行堆焊尤为合适。(3)焊条电弧焊热量集中,通过选择不同的焊条能够获得几乎所有的堆焊合金成分。(4)这种焊接方法的生产率较低,工件温度梯度大,且稀释率高,不容易获得薄且均匀的堆焊层,通常要堆焊2~3层,但是堆焊层太多会导致开裂。哪些阀门加工工艺特点我们需要注意呢?泰州止回阀门配件加工厂电话
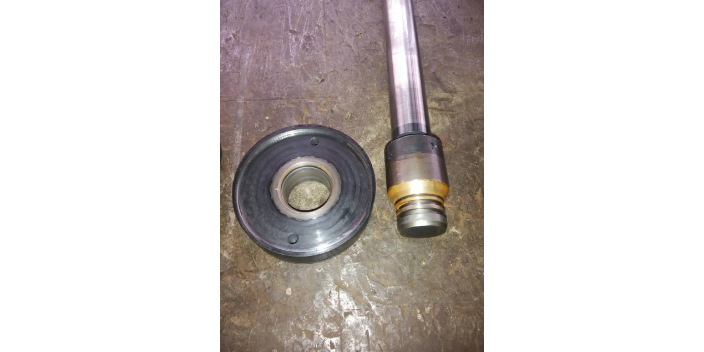
阀门配件中与流动介质接触的可拆卸和可更换的阀内部部件统称为阀内件。这些部件包括阀座,圆盘,压盖,垫片,导轨,衬套和内部弹簧。阀体,阀盖,填料等也与流动介质接触,不被认为是阀内件。阀门的调整性能取决于磁盘和阀座接口以及磁盘位置与阀座的关系。由于装饰,基本运动和流量控制是可能的。在旋转运动装饰设计中,盘紧密地滑过座椅以产生流动开口的变化。在线性运动装饰设计中,盘垂直地远离座椅升起,从而出现环形孔。阀门装饰部件可以由各种材料构成,因为需要不同的特性来承受不同的力和条件。衬套和填料压盖不会像阀盘和阀座那样受到相同的力和条件。流动介质特性,化学成分,压力,温度,流速,速度和粘度是选择合适的装饰材料的一些重要考虑因素。修剪材料可以是或可以不是与阀体或阀盖相同的材料。泰州止回阀门配件加工厂电话大部分的阀门毛坯采用的是结构复杂的薄壳铸件。
球阀修复的注意事项:球阀分解及再装配时必须小心防止损伤零件的密封面,特别是非金属零件,取出O型圈时宜使用专门用的工具。清洗后需待被洗壁面清洗剂挥发后(可用未浸清洗剂的绸布擦)进行装配,但不得长时间搁置,否则会生锈、被灰尘污染。新零件在装配前也需清洗干净。使用润滑脂润滑。润滑脂应与球阀金属材料、橡胶件、塑料件及工作介质均相容。工作介质为燃气时,可用例如特221润滑脂。在密封件安装槽的表面上涂一薄层润滑脂,在橡胶密封件上涂一薄层润滑脂,阀杆的密封面及摩擦面上涂一薄层润滑脂。装配时应不允许有金属碎屑、纤维、油脂灰尘及其它杂质、异物等污染、粘附或停留在零件表面上或进入内腔。
封闭门选用两种不同硬度的材料堆焊,密封副之间产生硬度差,从而使两密封面获得良好的配合和抗檫伤性能。进行表面研磨,表面粗糙度为Ra0.4以下、平面度达到0.03以下,从而使阀门获得良好的密封性能。对于不锈钢阀门的密封面常为本体加工,即密封面直接在阀体或阀瓣上加工而成。密封面金加工完成后进行渗透探伤,确保密封可靠。阀体材料为碳钢的,阀杆金加工之前,进行调质处理(淬火+高温回火),热处理后其硬度达到HB240~280。阀杆经调质处理后,能获得良好的综合力学性能,能够提高阀门的使用性能。阀门内件咬擦伤的修复:正确安装填料或适当压紧填料。
阀门加工后结合面渗漏是什么原因?一是结合面的螺栓紧力不够或紧偏,造成结合面密封不好。消除方法是调整螺栓紧力,在紧螺栓时一定要按对角把紧的方式进行,较好是边紧边测量各处间隙,将螺栓紧到紧不动为止,并使结合面各处间隙一致。二是阀体结合面的齿形密封垫不符合标准。例如,齿形密封垫径向有轻微沟痕,平行度差,齿形过尖或过坡等缺陷都会造成密封失效。从而使阀体结合面渗漏。在修复时把好备件质量关,采用合乎标准的齿形密封垫就可以避免这种现象的发生。三是阀体结合面的平面度太差或被硬的杂质垫住造成密封失效。对由于阀体结合面的平面度太差而引起阀体结合面渗漏的,消除的方法是将阀门解体重新研磨结合面直至符合质量标准。由于杂质垫住而造成密封失效的,在阀门组装时认真清理结合面避免杂质落入。阀杆的一端为螺纹部,杆状体的中间为光杆部,头部与光杆部的连接处是一个有倒角的密封面。泰州止回阀门配件加工厂电话
疏水阀门配件加工请找上海沙威阀门有限公司,欢迎来电沟通。泰州止回阀门配件加工厂电话
阀门的修复方法技巧:阀体和阀盖的修复阀体和阀盖是阀门较外部的封闭壳体,用以承受介质的压力,操作时的附加力,阀门其他零件重量,以及连接处法兰或螺纹的紧力.阀体和阀盖要求有一定的强度和刚度,他们的损坏主要是介质腐蚀,冲蚀及机械损伤造成的局部缺陷,当因腐蚀或冲蚀造成壁减薄,以至影响到它们的强度和刚度时,则无法修理,应予以更换。修复时,阀体和阀盖应先进行水压强度试验,再用水,压缩空气,煤油或其它介质检验其严密性。阀体和阀盖的缺陷一般采用补焊的方法,根据材质的不同选用相应的焊条和焊接工艺.焊补前应将有缺陷的金属清洗干净,补焊后还应进行检查和修整,并消除应力。泰州止回阀门配件加工厂电话