商机详情 -
常州闸阀门配件加工厂电话
阀门配件加工常用的材料有灰铸铁适用于公称压力PN≤1.0MPa,温度为-10℃~200℃的水、蒸汽、空气、煤气及油品等介质。可锻铸铁适用于公称压力PN≤2.5MPa,温度为-30~300℃的水、蒸汽、空气及油品介质。球墨铸铁适用于PN≤4.0MPa,温度为-30~350℃的水、蒸汽、空气及油品等介质。鉴于目前国内工艺水平,各厂参差不齐,用户又往往不易检验。根据经验,建议PN≤2.5MPa,阀门还是采用钢制阀门为安全。耐酸高硅球墨铸铁适用于公称压力PN≤0.25MPa,温度低于120℃的腐蚀性介质。阀门内件咬擦伤的修复:严格的阀门内腔清洁度。常州闸阀门配件加工厂电话
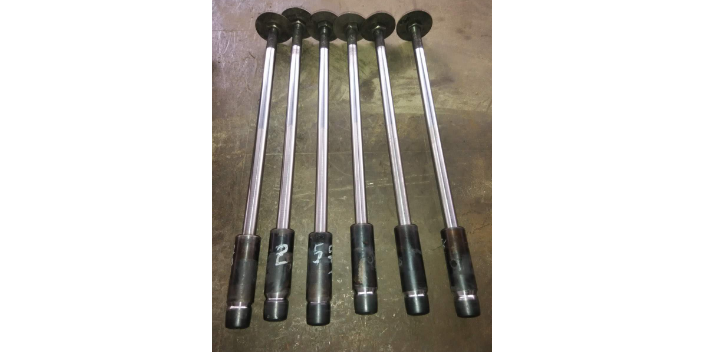
球阀修复的注意事项:球阀分解及再装配时必须小心防止损伤零件的密封面,特别是非金属零件,取出O型圈时宜使用专门用的工具。清洗后需待被洗壁面清洗剂挥发后(可用未浸清洗剂的绸布擦)进行装配,但不得长时间搁置,否则会生锈、被灰尘污染。新零件在装配前也需清洗干净。使用润滑脂润滑。润滑脂应与球阀金属材料、橡胶件、塑料件及工作介质均相容。工作介质为燃气时,可用例如特221润滑脂。在密封件安装槽的表面上涂一薄层润滑脂,在橡胶密封件上涂一薄层润滑脂,阀杆的密封面及摩擦面上涂一薄层润滑脂。装配时应不允许有金属碎屑、纤维、油脂灰尘及其它杂质、异物等污染、粘附或停留在零件表面上或进入内腔。金华球阀门配件加工价格阀门配件加工的操作步骤是所有员工在进入工作岗位前,检查自己服饰是否符合工作要求。
阀门配件日常修复保养调试怎么做?阀门的具体修复保养措施有:定期修复打压、定期清洗、更换易损件,并对修复保养后的阀门进行技术鉴定。阀门月检查表:检查所有阀门的开闭是否正常;检查阀体有无损伤及泄漏等异常现场;对常开或者常闭阀门的阀杆部位进行润滑并记录周期;检查阀杆动密封和法兰垫片静密封处是否有泄漏;针对常开或常闭阀门转动1~2圈做一次升级实验;检查和调试阀门的动力头和电气系统。半年检查:针对电动阀和气动阀的行程控制器、开度指标器做一次调试。年检:对使用5年以上的阀门检查抽检10%以上,进行解体检查和水压试验。
高平台球阀原理、特性、分类、安装、修复及安装解决方案:球阀在关闭状态下,阀体内部依旧存在受压流体;修复前,解除管线压力并使阀门处于打开位置;修复前,断开电源或气源;修复前,将执行机构与支架脱离;必须先查明球阀上、下游管道确已卸除压力后,才能进行拆卸分解操作;分解及再装配时必须小心防止损伤零件的密封面,特别是非金属零件,取出O型圈时宜使用专门用的工具;装配时法兰上的螺栓必须对称、逐步、均匀地拧紧。清洗剂应与球阀中的橡胶件、塑料件、金属件及工作介质(例如燃气)等均相容。工作介质为燃气时,可用汽油清洗金属零件。非金属零件用纯净水或酒精清洗。阀杆是易损件,在选用时应注意材料的机械加工性能和热处理性能。
阀门配件加工的方法有:完整互换法阀门采用完全互换法装配时,阀门的每个零件不须经由任何修整和抉择就能进行装配,装配后的产品即能达到规定的技术要求。此时,阀门零件要完全依照设计要求加工,以满足尺寸精度跟形位公差的要求。完全互换法的长处是:装配工作简略、经济,工人不需很高的技巧程度,装配进程的生产效力较高,易于组织装配流水线和组织专业化生产。然而肯定来说,采取完全调换装配时,对零件的加工精度要求较高。实用于截止阀、止回阀,球阀等构造肯定简略的阀类以及中、小口径的阀门。阀门,阀体、阀盖采用铸件,DN<50的采用锻件。淮安电动阀门配件加工
锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电详询。常州闸阀门配件加工厂电话
通过机械加工,使用铣床、车床、钻床等设备,对阀门配件进行精确的加工和修整。对加工完成的阀门配件进行热处理,以提高其硬度和耐磨性。在阀门配件加工的过程中,质量控制是非常重要的。首先,需要对原材料进行严格的检验,确保其符合要求。在加工过程中,需要进行工序检验,对每个工序的加工质量进行把关。同时,还需要进行较终检验,对加工完成的阀门配件进行尺寸、外观和性能等方面的检测。如果发现问题,需要及时进行修正和改进。此外,还需要建立完善的质量记录和追溯体系,确保产品质量可追溯和可控制。常州闸阀门配件加工厂电话