商机详情 -
舟山闸阀门配件加工制造
阀门配件加工的方法有:完整互换法阀门采用完全互换法装配时,阀门的每个零件不须经由任何修整和抉择就能进行装配,装配后的产品即能达到规定的技术要求。此时,阀门零件要完全依照设计要求加工,以满足尺寸精度跟形位公差的要求。完全互换法的长处是:装配工作简略、经济,工人不需很高的技巧程度,装配进程的生产效力较高,易于组织装配流水线和组织专业化生产。然而肯定来说,采取完全调换装配时,对零件的加工精度要求较高。实用于截止阀、止回阀,球阀等构造肯定简略的阀类以及中、小口径的阀门。锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电沟通。舟山闸阀门配件加工制造
如何修复阀门内漏?停运后冲洗:有些阀门在运行中为常关阀门,一般在停机后打开启动时关闭,在阀门状态改变时均在系统无压状态下进行,如果阀芯内积存杂质将造成阀芯无法关严,因此这些阀门在条件允许时应在带压状态下开关几次进行冲洗。调整阀门行程:电动门、气动门关行程较好为0,现在一般阀门是通过力矩来确定关位的,一定要精心整定,确保阀门可以关严,防止冲刷。优化热力系统:为防止高压蒸汽冲刷导致阀门内漏,对需节流调节的系统加装二道门。取消重复设计或极少用的疏放水点,减少系统阀门内漏点,如重复设计的给水系统放水、放空气点,汽轮机的第1、第二通风阀等。在高中蒸汽疏水气动门后增加手动门,并在调试期间保持手动门全开。南通柱塞阀门配件加工生产厂家阀门配件加工前要注意确保操作人员接受过正规的培训。
阀门配件加工常用的材料有灰铸铁适用于公称压力PN≤1.0MPa,温度为-10℃~200℃的水、蒸汽、空气、煤气及油品等介质。可锻铸铁适用于公称压力PN≤2.5MPa,温度为-30~300℃的水、蒸汽、空气及油品介质。球墨铸铁适用于PN≤4.0MPa,温度为-30~350℃的水、蒸汽、空气及油品等介质。鉴于目前国内工艺水平,各厂参差不齐,用户又往往不易检验。根据经验,建议PN≤2.5MPa,阀门还是采用钢制阀门为安全。耐酸高硅球墨铸铁适用于公称压力PN≤0.25MPa,温度低于120℃的腐蚀性介质。
阀门配件加工的发展趋势是自动化和智能化。随着科技的不断进步,阀门配件加工正朝着自动化和智能化方向发展。自动化加工可以提高生产效率和产品质量,减少人工操作和劳动强度。智能化加工可以实现加工过程的自动控制和优化,提高加工精度和一致性。同时,还可以通过数据采集和分析,实现对加工过程的实时监控和追溯,提高生产管理和质量控制水平。未来,随着人工智能、大数据和物联网等技术的应用,阀门配件加工将进一步实现智能化和数字化,为阀门行业的发展提供更多可能性。阀门毛坯加工不能有夹砂的缺陷。
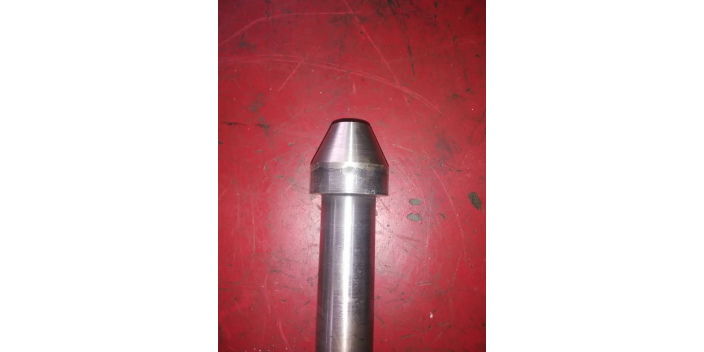
封闭门选用两种不同硬度的材料堆焊,密封副之间产生硬度差,从而使两密封面获得良好的配合和抗檫伤性能。进行表面研磨,表面粗糙度为Ra0.4以下、平面度达到0.03以下,从而使阀门获得良好的密封性能。对于不锈钢阀门的密封面常为本体加工,即密封面直接在阀体或阀瓣上加工而成。密封面金加工完成后进行渗透探伤,确保密封可靠。阀体材料为碳钢的,阀杆金加工之前,进行调质处理(淬火+高温回火),热处理后其硬度达到HB240~280。阀杆经调质处理后,能获得良好的综合力学性能,能够提高阀门的使用性能。疏水阀门配件加工请找上海沙威阀门有限公司,欢迎来电洽谈。南通柱塞阀门配件加工生产厂家
阀门配件加工的工作人员不准穿拖鞋、高跟鞋及影响安全的服装,留长头发的要戴安全帽。舟山闸阀门配件加工制造
阀门密封面的泄露原因及修复方法:原因:1、密封面研磨不平,不能形成密合线;2、阀杆与关闭件的连接处顶心悬空、不正或磨损;3、阀杆弯曲或装配不正,使关闭件歪斜或不逢中;4、密封面材质量选用不当或没有按工况条件选用阀。修复方法:1、按工况条件正确选用颠垫片的材料和型式;2、精心调节,平稳操作;3、应均匀对称地拧螺栓,必要时应使用扭力扳手,预紧力应符合要求,不可过大或小。法兰和螺纹连接处应有一定的预紧间隙;4、垫片装配应逢中对正,受力均匀,垫片不允许搭接和使用双垫片;5、静密封面腐蚀、损坏加工、加工质量不高,应进行修复、研磨,进行着色检查,使静密封面符合有关要求;6、安装垫片时应注意清洁,密封面应用煤油清,垫片不应落地。舟山闸阀门配件加工制造