商机详情 -
扬州隔膜阀门配件加工定制
阀门配件加工流程的前期准备工作非常重要。首先,需要根据客户的要求和图纸,确定所需加工的阀门配件的规格、材质和数量。然后,根据这些信息,制定加工方案和工艺流程。在准备阶段,还需要准备好所需的原材料、工具和设备,确保能够顺利进行加工工作。此外,还需要对加工场地进行清洁和整理,确保工作环境安全和整洁。阀门配件加工的主要工序包括铸造、锻造、机械加工和热处理等。根据加工方案,选择合适的铸造或锻造工艺,将原材料加工成所需的形状和尺寸。阀门制造工艺及加工工艺流程:制造材料。扬州隔膜阀门配件加工定制
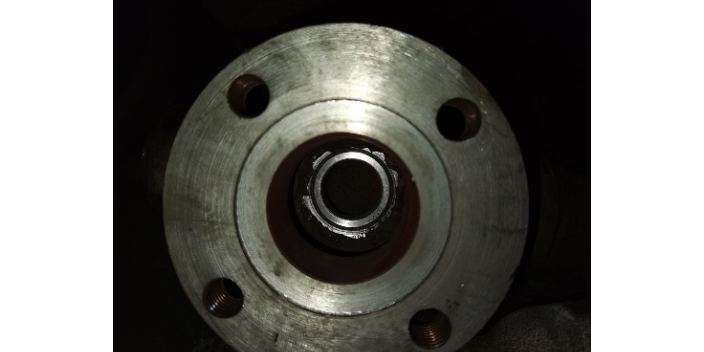
安全阀的回座压力低该怎么修复?一方面是冲量安全阀前压力因主安全阀的介质排出量不够而继续升高,所以脉冲管内的蒸汽沿汽包或集气联箱继续流向冲量安全阀维持冲量安全阀动作。另一方面由于此种型式的冲量安全阀介质流通是经由阀芯与导向套之间的间隙流向主安全阀活塞室的,介质冲出冲量安全阀的密封面,在其周围形成动能压力区,将阀芯抬高,于是达到冲量安全阀继续排放,蒸汽排放量越大,阀芯部位动能压力区的压强越大,作用在阀芯上的向上的推力就越大,冲量安全阀就越不容易回座,此时消除这种故障的方法就是将节流阀关小,使流出冲量安全阀的介质流量减少,降低动能压力区内的压力,从而使冲量安全阀回座。扬州隔膜阀门配件加工定制锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电详询。
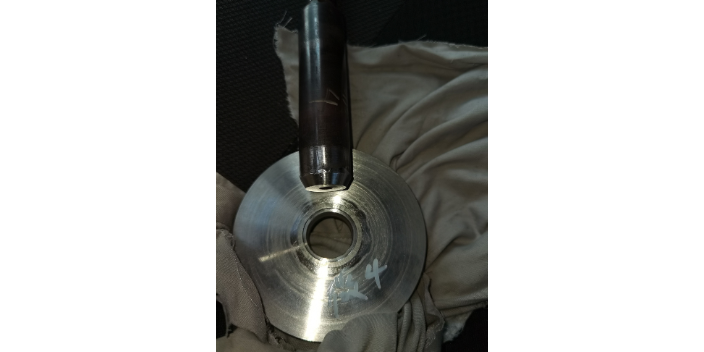
阀门加工后结合面渗漏是什么原因?一是结合面的螺栓紧力不够或紧偏,造成结合面密封不好。消除方法是调整螺栓紧力,在紧螺栓时一定要按对角把紧的方式进行,较好是边紧边测量各处间隙,将螺栓紧到紧不动为止,并使结合面各处间隙一致。二是阀体结合面的齿形密封垫不符合标准。例如,齿形密封垫径向有轻微沟痕,平行度差,齿形过尖或过坡等缺陷都会造成密封失效。从而使阀体结合面渗漏。在修复时把好备件质量关,采用合乎标准的齿形密封垫就可以避免这种现象的发生。三是阀体结合面的平面度太差或被硬的杂质垫住造成密封失效。对由于阀体结合面的平面度太差而引起阀体结合面渗漏的,消除的方法是将阀门解体重新研磨结合面直至符合质量标准。由于杂质垫住而造成密封失效的,在阀门组装时认真清理结合面避免杂质落入。
定做阀门弹簧需要提供哪些参数?1.制造阀门弹簧的材料(根据弹簧功能,性质选择适合的材料可以让弹簧厂推荐);2.阀门弹簧的节距、自由高度、总圈数、有效圈数较少要提供其中两个参数;3.阀门弹簧的线径、内径、外径、中经旋绕比较少要提供其中两个参数;4.工作行程、弹力尽可能提供,也可以根据以上参数计算出来,但是在制造时容易出现误差,如果精度要求比较高可能会无法达到要求;5.两端是否并紧磨平,一般阀门弹簧如果不进行标注默认为两端并紧不磨平,较大工作行程一般大于工作行程,如果较大工作行程小于工作行程弹簧的使用寿命会急剧下降,较高在3次之内会永远性变形到无法使用;6.特殊要求注明例如表面处理:镀锌、发黑、镀铜、镀银、镀铬、镀镍、镀金等。阀杆的一端为螺纹部,杆状体的中间为光杆部,头部与光杆部的连接处是一个有倒角的密封面。
初看阀门零件不多、结构简单、精度一般,在机械行业属于简单部件,但是阀门的中心密封部位却要求特别高。阀门制造工艺复杂,技术难度也大,哪些加工工艺特点我们需要注意呢?铸造毛坯的结构:大部分的阀门毛坯采用的是结构复杂的薄壳铸件,不只要求有良好的外观质量,更要有致密的内在质量和良好的金相结构,不能有气孔、缩孔、夹砂、裂纹等缺陷。因此其铸造工艺复杂、热处理技术难度高。在机械行业里,阀门的承压薄壳铸件毛坯的铸造难度远较其他机械构件的铸件复杂、困难更多。锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电。扬州隔膜阀门配件加工定制
阀门配件加工的操作步骤是所有员工在进入工作岗位前,检查自己服饰是否符合工作要求。扬州隔膜阀门配件加工定制
阀门加工后密封圈连结处泄漏该怎么修复?原因:密封圈与本体焊接,堆焊质量差;密封圈辗压不严;密封圈连接螺纹、螺钉、压圈松动;密封圈连接而被腐蚀。修复方法:1、密封辗压处泄漏应注胶粘剂再辗压固定;2、密封圈应按施焊规范重新不解之补焊。堆焊处无法补焊时应清理掉原堆焊和加工;3、密封圈连接面被腐蚀,可用研磨,粘接等方法修复,无法修复时用应更换密封圈。;4、卸下螺钉、压圈清洗,更换损坏的部件,研磨密封与连接座密合面,重新装配。扬州隔膜阀门配件加工定制