商机详情 -
宁波专业阀门配件加工电话
安全阀在排放过程中出现的抖动现象该怎么修复?称其为安全阀的颤振,颤振现象的发生极易造成金属的疲劳,使安全阀的机械性能下降,造成严重的设备隐患,发生颤振的原因主要有以下几个方面:一方面是阀门的使用不当,选用阀门的排放能力太大(相对于必须排放量而言),消除的方法是应当使选用阀门的额定排量尽可能接近设备的必需排放量。另一方面是由于进口管道的口径太小,小于阀门的进口通径,或进口管阻力太大,消除的方法是在阀门安装时,使进口管内径不小于阀门进口通径或者减少进口管道的阻力。排放管道阻力过大,造成排放时过大的北压也是造成阀门颤振的一个因素,可以通过降低排放管道的阻力加以解决。阀门配件加工前要注意确保操作人员接受过正规的培训。宁波专业阀门配件加工电话
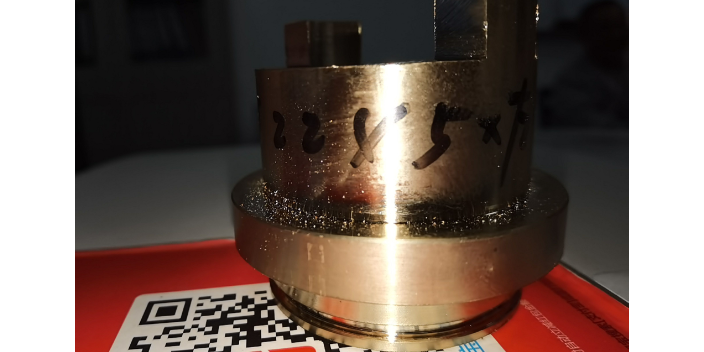
阀门配件加工中,支架与阀盖相连,用于支承阀杆螺母或传动装置的零件。阀杆与阀杆螺母或传动装置直接相接,光杆部分与填料形成密封副,能传递力矩起着启闭闸板的作用,应该根据阀杆上螺纹的位置分明杆闸阀和暗杆闸阀。阀杆做升降运动,其传动螺纹在体腔外部的闻阀。阀杆的升降是通过在阀盖或支架上的阀杆螺母旋转来实现的,阀杆螺母只能转动,而没有上下位移,对阀杆润滑有利,闸板开度清楚,阀杆螺纹及阀杆螺母不与介质接触,不受介质温度和腐蚀性的影响,因而使用中比较普遍。宁波专业阀门配件加工电话阀门制造工艺及加工工艺流程:阀门零件的工艺安排。
阀门配件加工的发展趋势是自动化和智能化。随着科技的不断进步,阀门配件加工正朝着自动化和智能化方向发展。自动化加工可以提高生产效率和产品质量,减少人工操作和劳动强度。智能化加工可以实现加工过程的自动控制和优化,提高加工精度和一致性。同时,还可以通过数据采集和分析,实现对加工过程的实时监控和追溯,提高生产管理和质量控制水平。未来,随着人工智能、大数据和物联网等技术的应用,阀门配件加工将进一步实现智能化和数字化,为阀门行业的发展提供更多可能性。
安全阀加工后常见的故障有哪些?排放后安全阀阀瓣不回座:这主要是弹簧弯曲阀杆、阀瓣安装位置不正或被卡住造成的。应重新装配。泄漏:在设备正常工作压力下,阀瓣与阀座密封面之间发生超过允许程度的渗漏。其原因有:阀瓣与阀座密封面之间有脏物。可使用提升扳手将阀开启几次,把脏物冲去;密封面损伤。应根据损伤程度,采用研磨或车削后研磨的方法加以修复;阀杆弯曲、倾斜或杠杆与支点偏斜,使阀芯与阀瓣错位。应重新装配或更换;弹簧弹性降低或失去弹性。应采取更换弹簧、重新调整开启压力等措施。到规定压力时不开启:造成这种情况的原因是定压不准。应重新调整弹簧的压缩量或重锤的位置;阀瓣与阀座粘住。应定期对安全阀作手动放气或放水试验;杠杆式安全阀的杠杆被卡住或重锤被移动。应重新调整重锤位置并使杠杆运动自如。锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电详谈。
阀门制造工艺及加工工艺流程:制造材料:由于阀门的品种规格繁多,比如通用阀门有闸阀、截止阀、止回阀、球阀、蝶阀、水力控制阀;工业阀门有电磁阀、调节阀、减压阀、高温高压阀门、低温阀门等特殊阀门,都应用在国民经济的各个领域,其使用场合千差万别,如高温高压、低温深冷、易燃易爆、剧毒、强腐蚀介质等工况条件,对阀门的材质提出了苛刻的要求。铸造毛坯的结构:大部分的阀门毛坯采用的是结构复杂的薄壳铸件,不只要求有良好的外观质量,更要有致密的内在质量和良好的金相结构,不能有气孔、缩孔、夹砂、裂纹等缺陷。因此其铸造工艺复杂、热处理技术难度高。在机械行业里,阀门的承压薄壳铸件毛坯的铸造难度远较其他机械构件的铸件复杂、困难更多。哪些阀门加工工艺特点我们需要注意呢?宁波专业阀门配件加工电话
阀门配件日常修复保养调试怎么做?宁波专业阀门配件加工电话
高平台球阀原理、特性、分类、安装、修复及安装解决方案:球阀在关闭状态下,阀体内部依旧存在受压流体;修复前,解除管线压力并使阀门处于打开位置;修复前,断开电源或气源;修复前,将执行机构与支架脱离;必须先查明球阀上、下游管道确已卸除压力后,才能进行拆卸分解操作;分解及再装配时必须小心防止损伤零件的密封面,特别是非金属零件,取出O型圈时宜使用专门用的工具;装配时法兰上的螺栓必须对称、逐步、均匀地拧紧。清洗剂应与球阀中的橡胶件、塑料件、金属件及工作介质(例如燃气)等均相容。工作介质为燃气时,可用汽油清洗金属零件。非金属零件用纯净水或酒精清洗。宁波专业阀门配件加工电话