商机详情 -
金山区阀门配件加工制造
阀门密封面的泄露原因及修复方法:原因:1、密封面研磨不平,不能形成密合线;2、阀杆与关闭件的连接处顶心悬空、不正或磨损;3、阀杆弯曲或装配不正,使关闭件歪斜或不逢中;4、密封面材质量选用不当或没有按工况条件选用阀。修复方法:1、按工况条件正确选用颠垫片的材料和型式;2、精心调节,平稳操作;3、应均匀对称地拧螺栓,必要时应使用扭力扳手,预紧力应符合要求,不可过大或小。法兰和螺纹连接处应有一定的预紧间隙;4、垫片装配应逢中对正,受力均匀,垫片不允许搭接和使用双垫片;5、静密封面腐蚀、损坏加工、加工质量不高,应进行修复、研磨,进行着色检查,使静密封面符合有关要求;6、安装垫片时应注意清洁,密封面应用煤油清,垫片不应落地。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电详谈。金山区阀门配件加工制造
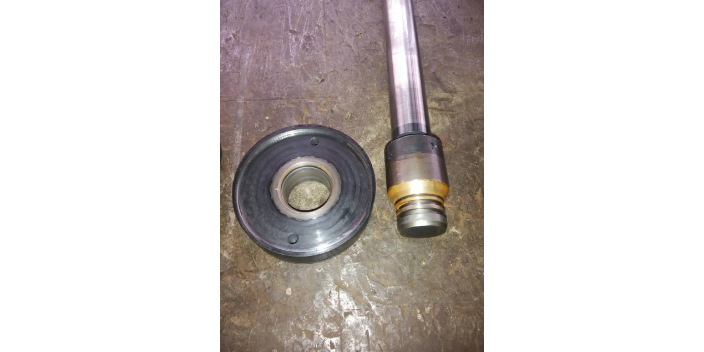
阀门配件加工的方法有:完整互换法阀门采用完全互换法装配时,阀门的每个零件不须经由任何修整和抉择就能进行装配,装配后的产品即能达到规定的技术要求。此时,阀门零件要完全依照设计要求加工,以满足尺寸精度跟形位公差的要求。完全互换法的长处是:装配工作简略、经济,工人不需很高的技巧程度,装配进程的生产效力较高,易于组织装配流水线和组织专业化生产。然而肯定来说,采取完全调换装配时,对零件的加工精度要求较高。实用于截止阀、止回阀,球阀等构造肯定简略的阀类以及中、小口径的阀门。金山区阀门配件加工制造阀门制造工艺及加工工艺流程:机械加工工艺。
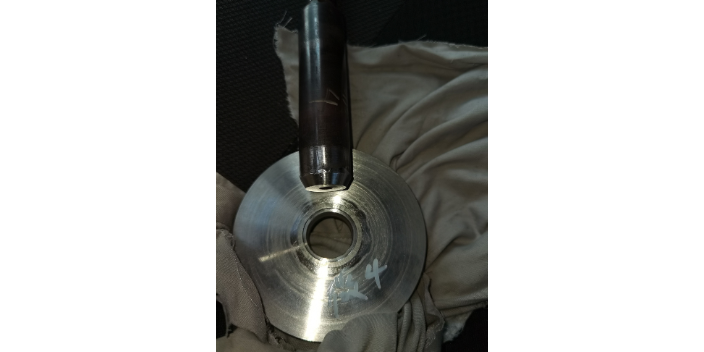
对阀体的泄漏常用修复方法的是引流焊接法。首先,按阀体泄漏部位的外部开头设计制作一个引流器,引流器一般由封闭板或封闭盒及闸阀组成。由于封闭板或封闭盒与泄漏部位的外表面能较好的贴合,因此在处理泄漏部位时,只要将引流器靠紧在泄漏部位上,事先把闸阀全部打开,泄漏介质会沿着引流器的引流通道及闸阀排掉,在封闭板的四周边缘处则没有或有很少的介质外泄。这时,可以将引流器牢固地焊在泄漏部位。引流器焊好后,关闭闸阀就能达到重新密封的作用。在松开阀门法兰螺拴时,工作人员不准正对法兰结合面处站立,以防有残余汽水喷出伤人。
阀门配件修复后的使用修复:阀门修复后的使用修复,主要目的在于延长阀门寿命和保证启闭可靠。阀杆的修复:阀杆螺纹经常与阀杆螺母摩擦,要涂一点黄油或石墨粉,起润滑作用。不经常启闭的阀门,要定期转动手轮,对阀杆螺纹加润滑剂,以防咬住。室外阀门,要对阀杆加保护套,以防雨、雪、尘土锈污。如阀门系机械传动,要按时对变速箱添加润滑油并保持阀门的清洁。不要依靠阀门支持其它重物,不要在阀门上站立。阀杆,特别是螺纹部分,要经常清洁并添加新的润滑剂,防止尘士中的硬杂物,磨损螺纹和阀杆表面,影响使用寿命。阀门配件加工前要注意确保操作人员接受过正规的培训。
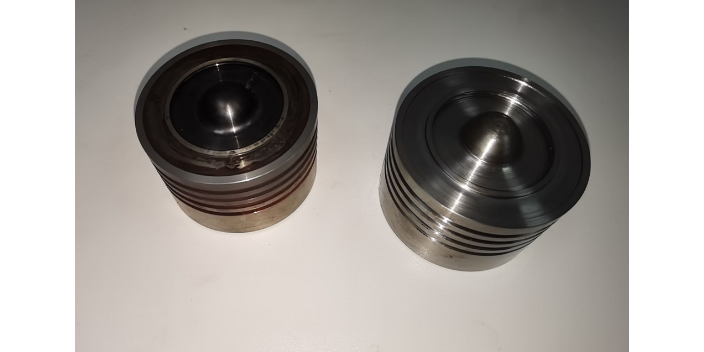
阀门配件加工流程的前期准备工作非常重要。首先,需要根据客户的要求和图纸,确定所需加工的阀门配件的规格、材质和数量。然后,根据这些信息,制定加工方案和工艺流程。在准备阶段,还需要准备好所需的原材料、工具和设备,确保能够顺利进行加工工作。此外,还需要对加工场地进行清洁和整理,确保工作环境安全和整洁。阀门配件加工的主要工序包括铸造、锻造、机械加工和热处理等。根据加工方案,选择合适的铸造或锻造工艺,将原材料加工成所需的形状和尺寸。阀杆具备足够的强度、良好的冲击韧性、抗擦伤性、耐腐蚀性。金山区阀门配件加工制造
阀杆在阀门启闭过程中不但是运动件、受力件,而且是密封件。金山区阀门配件加工制造
阀门阀杆加工后预防的方法:①精心操作,关闭时不要使猛劲,开启时不要到上死点开够后将手轮倒转一两圈,使螺纹上侧密合,以免介质推动阀杄向上冲击;②经常检查润滑情况,保持正常的润滑状态;③不要用长杠杄开闭阀门,习惯使用短杠杄的工人要严格控制用力分寸,以防扭弯阀杄(指手轮和阀杄直接连接的阀门);④提高加工或修理质量,达到规范要求;⑤材料要耐腐蚀,适应工作温度和其他工作条件;⑥阀杄螺母不要采用与阀杆相同的材质;⑦采用塑料作阀杄螺母时,要验算强度,不能只考虑耐腐蚀性好和摩擦系数小,还须考虑强度问题,强度不够就不要使用;⑧露天阀门要加阀杆保护套;⑨常开阀门,要定期转动手轮,以免阀杄锈住;⑩正确安装填料及填料压套,装配时阀杄无障碍碰擦,防止阀杄卡阻。金山区阀门配件加工制造