商机详情 -
上海专业阀门配件加工公司
在管路中所使用的阀门品种繁多,结构各异,又是较易损坏的管路附件,对每种阀门的修复,应根据具体结构进行。阀门的修复方法技巧:填料室的修复填料室的修复包括填料更换和填料函部位检查修理.选用填料时,必须考虑使用条件和介质情况.一般来说,油侵石棉盘根适用于一定温度的空气,蒸汽,水和重油产品.石墨石棉盘根可用于高温高压条件下,尤以夹有钢丝的石墨石棉盘根耐压力更佳.高温并且温度经常变化的介质可用石棉加铅盘根.强腐蚀介质可用侵聚四氟乙烯石棉盘根或聚四氟乙烯编织。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电洽谈。上海专业阀门配件加工公司
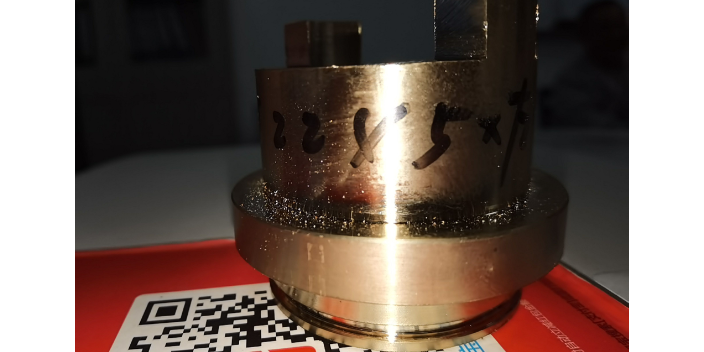
阀门加工后密封圈连结处泄漏该怎么修复?原因:密封圈与本体焊接,堆焊质量差;密封圈辗压不严;密封圈连接螺纹、螺钉、压圈松动;密封圈连接而被腐蚀。修复方法:1、密封辗压处泄漏应注胶粘剂再辗压固定;2、密封圈应按施焊规范重新不解之补焊。堆焊处无法补焊时应清理掉原堆焊和加工;3、密封圈连接面被腐蚀,可用研磨,粘接等方法修复,无法修复时用应更换密封圈。;4、卸下螺钉、压圈清洗,更换损坏的部件,研磨密封与连接座密合面,重新装配。江苏疏水阀门配件加工服务阀门配件加工的操作步骤是所有员工在进入工作岗位前,检查自己服饰是否符合工作要求。
阀座用滚压、焊接、螺纹连接等方法将阀座固定在阀体上与闸板组成密封副的零件。阀座密封圈可根据客户要求在阀体上直接堆焊金属形成密封面。对于铸铁、奥氏体不锈钢及铜合金等阀门,也可在阀体上直接加工出密封面。填料装入填料函(填料箱)中,阻止介质沿阀杆处泄漏的填充物。填料压盖通过螺栓及螺母用以压紧填料以达到阻止介质沿阀杆处泄漏的零件。闸板是闸阀的启闭件,闸阀的启闭以及密封性能和寿命都主要取决于闸板,它是闻阀的关键控压零件。根据闸板的结构形式可以分两大类。平行式闸阀:闸板两密封面相互平行,且与阀体通道中心线垂直。它分为平行式单闸板和平行式双闸板两种。楔式闸阀:密封面与闸板垂直中心线对称成一定倾角,称为楔半角。楔半角的大小主要取决于介质的温度和通径的大小,一般介质温度越高,通径越大,所取楔半角越小,常见的楔形闸板其楔半角为252和5°两种。模式闸阀又分模式单闸板、弹性闸板和模式双闸板。
阀门配件加工中,支架与阀盖相连,用于支承阀杆螺母或传动装置的零件。阀杆与阀杆螺母或传动装置直接相接,光杆部分与填料形成密封副,能传递力矩起着启闭闸板的作用,应该根据阀杆上螺纹的位置分明杆闸阀和暗杆闸阀。阀杆做升降运动,其传动螺纹在体腔外部的闻阀。阀杆的升降是通过在阀盖或支架上的阀杆螺母旋转来实现的,阀杆螺母只能转动,而没有上下位移,对阀杆润滑有利,闸板开度清楚,阀杆螺纹及阀杆螺母不与介质接触,不受介质温度和腐蚀性的影响,因而使用中比较普遍。阀门配件日常修复保养调试怎么做?
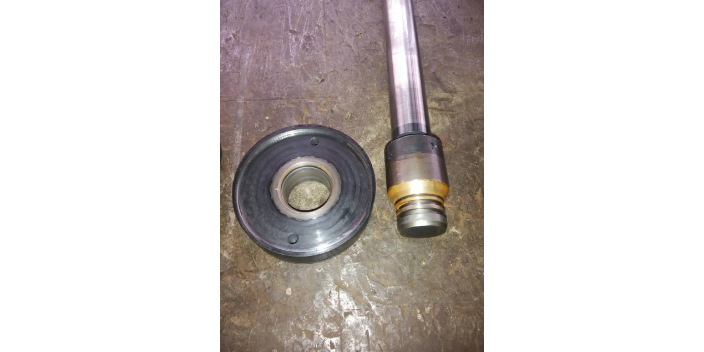
封闭门选用两种不同硬度的材料堆焊,密封副之间产生硬度差,从而使两密封面获得良好的配合和抗檫伤性能。进行表面研磨,表面粗糙度为Ra0.4以下、平面度达到0.03以下,从而使阀门获得良好的密封性能。对于不锈钢阀门的密封面常为本体加工,即密封面直接在阀体或阀瓣上加工而成。密封面金加工完成后进行渗透探伤,确保密封可靠。阀体材料为碳钢的,阀杆金加工之前,进行调质处理(淬火+高温回火),热处理后其硬度达到HB240~280。阀杆经调质处理后,能获得良好的综合力学性能,能够提高阀门的使用性能。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电咨询。江苏疏水阀门配件加工服务
疏水阀门配件加工请找上海沙威阀门有限公司,欢迎来电。上海专业阀门配件加工公司
阀门加工后漏泄了是什么原因?一种情况是,脏物杂质落到密封面上,将密封面垫住,造成阀芯与阀座间有间隙,从而阀门渗漏。消除这种故障的方法就是清理掉落到密封面上的脏物及杂质,一般在锅炉准备停炉大小修时,首先做安全门跑砣试验,如果发现漏泄停炉后都进行解体修复,如果是点炉后进行跑砣试验时发现安全门漏泄,估计是这种情况造成的,可在跑砣后冷却20分钟后再跑舵一次,对密封面进行冲刷。另一种情况是密封面损伤。造成密封面损伤的主要原因有以下几点:一是密封面材质不良。例如,在3~9号炉主安全门由于多年的修复,主安全门阀芯与阀座密封面普遍已经研得很低,使密封面的硬度也很大降低了,从而造成密封性能下降,消除这种现象较好的方法就是将原有密封面车削下去,然后按图纸要求重新堆焊加工,提高密封面的表面硬度。注意在加工过程中一定保证加工质量,如密封面出现裂纹、沙眼等缺陷一定要将其车削下去后重新加工。新加工的阀芯阀座一定要符合图纸要求。上海专业阀门配件加工公司